
Définir le périmètre de fabrication
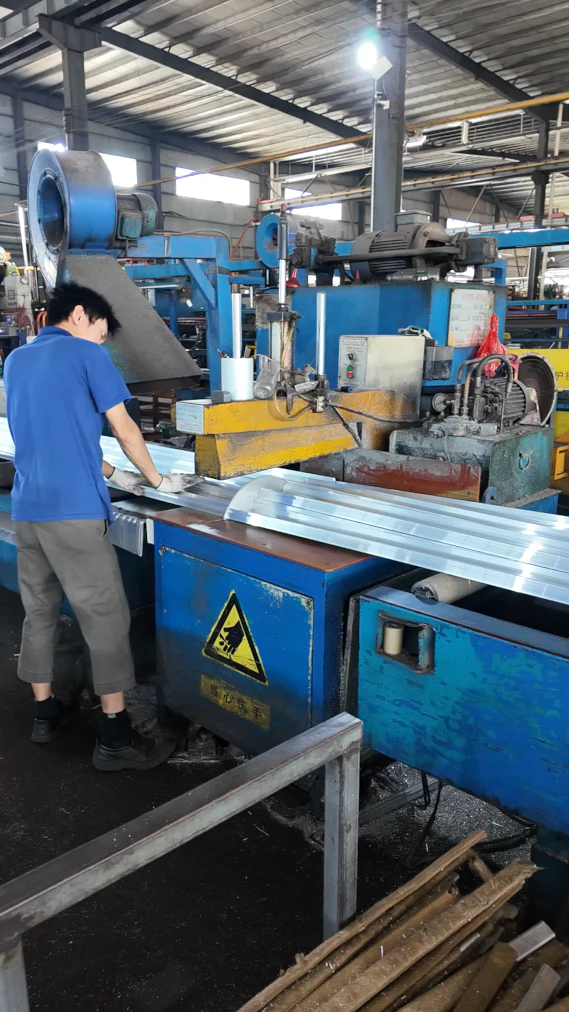
Le site de Sanshui de Guantian exploite 7 lignes d’extrusion de 800 à 1 500 T et 2 lignes internes de thermolaquage et de décor bois. Ses opérations coordonnées en interne comprennent l’assemblage à rupture thermique, le sciage droit à longueur et le poinçonnage mécanique. Ces moyens permettent de planifier ensemble l’extrusion et les transformations répétitives adaptées.
Les usinages CNC spécialisés, notamment les opérations appropriées sur 3 ou 4 axes, le perçage et le taraudage, ainsi que la coupe d’onglet spécialisée à 45°, l’anodisation et l’électrophorèse, peuvent être confiés à des partenaires qualifiés selon le projet. Le devis doit identifier la gamme convenue. Guantian coordonne le contrôle final par rapport aux exigences validées avant expédition.
Comparer poinçonnage et usinage CNC
| Critère de décision | Poinçonnage mécanique | Usinage CNC |
|---|---|---|
| Outillage et mise en route | Un outil de poinçonnage dédié peut être nécessaire ; les exemples simples se situent autour de 150 à 600 USD. | Pas d’outil de poinçonnage propre au profilé, mais la programmation, les montages et le réglage peuvent être facturés. |
| Cadence de production | Les frappes répétées peuvent être très rapides : environ 1 à 3 secondes par frappe dans des cas simples, hors manutention. | Le temps de cycle dépend des trajectoires, des formes, des changements d’outil et du nombre de prises de pièce. |
| Opérations courantes | Trous débouchants et lumières répétitifs, ainsi que formes adaptées sur parois minces. | Poches, fraisures, réseaux de trous complexes, filetages et faces usinées plus exigeantes. |
| Tolérance de position à titre indicatif | Environ ±0,15 à 0,30 mm sur des opérations adaptées. | Environ ±0,02 à 0,05 mm sur des formes et montages adaptés. |
| Influence du volume | Souvent économique pour des lots répétés de 1 000 à 2 000 pièces ou davantage. | Adapté aux prototypes, petites séries et formes nécessitant une programmation flexible. |
Ces plages de tolérance sont des exemples pour établir un devis, et non des capacités garanties sur tout un profilé. La longueur, l’épaisseur, le bridage, la position des trous, les références et la méthode de mesure influencent le résultat. Des parois d’environ 3 mm ou moins peuvent convenir au poinçonnage sur certaines sections ; un matériau plus dur, des parois non soutenues ou une qualité d’arête exigeante peuvent imposer un autre procédé.
Spécifiez chaque filetage, par exemple M3 à M12 lorsque cela convient, plutôt que de demander simplement des trous taraudés. Indiquez la profondeur du filetage, les possibilités d’accès, les exigences de couple et si un contrôle par calibre est requis. Un montage CNC précis sur une pièce courte et rigide ne garantit pas la même tolérance sur un long profilé flexible sans supports supplémentaires.
Faut-il transformer les pièces avant la finition ?
Découper après revêtement peut préserver l’aspect des longues faces visibles et convient lorsque les extrémités sont masquées dans l’assemblage. Les surfaces coupées restent alors nues, sauf traitement complémentaire prévu. Usiner avant finition est utile si les surfaces usinées ou les extrémités exposées doivent aussi recevoir le revêtement ; son épaisseur doit alors être prise en compte dans les cotes.
Les taraudages, alésages ajustés et zones de contact électrique peuvent nécessiter un masquage ou une opération spécifique après finition. Ne supposez pas qu’un taraud surdimensionné ou une correction de cote unique convienne à tous les revêtements. Repérez les faces visibles de classe A et les surfaces fonctionnelles sur le plan, puis validez un échantillon fini suivant la gamme complète.
Exemple : rails de guidage pour rayonnage dynamique
Pour un projet de rails industriels, la gamme peut comprendre l’extrusion, le sciage droit contrôlé, le poinçonnage répétitif des lumières de fixation, l’élimination des copeaux et l’anodisation chez un partenaire. Un montage ou une butée maintient le positionnement des trous par rapport à la référence convenue. Un essai avec un galet ou un coulisseau vérifie l’interface fonctionnelle en complément du contrôle dimensionnel.
L’ébavurage et le nettoyage font partie de la spécification du composant. Des bavures dans une ouverture poinçonnée peuvent gêner un coulisseau ; des copeaux retenus dans une cavité peuvent ressortir chez le client. Définissez l’état des arêtes, le nettoyage et la fréquence de contrôle, puis emballez les pièces pour éviter tout contact dommageable entre faces usinées et bords finis.
Composition du coût à la pièce
Un devis utile distingue la masse métallique, les surlongueurs et les pertes de coupe, la transformation, la finition et l’emballage. Une provision de pertes de coupe d’environ 3 à 6 % peut servir pour certaines commandes, mais la valeur réelle dépend du plan de débit, de la largeur du trait de scie et des chutes d’extrémité. Optimiser la longueur d’extrusion peut apporter davantage qu’une petite réduction du tarif de transformation.
Un logement de vis extrudé en C peut parfois limiter l’usinage ultérieur, si la conception de la fixation et les exigences de résistance le permettent. Discutez-en au stade de la filière, avant de figer la géométrie. Les détails facilitant la transformation doivent toujours être validés dans l’assemblage prévu.
Questions fréquentes
Quelles tolérances de longueur de coupe peut-on demander ?
Les exemples généraux annoncés comprennent ±0,5 mm pour des longueurs adaptées inférieures à 2 000 mm et ±1,0 mm entre 2 000 et 6 000 mm. Toute exigence plus serrée ou différente nécessite une étude du plan et une confirmation écrite, précisant notamment la méthode de mesure.
Pouvez-vous chiffrer une pièce finie plutôt qu’un prix à la tonne ?
Oui. Fournissez la section, le plan de transformation, la quantité, la finition et les exigences d’emballage. Nous pouvons convenir d’un devis détaillé ou d’un prix unitaire pour le périmètre de fourniture défini.
Peut-on commencer par un petit lot d’échantillons usinés ?
Un lot d’échantillons ou une présérie permet de confirmer les références de positionnement, les positions des trous, la finition et l’assemblage avant la production récurrente. Les frais de mise en route et le calendrier de la présérie sont confirmés séparément de la commande principale.
Envoyer un plan de fabrication complet
Transmettez le plan de section et le plan de transformation avec les longueurs de coupe, les positions des trous, les références de positionnement, les filetages, les tolérances et les faces visibles. Ajoutez la quantité et la finition. Contactez-nous sur WhatsApp pour comparer le poinçonnage et l’usinage CNC pour votre composant.