
Transformation complémentaire
Usinage et transformation
Guantian réalise en interne le sciage à longueur et le poinçonnage courant. Des partenaires spécialisés assurent les opérations complémentaires. Nous confirmons le procédé, les cotes critiques et l’état de livraison à partir du plan du client.
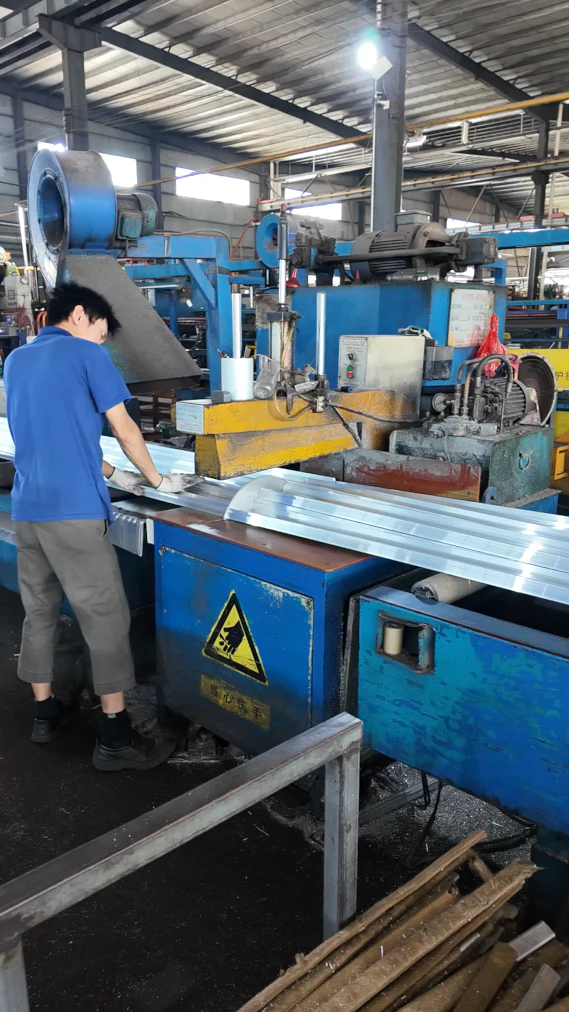
Sciage à longueur
Découpe des profilés aux longueurs spécifiées à la commande.
Opérations internes et partenaires
Nous fournissons sur commande des pièces coupées, des profilés semi-finis ou des composants entièrement usinés. Nos moyens internes et ceux de nos partenaires sont coordonnés selon le plan approuvé et la finition spécifiée.
Chez Guantian
Sciage à longueur et poinçonnage courant.
Chez des partenaires spécialisés
Nos partenaires établis réalisent le perçage, le fraisurage, le taraudage, le rainurage et la coupe d’onglet à 45°. Nous pouvons également leur confier les usinages CNC complexes, le cintrage et le soudage.
Dimensions et tolérances d’usinage
Ces valeurs décrivent nos capacités courantes. La géométrie, le montage et le plan approuvé déterminent la gamme et les tolérances convenues pour chaque commande.
| Opération ou caractéristique | Plage ou condition |
|---|---|
| Longueur de coupe | 20–6 000 mm. |
| Tolérance de longueur de coupe | Dans la limite de ±0,5 mm. |
| État des extrémités coupées d’équerre | Extrémités perpendiculaires, planes et sans bavures. |
| Entraxe des trous | ±0,2 mm pour poinçonnage interne et perçage partenaire, selon profilé et plan convenu. |
| Diamètre des trous | ±0,1 mm, selon profilé et plan convenu. |
| Courses des machines CNC partenaires | 500–4 000 mm selon les équipements disponibles. La machine est choisie selon la pièce. |
| Cotes CNC critiques | Des tolérances de ±0,05–0,1 mm sont réalisables sur les cotes usinées critiques, selon la pièce et le plan approuvé. |
| Contrôle des filetages | Les taraudages sont vérifiés avec les calibres ENTRE/N’ENTRE PAS appropriés. |
Ordre de l’usinage et de la finition
L’ordre des opérations est choisi selon la longueur, les exigences de couverture du revêtement et le plan approuvé. Toute exposition autorisée du métal sur les coupes ou à l’intérieur des trous doit être confirmée avant la fabrication.
Usiner avant finition
Les pièces courtes ou nécessitant un revêtement sur les coupes et dans les trous sont usinées avant finition.
Finir avant usinage
Les longs profilés ne nécessitant qu’un sciage ou un poinçonnage simple reçoivent généralement leur finition en premier. Un film de protection épais et des patins de montage souples limitent les rayures pendant l’usinage.
État de livraison et détails de la demande
Nettoyage, identification et emballage
Avant expédition, les pièces usinées sont ébavurées, débarrassées des copeaux et nettoyées.
Les pièces portent une étiquette individuelle avec leur référence et sont emballées par catégorie.
Pose de joints en option
La pose simple de joints en caoutchouc peut être organisée sur demande, avec supplément, afin de préparer les composants à l’installation après la livraison.
Les éléments à fournir
Fournissez le plan d’usinage, la longueur, les caractéristiques des trous et des filetages, les cotes critiques, la quantité et l’état de livraison demandé. Confirmez si les coupes et les trous peuvent rester nus, et précisez les exigences de couverture du revêtement, d’assemblage ou de pose de joints.
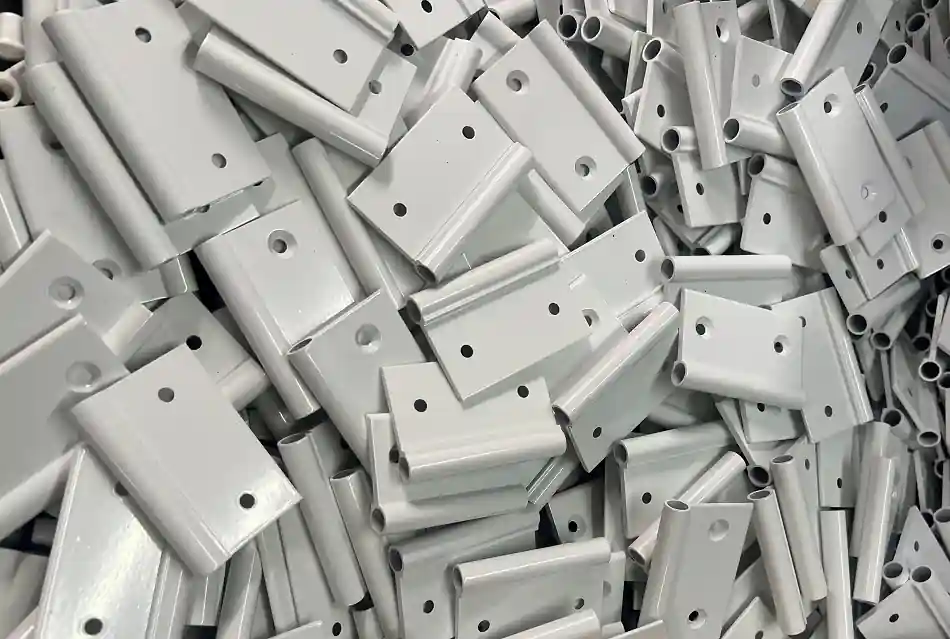
Pièces en profilés d’aluminium avec des trous usinés
Votre projet