
Extrusion aluminium
Extrusion aluminium
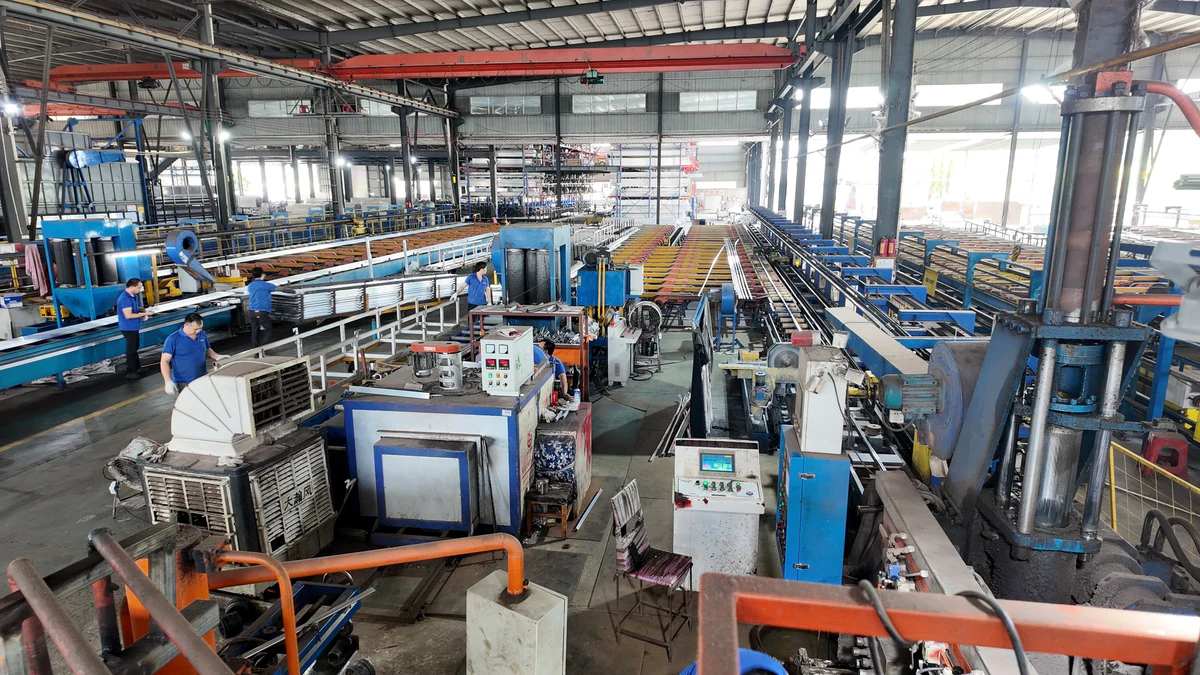
7 lignes d’extrusion équipées de presses de 800 à 1 500 tonnes métriques produisent des profilés architecturaux et industriels. Chaque spécification est confirmée selon la section, l’alliage, l’état métallurgique et la finition.
Procédé et installations de production
Les billettes sont contrôlées, chauffées et cisaillées à chaud avant extrusion. Les profilés sont ensuite refroidis à l’air ou à l’eau, redressés par étirage et coupés. Si l’état spécifié l’exige, ils subissent un vieillissement artificiel, puis sont refroidis et échantillonnés pour contrôle de dureté Webster avant l’opération suivante.
Alliages, dimensions et limites techniques
Les plages ci-dessous décrivent nos capacités habituelles. La taille maximale de la section, l’épaisseur minimale de paroi et la longueur maximale ne peuvent pas être évaluées indépendamment : nous examinons la spécification complète à partir du plan.
| Alliage | États disponibles | Application et étude |
|---|---|---|
| 6063 | T5 / T6 | Profilés architecturaux pour fenêtres, portes, murs-rideaux et décoration. États standard disponibles, avec étude de la géométrie de chaque section. |
| 6061 | T4 / T5 / T6 | Structures industrielles et châssis de machines. Les besoins particuliers de cintrage ou de résistance supérieure nécessitent l’étude du plan et des propriétés requises. |
| 6005 / 6082 | T5 / T6 | Rails, ossatures photovoltaïques et composants industriels porteurs. Les propriétés mécaniques, la masse minimale propre à l’alliage et le planning sont étudiés pour chaque projet. |
| Paramètre | Plage habituelle | Conditions |
|---|---|---|
| Section | Diamètre du cercle circonscrit : Ø10–Ø220 mm. Largeur × hauteur maximales courantes : environ 200 × 80 mm. | Sections pleines : jusqu’à Ø220 mm. Sections creuses multichambres : environ Ø180 mm. Les sections creuses complexes, supérieures à Ø180 mm et les profilés plus grands demandés font l’objet d’une étude technique et de production distincte. |
| Épaisseur de paroi | Standard : 0,8–15,0 mm. Certaines sections minces : 0,6–0,8 mm. | Les parois de 0,6–0,8 mm sont limitées aux petites sections simples et symétriques en 6063. Pour les grands profilés creux, ≥1,2 mm est recommandé. Les parois inférieures à 1,0 mm ou les fortes différences d’épaisseur exigent une étude individuelle. |
| Longueur livrée | Longueurs standard : 3 000–6 000 mm. Sur mesure : 500–7 200 mm. | Thermolaquage et décor bois : jusqu’à 6 500 mm. Anodisation et électrophorèse chez des partenaires : jusqu’à 6 000 mm. Finition et emballage doivent être confirmés au-delà de 6 000 mm et pour les petites pièces coupées avec précision. |
| Tolérances dimensionnelles | GB/T 14846-2014, avec classe de tolérance et cotes critiques convenues sur le plan approuvé. | Les classes normales ou de haute précision sont choisies selon le profilé. Rainures ouvertes et sections creuses minces demandent une attention particulière. Les tolérances plus serrées d’emboîtement ou de coulissement doivent être indiquées et confirmées individuellement. |
Étude des géométries particulières
Pour les sections creuses complexes, les parois très minces, les grandes longueurs ou les tolérances serrées, nos ingénieurs évaluent l’écoulement du métal, la résistance de la filière, le rapport de languette et la réserve de redressage. Le choix de la presse et de la filière comprend l’étude du rapport d’extrusion, généralement compris entre 10 et 100 pour la configuration examinée. Des modifications d’épaisseur ou de rayon peuvent être proposées pour stabiliser la production.
Normes applicables
Les profilés architecturaux relèvent des parties applicables de la série GB/T 5237, et les profilés industriels de la norme GB/T 6892. Les tolérances sont définies selon GB/T 14846-2014. La partie, l’édition et les critères applicables sont confirmés à la commande. Les projets d’exportation peuvent être examinés selon ASTM B221 ou EN 755 sur demande. Précisez la norme et son édition dans votre demande de prix.
Emballage et chargement des conteneurs
Pour le chargement, les longueurs indicatives sont d’environ 5 800 mm en conteneur de 20 pieds et 11 800 mm en conteneur de 40 pieds, selon le conteneur et l’emballage réels. Ces valeurs concernent le transport ; notre plage de longueurs sur mesure reste de 500–7 200 mm.
Les éléments à fournir
Fournissez le plan de section, l’alliage et l’état métallurgique, la longueur finie, la quantité et l’application. Repérez les cotes critiques d’assemblage, les épaisseurs de paroi, les interfaces de coulissement et les faces visibles. Précisez la finition, la norme et son édition, les propriétés mécaniques et les contrôles requis.
Validation et contrôle
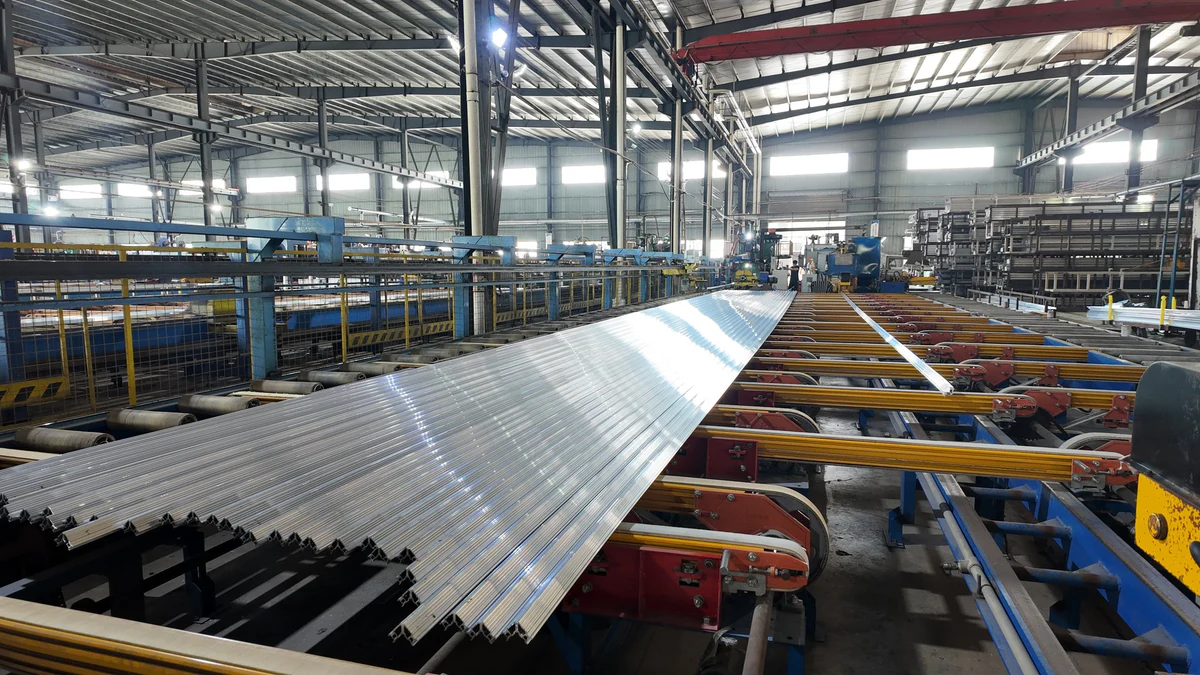
La production suit la dernière révision du plan approuvée et l’échantillon accepté. Les contrôles portent sur les dimensions de la section, les épaisseurs de paroi, la rectitude, la dureté et l’aspect. Tout critère d’acceptation particulier est convenu avant la fabrication.
Votre projet