
Entenda o escopo de fabricação
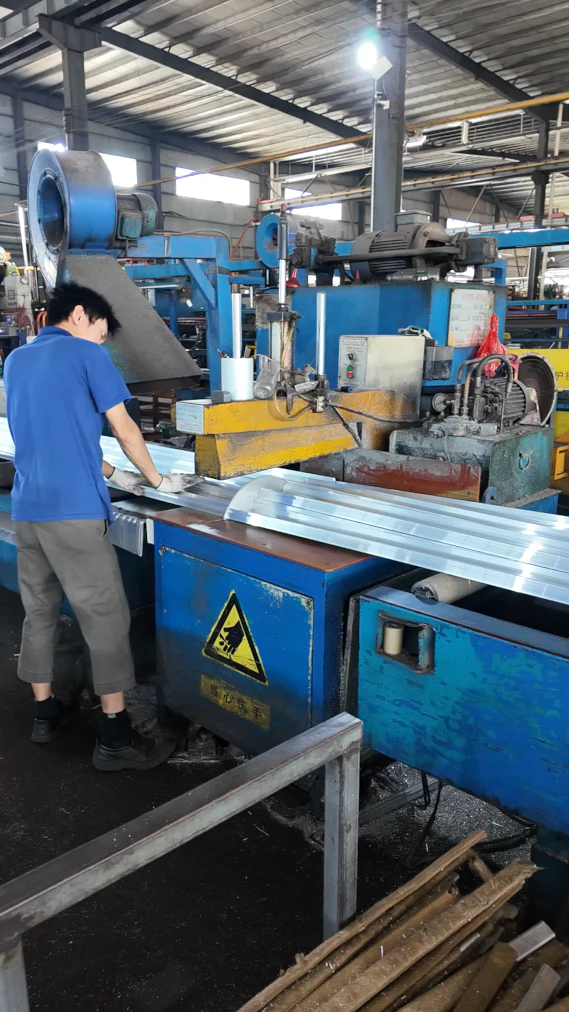
A unidade de Sanshui da Guantian opera 7 linhas de extrusão de 800T a 1500T e 2 linhas próprias de pintura a pó e acabamento amadeirado. As operações internas coordenadas incluem montagem de ruptura térmica, corte reto sob medida e puncionamento mecânico. Isso permite planejar em conjunto a extrusão e as operações repetitivas de beneficiamento adequadas.
Usinagem CNC especializada, incluindo trabalhos adequados em 3 ou 4 eixos, furação e rosqueamento, além de corte especializado em meia-esquadria a 45 graus, anodização e pintura eletroforética, pode ser coordenada com parceiros qualificados conforme o projeto. A cotação deve identificar a rota acordada. A Guantian coordena a inspeção final segundo os requisitos aprovados antes do embarque.
Comparação entre puncionamento e usinagem CNC
| Critério de decisão | Puncionamento mecânico | Usinagem CNC |
|---|---|---|
| Ferramental e preparação | Pode exigir uma matriz de puncionamento dedicada; exemplos de projetos simples ficam em aproximadamente US$ 150–600. | Não exige matriz de puncionamento específica para o perfil, mas programação, dispositivos e preparação podem gerar custos. |
| Ritmo de produção | Operações repetitivas podem ser muito rápidas; exemplos simples podem levar 1 a 3 segundos por golpe, sem incluir o manuseio. | O tempo de ciclo depende das trajetórias de usinagem, das geometrias, das trocas de ferramentas e do número de fixações. |
| Operações típicas | Furos passantes repetitivos, rasgos e geometrias adequadas em paredes finas. | Bolsões, escareados, padrões complexos de furos, roscas e faces usinadas de maior exigência. |
| Tolerância de posição ilustrativa | Aproximadamente ±0,15–0,30 mm em trabalhos adequados. | Aproximadamente ±0,02–0,05 mm em geometrias e fixações adequadas. |
| Volume de produção | Frequentemente econômico em lotes repetitivos de 1.000 a 2.000 peças ou mais. | Útil para protótipos, volumes menores e geometrias que exigem programação flexível. |
Essas faixas de tolerância são exemplos para discutir a cotação, não capacidades válidas indiscriminadamente para todo o perfil. Comprimento, espessura de parede, fixação, posição dos furos, referências e método de medição influenciam o resultado. O puncionamento de paredes finas, em torno de 3 mm ou menos, pode ser adequado a algumas seções; materiais mais duros, paredes sem apoio ou bordas de maior exigência podem precisar de outra rota.
Especifique cada rosca, como M3–M12 quando aplicável, em vez de apenas solicitar furos roscados. Informe profundidade, acesso, torque exigido e se haverá inspeção com calibrador. Uma fixação CNC capaz de posicionar com precisão uma peça curta e rígida pode não alcançar a mesma tolerância em um perfil longo e flexível sem apoios adicionais.
O beneficiamento deve ocorrer antes do acabamento?
Cortar após a pintura pode proteger a aparência das faces longas e aparentes e é prático quando as extremidades ficam ocultas na montagem. As superfícies cortadas permanecem sem revestimento, salvo especificação de outro tratamento. Usinar antes do acabamento é útil quando as faces usinadas ou extremidades expostas também precisam receber o acabamento escolhido, mas sua espessura deve ser considerada nas dimensões.
Furos roscados, alojamentos de ajuste preciso e áreas de contato elétrico podem exigir mascaramento ou uma operação posterior ao acabamento expressamente acordada. Não presuma que um macho sobremedida ou uma única compensação dimensional sirva para todos os revestimentos. Identifique no desenho as superfícies aparentes de classe A e as faces funcionais e aprove uma amostra acabada produzida com a sequência completa.
Exemplo: trilhos-guia beneficiados para estantes dinâmicas
Em um projeto de trilhos industriais, o trabalho pode ser dividido em extrusão, corte reto controlado, puncionamento repetitivo dos rasgos de fixação, remoção de cavacos e anodização com parceiro. Um dispositivo ou batente mantém o padrão de furos referenciado à base acordada. Um teste com rolete ou deslizador verifica a interface funcional, complementando a inspeção dimensional.
Rebarbação e limpeza fazem parte da especificação do componente. Rebarbas em uma abertura puncionada podem interferir no deslizador; cavacos presos em uma cavidade podem se soltar posteriormente na linha do cliente. Confirme a condição exigida das bordas, o método de limpeza e a frequência de inspeção; depois, embale as peças para evitar que faces usinadas e bordas acabadas danifiquem umas às outras.
Como é composto o custo por peça
Uma cotação útil discrimina o peso do metal, a reserva para corte, o beneficiamento, o acabamento e a embalagem. Uma estimativa de perdas de corte pode ficar em torno de 3–6% em alguns pedidos, mas o valor real depende do plano de aproveitamento, da espessura de corte da serra e do refilo das pontas. Otimizar o comprimento extrudado pode economizar mais que negociar uma pequena redução na taxa de processamento.
Um canal extrudado em C para parafuso pode, em alguns casos, reduzir a usinagem posterior, desde que o projeto da fixação e a resistência exigida permitam. Discuta isso durante o projeto da matriz, antes de fixar a geometria do perfil. Recursos que simplificam o beneficiamento ainda precisam ser validados na montagem prevista.
Perguntas frequentes
Quais tolerâncias de comprimento de corte podemos solicitar?
Exemplos gerais informados incluem ±0,5 mm para comprimentos adequados abaixo de 2.000 mm e ±1,0 mm entre 2.000 e 6.000 mm. Exigências mais restritas ou diferentes precisam de análise do desenho e confirmação por escrito, incluindo o método de medição do comprimento.
Vocês podem cotar a peça acabada em vez de um preço por tonelada?
Sim. Envie a seção extrudada, o desenho de beneficiamento, a quantidade, o acabamento e os requisitos de embalagem. Podemos combinar uma cotação discriminada ou por peça para o escopo de fornecimento definido.
Podemos começar com um pequeno lote de amostras usinadas?
Um lote de amostras ou piloto pode ajudar a confirmar referências, posições de furos, acabamento e montagem antes da produção repetitiva. Os custos de preparação e o cronograma do piloto são confirmados separadamente do pedido em série.
Envie um desenho completo de beneficiamento
Compartilhe o desenho da seção e o de beneficiamento, com comprimentos de corte, posições de furos, referências, roscas, tolerâncias e superfícies aparentes. Acrescente a quantidade do pedido e o acabamento. Fale conosco pelo WhatsApp para comparar as rotas de puncionamento e CNC para seu componente.