
Pahami lingkup produksi
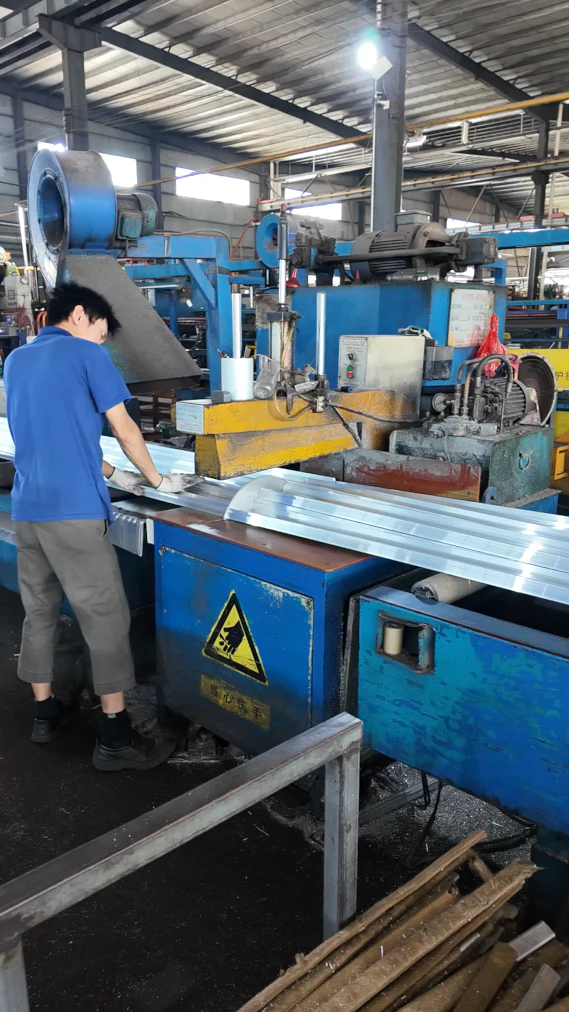
Pabrik Sanshui Guantian mengoperasikan 7 lini ekstrusi dari 800T hingga 1500T serta 2 lini powder coating dan motif kayu milik sendiri. Proses internal yang dikoordinasikan mencakup perakitan pemutus jembatan termal, pemotongan lurus sesuai panjang, dan punching mekanis. Kemampuan ini memungkinkan ekstrusi dan pengerjaan berulang yang sesuai direncanakan bersama.
Pemesinan CNC khusus, termasuk pengerjaan 3 sumbu atau 4 sumbu yang sesuai, pengeboran dan tapping, serta pemotongan miter 45 derajat khusus, anodisasi, dan elektroforesis dapat dikoordinasikan dengan mitra yang memenuhi kualifikasi sesuai proyek. Penawaran harus menjelaskan metode yang disepakati. Guantian mengoordinasikan inspeksi akhir berdasarkan persyaratan yang disetujui sebelum pengiriman.
Perbandingan punching dan pemesinan CNC
| Pertimbangan | Punching mekanis | Pemesinan CNC |
|---|---|---|
| Perkakas dan penyetelan | Dies punching khusus mungkin diperlukan; contoh proyek sederhana berkisar USD 150–600. | Tidak membutuhkan dies punching khusus profil, tetapi pemrograman, fixture, dan penyetelan dapat dikenai biaya. |
| Kecepatan produksi | Langkah punching berulang dapat sangat cepat; contoh sederhana memerlukan 1–3 detik per langkah, di luar penanganan material. | Waktu siklus bergantung pada lintasan alat, fitur, pergantian alat, dan jumlah penyetelan. |
| Proses umum | Lubang tembus berulang, alur, dan fitur dinding tipis yang sesuai. | Kantong, countersink, pola lubang kompleks, ulir, dan bidang hasil pemesinan yang lebih menuntut. |
| Contoh toleransi posisi | Sekitar ±0,15–0,30 mm pada pekerjaan yang sesuai. | Sekitar ±0,02–0,05 mm pada fitur dan penyetelan yang sesuai. |
| Pertimbangan volume | Sering ekonomis untuk batch berulang sebanyak 1.000–2.000 komponen atau lebih. | Bermanfaat untuk prototipe, volume lebih kecil, dan fitur yang membutuhkan pemrograman fleksibel. |
Rentang toleransi ini merupakan contoh untuk pembahasan penawaran, bukan kemampuan seragam untuk seluruh profil. Panjang komponen, ketebalan dinding, penjepitan, posisi lubang, pemilihan datum, dan metode pengukuran semuanya memengaruhi hasil. Punching dinding tipis sekitar 3 mm atau kurang mungkin sesuai untuk sebagian penampang; material lebih keras, dinding tanpa penopang, atau tuntutan kualitas tepi dapat memerlukan metode lain.
Tentukan setiap ulir, misalnya M3–M12 bila sesuai, bukan sekadar meminta lubang berulir. Sebutkan kedalaman ulir, akses, kebutuhan torsi, dan apakah ulir diperiksa dengan gauge. Penyetelan CNC yang akurat pada komponen pendek dan kaku belum tentu menghasilkan toleransi yang sama pada profil panjang dan lentur tanpa penopang tambahan.
Apakah pengerjaan lanjutan harus dilakukan sebelum finishing?
Pemotongan setelah pelapisan dapat menjaga tampilan bidang panjang yang terlihat dan praktis jika ujung potongan tersembunyi dalam rakitan. Namun, bidang potongan akan tetap tanpa lapisan kecuali ditentukan perlakuan lain. Pemesinan sebelum finishing bermanfaat ketika bagian yang dimesin atau ujung terbuka juga membutuhkan finishing tersebut, tetapi kelonggaran ketebalan lapisan harus dimasukkan dalam dimensi.
Lubang berulir, lubang dengan pasangan presisi, dan area kontak listrik mungkin memerlukan masking atau proses khusus setelah finishing yang disepakati. Jangan menganggap satu ukuran tap lebih besar atau satu koreksi dimensi cocok untuk semua lapisan. Tandai permukaan A yang terlihat dan bidang fungsional pada gambar, lalu setujui sampel jadi yang telah melalui seluruh urutan proses.
Contoh: rel pemandu flow rack hasil pengerjaan lanjutan
Untuk proyek rel industri, pekerjaan dapat dibagi menjadi ekstrusi, pemotongan lurus terkontrol, punching alur pemasangan berulang, pembersihan serpihan, dan anodisasi oleh mitra. Fixture atau alat ukur dengan pembatas posisi menjaga pola lubang tetap mengacu pada datum yang disepakati. Uji dengan rol atau slider memeriksa fungsi antarmuka selain inspeksi dimensi.
Pembuangan burr dan pembersihan merupakan bagian dari spesifikasi komponen. Burr pada bukaan punching dapat mengganggu slider; serpihan yang terjebak dalam rongga dapat keluar kemudian di lini pelanggan. Konfirmasikan kondisi tepi, metode pembersihan, dan frekuensi inspeksi, lalu kemas komponen agar bidang hasil pemesinan serta tepi jadi tidak saling merusak.
Komponen pembentuk biaya per unit
Penawaran yang jelas memisahkan berat logam, allowance pemotongan, pengerjaan lanjutan, finishing, dan pengemasan. Cadangan susut pemotongan untuk perencanaan dapat sekitar 3–6% pada sebagian pesanan, tetapi angka aktual mengikuti rencana pemotongan, lebar kerf gergaji, dan pemangkasan ujung. Mengoptimalkan panjang ekstrusi dapat menghemat lebih banyak daripada menegosiasikan sedikit penurunan tarif pengerjaan.
Saluran sekrup berbentuk C yang dibentuk saat ekstrusi terkadang dapat mengurangi pemesinan berikutnya, asalkan desain pengikat dan persyaratan kekuatan mengizinkannya. Bahas hal ini saat perancangan dies, sebelum geometri profil ditetapkan. Fitur yang mempermudah pengerjaan tetap harus divalidasi pada rakitan yang dituju.
Pertanyaan umum
Toleransi panjang potong apa yang dapat diminta?
Contoh umum yang dilaporkan mencakup ±0,5 mm untuk panjang yang sesuai di bawah 2.000 mm dan ±1,0 mm untuk panjang 2.000–6.000 mm. Persyaratan lebih ketat atau berbeda memerlukan tinjauan gambar dan konfirmasi tertulis, termasuk cara pengukuran panjangnya.
Bisakah Anda menawarkan harga komponen jadi, bukan harga per ton?
Bisa. Berikan penampang ekstrusi, gambar pengerjaan, jumlah, finishing, dan kebutuhan pengemasan. Kami dapat menyepakati penawaran terperinci atau harga per komponen untuk lingkup pasokan yang ditentukan.
Bisakah kami memulai dengan batch kecil sampel hasil pemesinan?
Batch sampel atau produksi percobaan dapat membantu memastikan datum, posisi lubang, finishing, dan perakitan sebelum produksi berulang. Biaya penyetelan dan jadwal percobaan dikonfirmasikan terpisah dari pesanan massal.
Kirim gambar pengerjaan yang lengkap
Kirim gambar penampang dan gambar pengerjaan, termasuk panjang potong, lokasi lubang, datum, ulir, toleransi, dan permukaan terlihat. Tambahkan jumlah pesanan serta finishing. Hubungi kami melalui WhatsApp untuk membandingkan metode punching dan CNC bagi komponen Anda.