
Den Fertigungsumfang klären
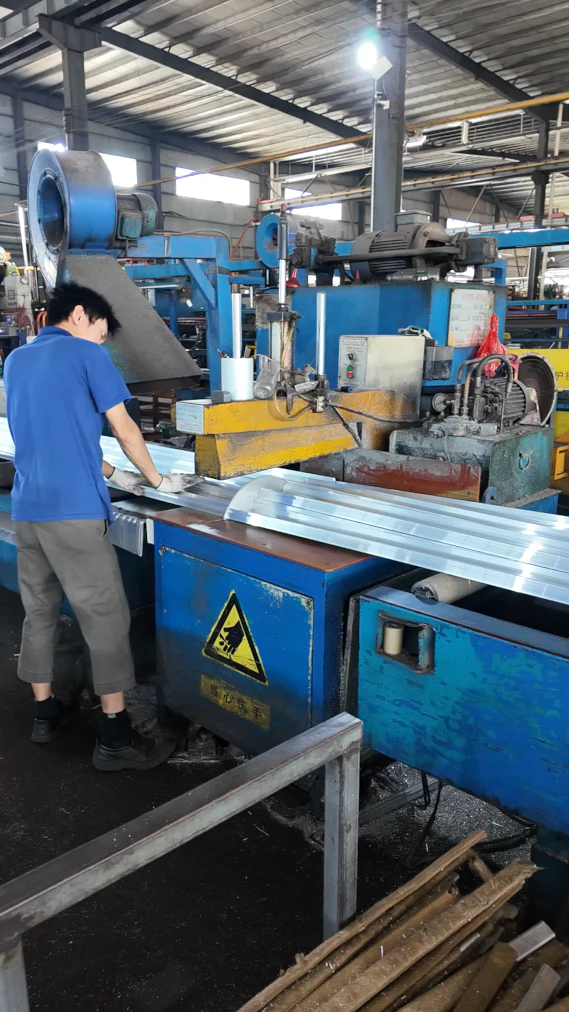
Sanshui betreibt 7 Presslinien von 800T bis 1500T und 2 eigene Pulver- und Holzdekorlinien. Thermische Trennung, gerades Ablängen und mechanisches Stanzen gehören zu den abgestimmten Eigenleistungen. So lassen sich Strangpressen und geeignete Wiederholbearbeitungen gemeinsam planen.
Spezielle CNC-Arbeiten einschließlich geeigneter 3- oder 4-Achs-Bearbeitung, Bohren und Gewindeschneiden sowie spezielle 45-Grad-Gehrungsschnitte, Eloxieren und Elektrotauchlackieren werden projektbezogen mit qualifizierten Partnern koordiniert. Das Angebot nennt den vereinbarten Weg. Guantian koordiniert vor Versand die Endprüfung nach Freigabeanforderungen.
Stanzen und CNC im Vergleich
| Entscheidungskriterium | Mechanisches Stanzen | CNC-Bearbeitung |
|---|---|---|
| Werkzeuge und Einrichtung | Ein eigenes Stanzwerkzeug kann nötig sein; einfache Projektbeispiele liegen bei etwa 150–600 USD. | Kein profilspezifisches Stanzwerkzeug nötig, aber Programmierung, Vorrichtungen und Einrichtung können Kosten verursachen. |
| Fertigungstakt | Wiederholhübe sind schnell; einfache Beispiele etwa 1–3 Sekunden pro Hub ohne Handhabung. | Zykluszeit hängt von Bahnen, Merkmalen, Werkzeugwechseln und Aufspannungen ab. |
| Typische Arbeiten | Wiederholte Durchgangslöcher, Schlitze und geeignete dünnwandige Merkmale. | Taschen, Senkungen, komplexe Lochbilder, Gewinde und anspruchsvollere Bearbeitungsflächen. |
| Beispielhafte Positionstoleranz | Etwa ±0,15–0,30 mm bei geeigneten Arbeiten. | Etwa ±0,02–0,05 mm bei geeigneten Merkmalen und Aufspannungen. |
| Stückzahlbetrachtung | Oft wirtschaftlich bei wiederkehrenden Losen ab 1.000–2.000 Stück. | Geeignet für Prototypen, kleinere Mengen und flexibel programmierbare Geometrien. |
Die Bereiche dienen der Angebotsabstimmung, nicht als pauschale Zusage für ein gesamtes Profil. Länge, Wandstärke, Aufspannung, Lochlage, Bezug und Messmethode beeinflussen das Ergebnis. Stanzen von Wänden um 3 mm oder weniger kann bei bestimmten Formen passen; harte Werkstoffe, ungestützte Wände oder hohe Kantenansprüche können andere Wege erfordern.
Geben Sie jedes Gewinde an, etwa M3–M12, statt nur Gewindebohrungen zu verlangen. Nennen Sie Tiefe, Zugang, Drehmoment und Lehrenprüfung. Eine präzise CNC-Aufspannung für kurze steife Teile erreicht bei langen flexiblen Profilen ohne Zusatzauflagen nicht zwingend dieselbe Toleranz.
Bearbeiten vor der Veredelung?
Schneiden nach Beschichtung schützt lange Sichtflächen und ist praktikabel, wenn Enden verdeckt sind. Schnittflächen bleiben ohne Zusatzbehandlung blank. Bearbeitung vor Veredelung ist sinnvoll, wenn bearbeitete Flächen oder sichtbare Enden denselben Schutz benötigen; die Schichtzugabe muss dann berücksichtigt werden.
Gewinde, enge Bohrungen und elektrische Kontakte können Maskierung oder ausdrücklich vereinbarte Nachbearbeitung benötigen. Ein übergroßer Gewindebohrer oder pauschaler Maßversatz passt nicht zu jeder Beschichtung. Kennzeichnen Sie Sicht- und Funktionsflächen und geben Sie ein Muster des vollständigen Ablaufs frei.
Beispiel: bearbeitete Durchlaufregalschienen
Ein Schienenprojekt lässt sich in Pressen, kontrolliertes Ablängen, wiederholte Stanzschlitze, Spanentfernung und Partnereloxieren aufteilen. Anschläge oder Vorrichtungen sichern das Lochbild zum vereinbarten Bezug. Ein Rollen- oder Gleiterversuch prüft zusätzlich die Funktion.
Entgraten und Reinigen gehören zur Bauteilspezifikation. Stanzgrate können Gleiter stören; eingeschlossene Späne können später beim Kunden austreten. Vereinbaren Sie Kantenzustand, Reinigung und Prüfhäufigkeit und verpacken Sie so, dass Bearbeitungsflächen und Kanten einander nicht beschädigen.
Wie Stückkosten entstehen
Ein aussagekräftiges Angebot trennt Metallgewicht, Schnittzugabe, Bearbeitung, Oberfläche und Verpackung. Bei manchen Aufträgen können etwa 3–6 % Schnittverlust eingeplant werden; tatsächlich bestimmen Zuschnittplan, Sägeschnitt und Endbeschnitt die Zugabe. Optimierte Presslängen sparen mitunter mehr als ein kleiner Nachlass auf die Bearbeitung.
Ein gepresster C-Schraubkanal kann Nacharbeit reduzieren, sofern Verbindung und Festigkeit es erlauben. Besprechen Sie dies beim Werkzeugentwurf vor Festlegung der Geometrie. Bearbeitungsfreundliche Merkmale müssen dennoch im vorgesehenen Aufbau validiert werden.
Häufig gestellte Fragen
Welche Schnittlängentoleranzen sind möglich?
Allgemeine Beispiele sind ±0,5 mm bei geeigneten Längen unter 2.000 mm und ±1,0 mm von 2.000 bis 6.000 mm. Engere oder andere Vorgaben benötigen Zeichnungsprüfung und schriftliche Bestätigung einschließlich Messmethode.
Können Sie fertige Teile statt Tonnenpreise anbieten?
Ja. Senden Sie Querschnitt, Bearbeitungszeichnung, Menge, Oberfläche und Verpackung. Ein aufgeschlüsseltes oder stückbezogenes Angebot kann für den definierten Umfang vereinbart werden.
Können wir mit einem kleinen bearbeiteten Musterlos beginnen?
Ein Muster- oder Pilotlos kann Bezüge, Lochlagen, Oberfläche und Montage vor Wiederholfertigung bestätigen. Einrichtungskosten und Pilotplan werden getrennt vom Serienauftrag bestätigt.
Vollständige Bearbeitungszeichnung senden
Senden Sie Querschnitt und Bearbeitungszeichnung mit Längen, Löchern, Bezügen, Gewinden, Toleranzen und Sichtflächen sowie Menge und Oberfläche. Per WhatsApp besprechen wir passende Stanz- und CNC-Wege.