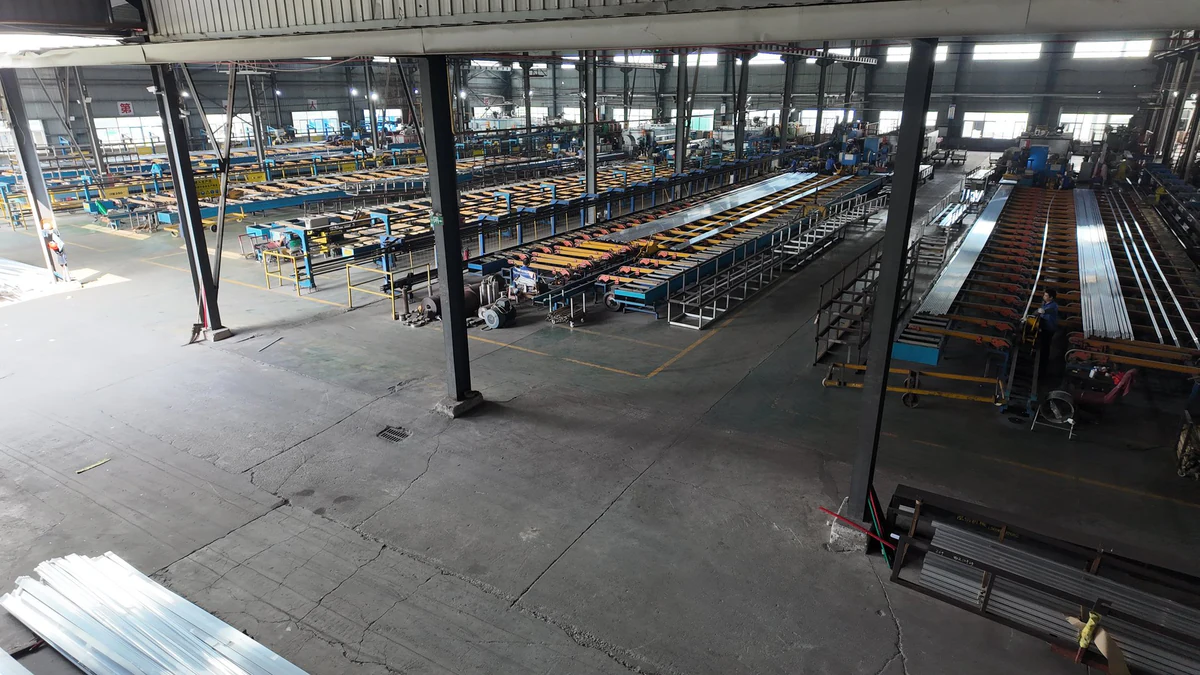
Des profilés aluminium sur mesure, de l’étude des plans et de l’outillage à l’extrusion, aux finitions et aux transformations complémentaires. Notre usine de Foshan exploite 7 lignes d’extrusion et 2 lignes de thermolaquage, avec l’appui de partenaires spécialisés pour certains procédés.
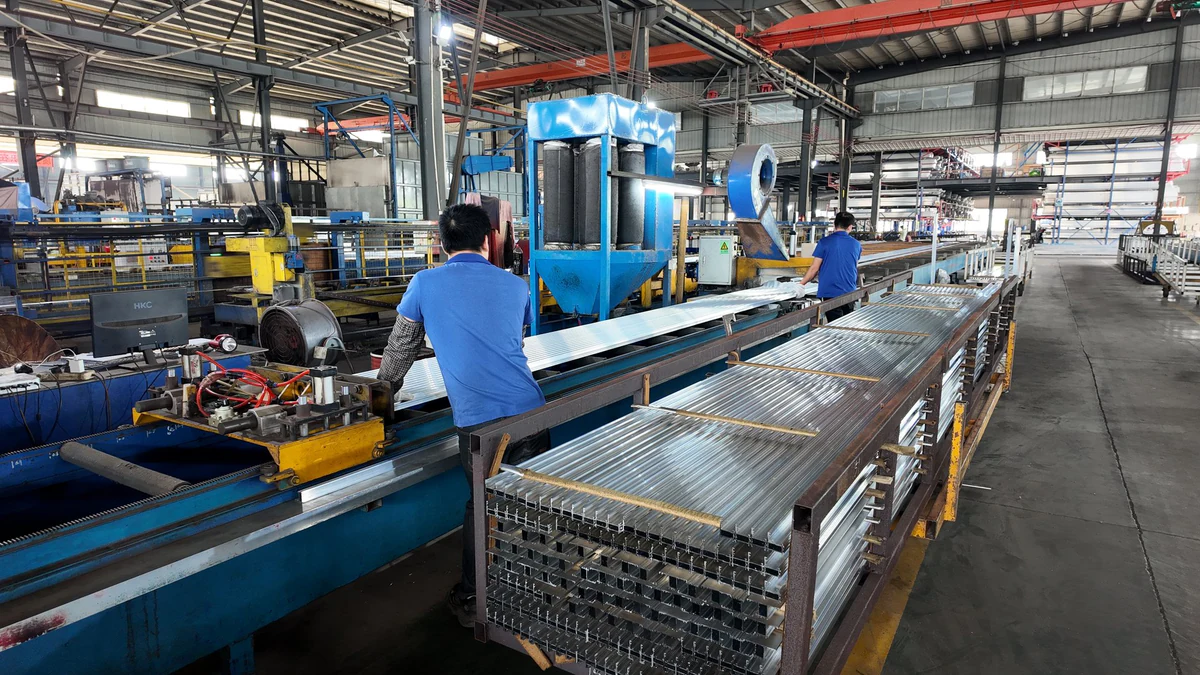
7 lignes d’extrusion équipées de presses de 800 à 1 500 tonnes métriques produisent des profilés architecturaux et industriels.
Le 6063 et le 6061 sont disponibles ; le 6005 et le 6082 sont étudiés par projet. La géométrie et l’état métallurgique déterminent les limites de production.
Sciage à longueur et poinçonnage standard en interne ; perçage, taraudage, usinage CNC et autres opérations coordonnés avec des partenaires spécialisés.
Nous fournissons des barres entières, des profilés coupés ou des pièces finies, avec tolérances d’usinage confirmées selon le plan validé.
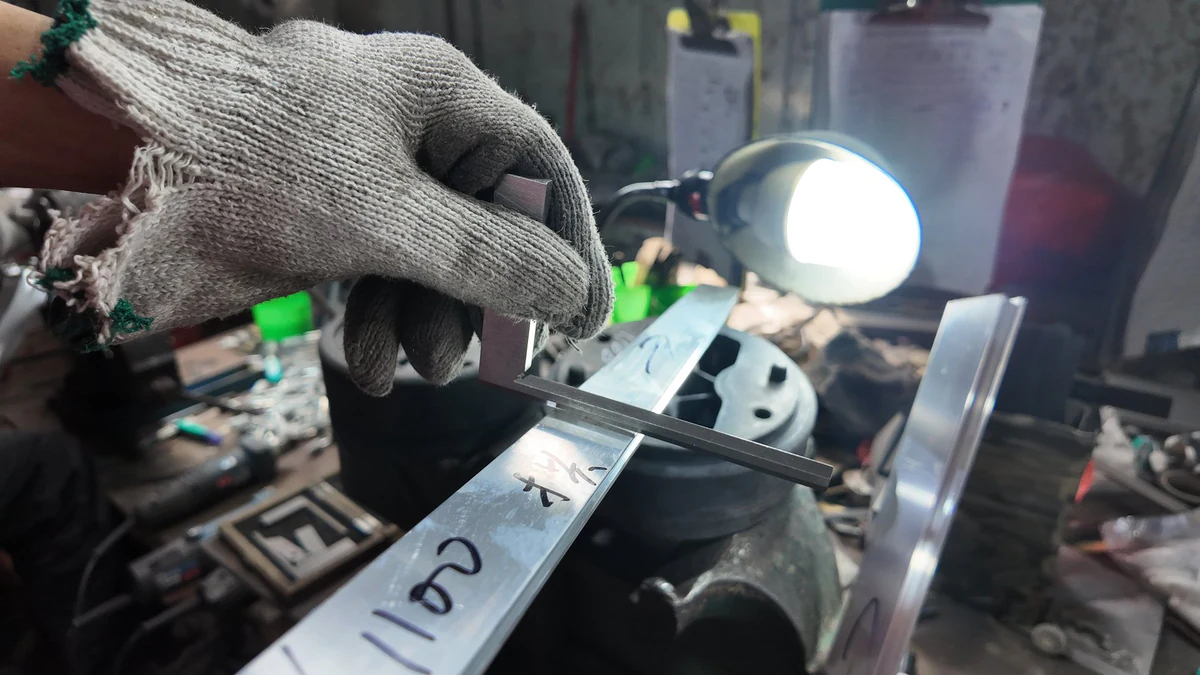
Contrôle des matières à réception, validation signée de la première pièce, contrôles en cours de fabrication et contrôle final avant expédition.
Les relevés de lot relient les résultats de contrôle aux dossiers de production et aux numéros de coulée des billettes. Des rapports peuvent accompagner l’expédition.
6063 : T5 / T6. 6061 : T4 / T5 / T6. 6005 et 6082 : T5 / T6, sous réserve des minima propres à l’alliage et de l’étude technique.
Dimensions et tolérances des profilés
Épaisseur courante : 0,8–15,0 mm. Longueur standard livrée : 3 000–6 000 mm. Dimensions de section, parois minces et grandes longueurs sont étudiées ensemble.
Finition de surface
Le thermolaquage et le transfert de décors bois sont possibles jusqu’à 6 500 mm. L’anodisation et le dépôt électrophorétique chez des partenaires spécialisés sont possibles jusqu’à 6 000 mm. La géométrie et les dispositifs de maintien sont également examinés.
Transformation complémentaire
Longueurs de coupe : 20–6 000 mm, avec tolérance usuelle de ±0,5 mm. Les tolérances de perçage et d’usinage CNC dépendent de l’opération et du plan validé.
Contrôles et relevés
Les contrôles couvrent les dimensions, les épaisseurs de paroi, la dureté, l’épaisseur du revêtement, la teinte et l’aspect, avec validation de la première pièce et vérifications toutes les 1–2 heures.
03 / Notre méthode
De votre besoin à la livraison.
01
Transmission des plans ou des exigences
02
Étude technique
03
Devis et confirmation de la filière
04
Validation des échantillons
05
Production en série
06
Contrôle et livraison
Les informations à nous transmettre
Envoyez un plan ou un échantillon, l’application, l’alliage et l’état métallurgique, la finition, la longueur et la quantité estimée. Repérez les cotes critiques, les interfaces d’assemblage et les contrôles particuliers.
Avant production, nous convenons de la révision du plan, des limites de fabrication, de la masse minimale, des frais d’outillage, de la validation des échantillons, du calendrier, des critères de contrôle et de l’emballage.
04 / Dans les ateliers
Au cœur de nos zones de production et de contrôle.
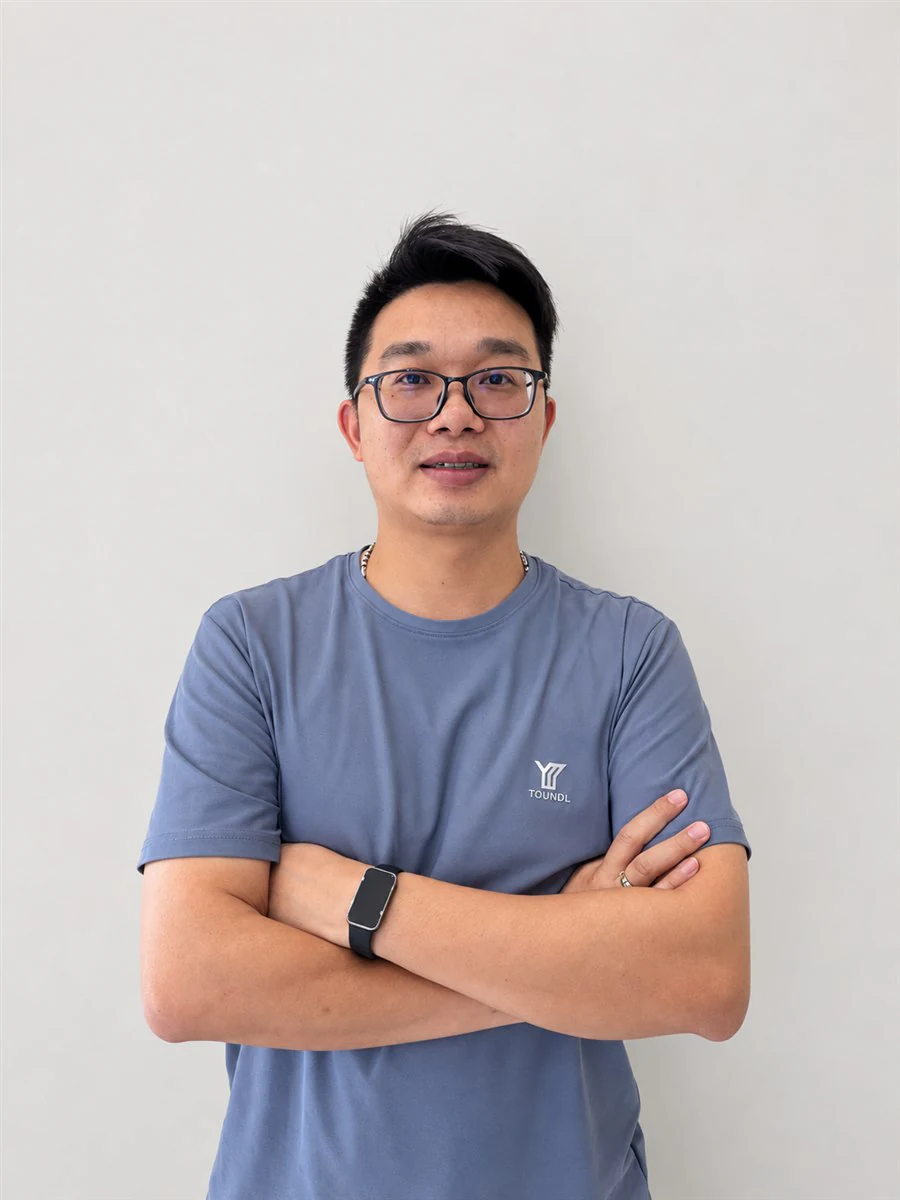
Avec 9 ans d’expérience en filières d’extrusion et en développement des procédés, M. Ye examine les plans clients, optimise les sections et prépare les plans de filières ainsi que les gammes de finition et de transformation. Il participe au développement des filières et aux essais d’extrusion, en utilisant la quincaillerie, les joints et les coulisseaux fournis par les clients pour vérifier les jeux d’assemblage et les réserves dimensionnelles nécessaires au revêtement. Son travail porte principalement sur les sections complexes et la compatibilité des composants.