
Определите объем изготовления
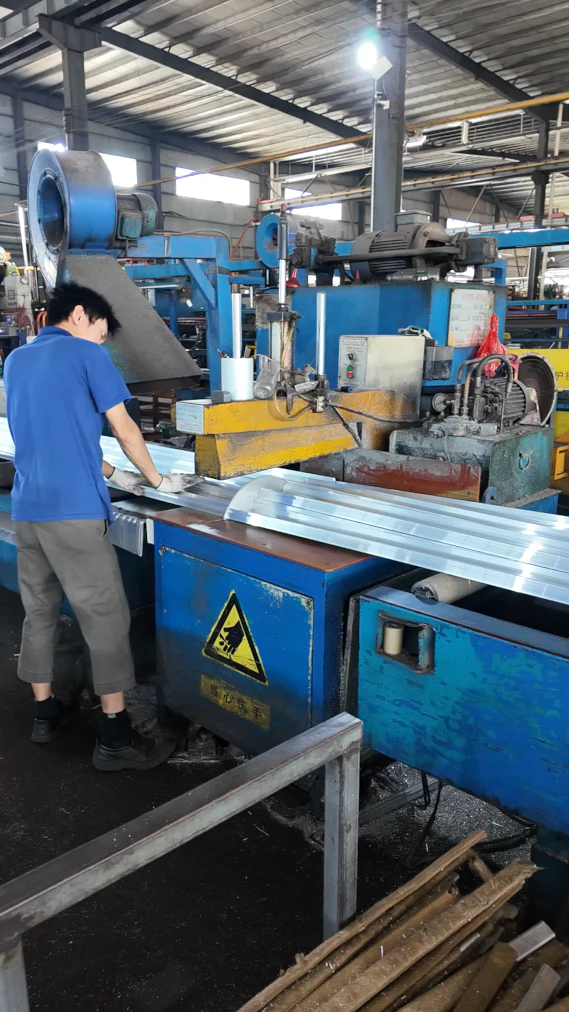
Завод Саньшуй имеет 7 линий экструзии 800–1500 Т и 2 собственные линии порошковой окраски и текстуры дерева. Внутри предприятия также координируются сборка терморазрыва, прямая резка и механическая пробивка. Это позволяет совместно планировать экструзию и подходящие повторные операции.
Специализированную ЧПУ-обработку, в том числе подходящие 3- и 4-осевые операции, сверление и резьбу, а также специальную резку 45°, анодирование и электрофорез можно организовать у квалифицированных партнеров по проекту. Маршрут фиксируют в предложении. Перед отгрузкой Guantian координирует итоговый контроль утвержденных требований.
Сравнение пробивки и ЧПУ
| Критерий решения | Механическая пробивка | Обработка на ЧПУ |
|---|---|---|
| Оснастка и наладка | Может потребоваться отдельный штамп; в простых примерах стоимость около 150–600 USD. | Специальный пробивной штамп не нужен, но программирование, приспособления и наладка могут оплачиваться. |
| Темп производства | Повторные удары могут быть быстрыми: в простых случаях 1–3 секунды на удар без учета перемещения. | Цикл зависит от траекторий, элементов, смен инструмента и числа установок. |
| Типичные операции | Повторные сквозные отверстия, пазы и подходящие элементы тонких стенок. | Карманы, зенковки, сложные схемы отверстий, резьбы и требовательные поверхности. |
| Пример допуска положения | Около ±0,15–0,30 мм на подходящих работах. | Около ±0,02–0,05 мм на подходящих элементах и установках. |
| Влияние объема | Часто выгодна для повторных партий от 1 000–2 000 деталей. | Подходит для прототипов, небольших партий и элементов с гибким программированием. |
Указанные диапазоны допусков служат примерами для обсуждения коммерческого предложения, а не универсальными возможностями для всех элементов профиля. На результат влияют длина детали, толщина стенок, способ закрепления, положение отверстий, выбор баз и метод измерения. Для некоторых сечений может подходить пробивка тонких стенок толщиной около 3 мм или менее. Более твердый материал, стенки без опоры или высокие требования к качеству кромок могут потребовать другого технологического маршрута.
Укажите каждую резьбу, например M3–M12, если применимо, вместо общей фразы «резьбовые отверстия». Задайте глубину, доступ, момент и контроль калибром. Установка ЧПУ, точно удерживающая короткую жесткую деталь, не гарантирует тот же допуск на длинном гибком профиле без опор.
Обрабатывать до нанесения покрытия?
Резка после окраски сохраняет вид длинных лицевых граней и удобна, если торцы скрыты. Срезы остаются голыми, если не задан иной процесс. Обработка до покрытия полезна, когда обработанные грани и открытые торцы также должны быть отделаны; тогда толщину покрытия учитывают в размерах.
Резьбы, точные посадочные отверстия и электрические контакты могут нуждаться в маскировании или согласованной обработке после покрытия. Один увеличенный метчик или единая поправка не подходят всем покрытиям. Отметьте поверхности класса A и функциональные грани и утвердите готовый образец полной последовательности.
Пример: направляющие гравитационного стеллажа
Для промышленных направляющих маршрут может включать экструзию, контролируемую прямую резку, повторную пробивку крепежных пазов, очистку от стружки и анодирование у партнера. Приспособление или упор сохраняет положение относительно согласованной базы. Испытание роликом или ползуном дополнительно проверяет функцию.
Удаление заусенцев и очистка входят в спецификацию компонента. Заусенцы на пробитом отверстии могут мешать движению ползуна, а стружка, оставшаяся в полости, может выпасть позднее на линии заказчика. Согласуйте требуемое состояние кромок, способ очистки и частоту контроля. Затем упакуйте детали так, чтобы обработанные поверхности и готовые кромки не повреждали друг друга.
Из чего складывается цена детали
Полезное предложение разделяет массу металла, потери резки, обработку, отделку и упаковку. Для некоторых заказов плановые потери составляют около 3–6 %, но фактические зависят от раскроя, пропила и обрезки торцов. Оптимизация длины может сэкономить больше, чем небольшое снижение ставки обработки.
Экструдированный C-образный канал под винт иногда сокращает мехобработку, если позволяют крепление и прочность. Обсудите его при проектировании матрицы, до фиксации геометрии. Элементы для удобства обработки все равно проверяют в конечной сборке.
Частые вопросы
Какие допуски длины можно запросить?
Общие примеры: ±0,5 мм для подходящих длин менее 2 000 мм и ±1,0 мм для 2 000–6 000 мм. Более жесткие или иные требования нуждаются в проверке чертежа и письменном подтверждении, включая метод измерения.
Можно получить цену готовой детали вместо цены за тонну?
Да. Пришлите сечение, чертеж обработки, количество, покрытие и упаковку. Мы согласуем детализацию или поштучную цену для указанного объема поставки.
Можно начать с небольшой партии обработанных образцов?
Образцы или пилотная партия помогают подтвердить базы, отверстия, отделку и сборку до повторного производства. Наладка и график пилота согласуются отдельно от основной партии.
Отправьте полный чертеж обработки
Отправьте сечение и чертеж обработки с длинами, отверстиями, базами, резьбами, допусками и лицевыми гранями. Добавьте объем и покрытие. Напишите в WhatsApp для сравнения пробивки и ЧПУ под вашу деталь.