
निर्माण का दायरा समझें
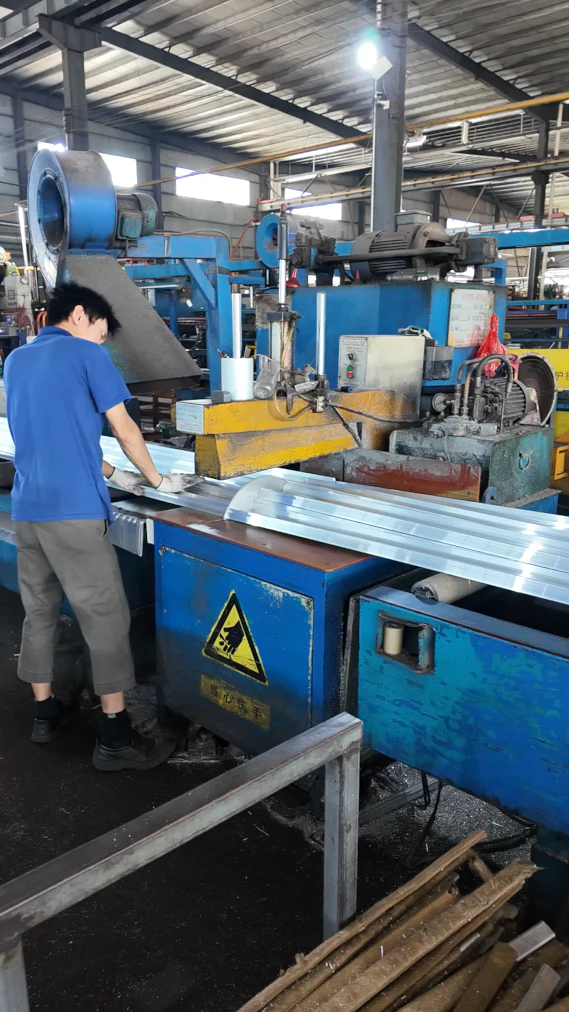
Guantian के सानशुई प्लांट में 800T–1500T की 7 एक्सट्रूज़न लाइनें और 2 अपनी पाउडर-कोटिंग/वुड-ग्रेन लाइनें हैं। समन्वित आंतरिक काम में थर्मल-ब्रेक असेंबली, सीधी लंबाई कटिंग और यांत्रिक पंचिंग शामिल हैं। इससे एक्सट्रूज़न और उपयुक्त दोहराव वाली फैब्रिकेशन साथ योजनाबद्ध हो सकती हैं।
विशेषज्ञ CNC, उपयुक्त 3-अक्ष/4-अक्ष कार्य, ड्रिलिंग, टैपिंग, खास 45-डिग्री माइटर कटिंग, एनोडाइजिंग और इलेक्ट्रोफोरेसिस योग्य साझेदारों से परियोजना के अनुसार कराए जा सकते हैं। कोटेशन में सहमत प्रक्रिया स्पष्ट होनी चाहिए। शिपमेंट से पहले Guantian अनुमोदित आवश्यकताओं के अनुसार अंतिम जाँच का समन्वय करती है।
पंचिंग और CNC की तुलना
| निर्णय का आधार | यांत्रिक पंचिंग | CNC मशीनिंग |
|---|---|---|
| टूलिंग और सेटअप | समर्पित पंच डाई चाहिए हो सकती है; सरल परियोजनाओं के उदाहरण लगभग USD 150–600 हैं। | प्रोफाइल-विशिष्ट पंच डाई नहीं चाहिए, पर प्रोग्रामिंग, फिक्स्चर और सेटअप के शुल्क हो सकते हैं। |
| उत्पादन गति | दोहराव वाले स्ट्रोक तेज़ हो सकते हैं; सरल उदाहरणों में हैंडलिंग छोड़कर प्रति स्ट्रोक 1–3 सेकंड लगते हैं। | चक्र समय टूलपाथ, बनावट, टूल बदलाव और सेटअप की संख्या पर निर्भर है। |
| सामान्य काम | दोहराए जाने वाले आर-पार छेद, स्लॉट और उपयुक्त पतली दीवार वाले हिस्से। | पॉकेट, काउंटरसिंक, जटिल छेद पैटर्न, थ्रेड और अधिक सटीकता की आवश्यकता वाली मशीनिंग की गई सतहें। |
| उदाहरणात्मक स्थिति टॉलरेंस | उपयुक्त काम में लगभग ±0.15–0.30 mm। | उपयुक्त हिस्सों और सेटअप में लगभग ±0.02–0.05 mm। |
| मात्रा संबंधी विचार | 1,000–2,000 या अधिक पुर्ज़ों के दोहराव वाले बैच में अक्सर किफायती। | प्रोटोटाइप, कम मात्रा और लचीली प्रोग्रामिंग वाले हिस्सों के लिए उपयोगी। |
ये टॉलरेंस कोटेशन चर्चा के उदाहरण हैं, पूरे प्रोफाइल पर लागू सार्वभौमिक क्षमताएँ नहीं। लंबाई, दीवार, क्लैंपिंग, छेद की स्थिति, डेटम और माप विधि परिणाम प्रभावित करते हैं। लगभग 3 mm या कम दीवार में पंचिंग कुछ सेक्शन के लिए ठीक हो सकती है; कठोर सामग्री, बिना सपोर्ट की दीवार या बेहतर किनारा चाहिए तो दूसरा तरीका ज़रूरी हो सकता है।
केवल टैप्ड होल न कहें; हर थ्रेड, जैसे उपयुक्त M3–M12, स्पष्ट करें। गहराई, पहुँच, टॉर्क और गेज से जाँच की आवश्यकता बताएँ। छोटे कठोर पुर्ज़े को सटीक पकड़ने वाला CNC सेटअप लंबी लचीली एक्सट्रूज़न पर अतिरिक्त सपोर्ट के बिना वही टॉलरेंस नहीं दे सकता।
क्या फैब्रिकेशन फिनिशिंग से पहले होनी चाहिए?
कोटिंग के बाद कटिंग लंबी दिखाई देने वाली सतहों को सुरक्षित रख सकती है और तब व्यावहारिक है जब कटे सिरे असेंबली में छिपते हों। अलग उपचार तय न हो तो कटी सतहें बिना कोटिंग रहती हैं। मशीनिंग की गई सतहों या खुले सिरों पर भी फिनिश चाहिए तो पहले मशीनिंग उपयोगी है, लेकिन माप में कोटिंग अलाउंस शामिल करना होगा।
थ्रेड वाले छेद, सटीक बोर और विद्युत संपर्क क्षेत्रों को मास्किंग या खास सहमत पोस्ट-फिनिश ऑपरेशन चाहिए हो सकता है। एक ओवरसाइज़ टैप या एक माप-संशोधन हर कोटिंग पर लागू न मानें। ड्रॉइंग में A-सतहें और कार्यात्मक सतहें पहचानें तथा पूरी प्रक्रिया से बना फिनिश्ड सैंपल मंज़ूर करें।
उदाहरण: फ्लो-रैक की तैयार गाइड रेल
औद्योगिक रेल में काम को एक्सट्रूज़न, नियंत्रित सीधी कटिंग, दोहराए माउंटिंग स्लॉट की पंचिंग, चिप सफाई और साझेदार एनोडाइजिंग में बाँटा जा सकता है। फिक्स्चर या स्टॉप गेज छेद पैटर्न को सहमत डेटम से जोड़ता है। रोलर/स्लाइडर ट्रायल माप जाँच के साथ कार्यात्मक इंटरफेस भी जाँचता है।
बर हटाना और सफाई पुर्ज़े की विशिष्टता का हिस्सा हैं। पंच किए छेद की बर स्लाइडर रोक सकती है; कैविटी में फँसे चिप बाद में ग्राहक की लाइन पर निकल सकते हैं। किनारों की अवस्था, सफाई विधि और जाँच आवृत्ति तय करें। पैकिंग ऐसी हो कि मशीनिंग की गई सतहें और तैयार किनारे एक-दूसरे को नुकसान न पहुँचाएँ।
प्रति-पुर्ज़ा लागत कैसे बनती है
उपयोगी कोटेशन धातु वजन, कटिंग अलाउंस, फैब्रिकेशन, फिनिशिंग और पैकिंग अलग दिखाता है। कुछ ऑर्डरों में कटिंग नुकसान की योजना लगभग 3–6% हो सकती है, पर वास्तविक मात्रा कट-लेआउट, आरी की कट-चौड़ाई और एंड ट्रिम पर निर्भर है। एक्सट्रूज़न लंबाई सुधारने से प्रोसेसिंग दर की छोटी छूट से अधिक बचत हो सकती है।
यदि फास्टनिंग डिज़ाइन और मज़बूती अनुमति दें तो एक्सट्रूडेड C-आकार स्क्रू पोर्ट बाद की मशीनिंग घटा सकता है। सेक्शन तय होने से पहले डाई डिज़ाइन के समय बात करें। फैब्रिकेशन आसान बनाने वाली डिज़ाइन विशेषताओं को वास्तविक असेंबली में फिर भी सत्यापित करना होगा।
अक्सर पूछे जाने वाले प्रश्न
कट लंबाई में कौन-सी टॉलरेंस माँग सकते हैं?
सामान्य उदाहरण उपयुक्त 2,000 mm से छोटी लंबाई में ±0.5 mm और 2,000–6,000 mm में ±1.0 mm हैं। अधिक कड़ी या अलग माँग के लिए ड्रॉइंग समीक्षा और लिखित पुष्टि चाहिए, जिसमें माप विधि भी हो।
क्या प्रति टन के बजाय तैयार पुर्ज़े का भाव दे सकते हैं?
हाँ। सेक्शन, फैब्रिकेशन ड्रॉइंग, मात्रा, फिनिश और पैकिंग बताएँ। तय सप्लाई दायरे के लिए मदवार या प्रति-पुर्ज़ा कोटेशन तय कर सकते हैं।
क्या पहले छोटा मशीन किया सैंपल बैच ले सकते हैं?
सैंपल या पायलट बैच नियमित उत्पादन से पहले डेटम, छेद, फिनिश और असेंबली की पुष्टि कर सकता है। सेटअप लागत और पायलट शेड्यूल मुख्य ऑर्डर से अलग तय होते हैं।
पूरी फैब्रिकेशन ड्रॉइंग भेजें
सेक्शन और फैब्रिकेशन ड्रॉइंग भेजें, जिसमें कट लंबाई, छेद, डेटम, थ्रेड, टॉलरेंस और दिखाई देने वाली सतहें हों। मात्रा और फिनिश जोड़ें। अपने पुर्ज़े के लिए पंचिंग और CNC की तुलना हेतु WhatsApp पर संपर्क करें।