
Defina el alcance de fabricación
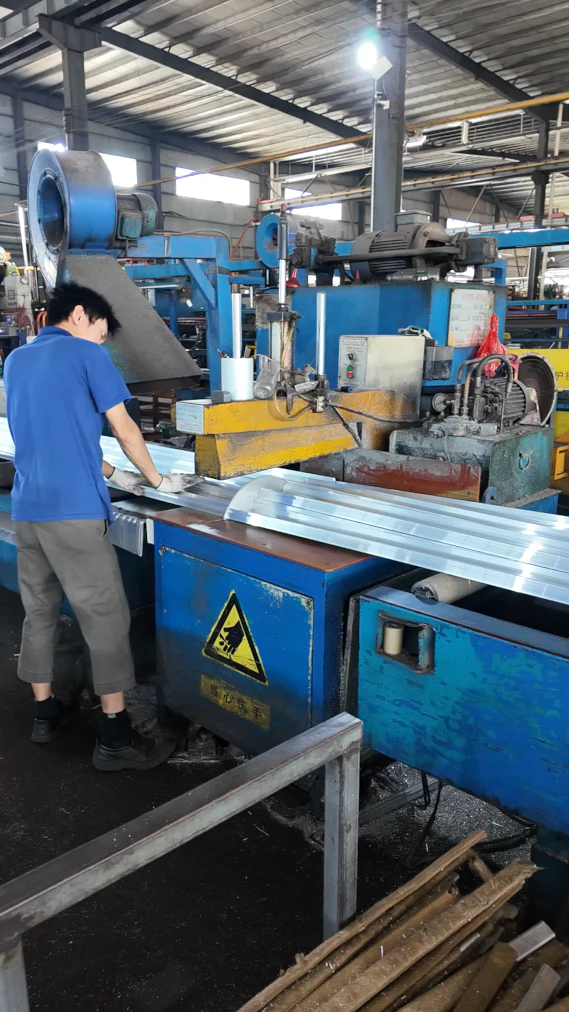
La planta de Sanshui dispone de 7 líneas de extrusión de 800T a 1500T y 2 líneas propias de pintura en polvo e imitación madera. Entre las operaciones internas coordinadas figuran el ensamblaje de rotura de puente térmico, el corte recto a medida y el punzonado mecánico. Esto permite planificar conjuntamente la extrusión y las operaciones repetitivas adecuadas.
El mecanizado CNC especializado, incluidos trabajos adecuados de 3 o 4 ejes, taladrado y roscado, así como el corte especializado a inglete de 45 grados, el anodizado y la electroforesis, pueden coordinarse con colaboradores cualificados según el proyecto. La oferta debe identificar el proceso acordado. Guantian coordina la inspección final conforme a los requisitos aprobados antes de la expedición.
Comparación entre punzonado y CNC
| Criterio de decisión | Punzonado mecánico | Mecanizado CNC |
|---|---|---|
| Herramientas y preparación | Puede requerir una matriz de punzonado específica; algunos ejemplos sencillos cuestan aproximadamente 150–600 USD. | No necesita una matriz de punzonado específica del perfil, pero la programación, los útiles y la preparación pueden tener coste. |
| Ritmo de producción | Los golpes repetitivos pueden ser muy rápidos; en ejemplos sencillos, 1–3 segundos por golpe, sin contar la manipulación. | El tiempo de ciclo depende de las trayectorias, geometrías, cambios de herramienta y número de posicionamientos. |
| Operaciones habituales | Orificios pasantes repetidos, ranuras y elementos adecuados de pared delgada. | Cavidades, avellanados, patrones complejos de taladros, roscas y caras con mayores exigencias de mecanizado. |
| Tolerancia de posición orientativa | Aproximadamente ±0,15–0,30 mm en trabajos adecuados. | Aproximadamente ±0,02–0,05 mm en geometrías y montajes adecuados. |
| Volumen de producción | Suele ser económico en lotes repetitivos de 1.000–2.000 piezas o más. | Útil para prototipos, series cortas y geometrías que requieren programación flexible. |
Estas tolerancias son ejemplos para estudiar una oferta, no capacidades universales para todo un perfil. La longitud, el espesor, la sujeción, la posición del orificio, las referencias y el método de medición influyen en el resultado. El punzonado de paredes de unos 3 mm o menos puede ser adecuado en ciertas secciones; los materiales más duros, las paredes sin apoyo o los bordes exigentes pueden necesitar otro proceso.
Especifique cada rosca, por ejemplo M3–M12 cuando corresponda, en lugar de pedir simplemente orificios roscados. Indique profundidad, acceso, requisitos de par y si se inspecciona con calibre. Una preparación CNC precisa en una pieza corta y rígida puede no lograr la misma tolerancia en un perfil largo y flexible sin apoyos adicionales.
¿Conviene mecanizar antes del acabado?
Cortar después de pintar puede proteger el aspecto de las caras largas vistas y resulta práctico cuando los extremos quedan ocultos. Deja las superficies cortadas sin recubrimiento, salvo que se especifique otro tratamiento. Mecanizar antes del acabado es útil si las zonas mecanizadas o los extremos expuestos también deben recubrirse, pero habrá que incluir el espesor del recubrimiento en las dimensiones.
Las roscas, los alojamientos ajustados y las zonas de contacto eléctrico pueden necesitar enmascarado o una operación posterior al acabado acordada expresamente. No suponga que un único macho sobredimensionado o una corrección dimensional sirven para todos los recubrimientos. Marque las caras vistas de clase A y las superficies funcionales en el plano y apruebe una muestra terminada de toda la secuencia.
Ejemplo: carriles mecanizados para estanterías dinámicas
En un proyecto de carriles industriales, el trabajo puede dividirse en extrusión, corte recto controlado, punzonado repetitivo de ranuras de fijación, eliminación de virutas y anodizado externo. Un útil o tope mantiene los orificios referidos a la base acordada. Una prueba con rodillo o deslizador comprueba la unión funcional además de las dimensiones.
El desbarbado y la limpieza forman parte de la especificación. Las rebabas de una abertura punzonada pueden interferir con un deslizador; las virutas atrapadas pueden salir después en la línea del cliente. Acuerde el estado de los bordes, el método de limpieza y la frecuencia de inspección, y embale las piezas para evitar daños entre caras mecanizadas y bordes terminados.
Cómo se calcula el coste por pieza
Una oferta útil separa peso de metal, merma de corte, mecanizado, acabado y embalaje. En algunos pedidos puede preverse una merma de corte del 3–6 %, pero la cifra real depende del aprovechamiento de barras, el ancho de sierra y el saneado de extremos. Optimizar la longitud de extrusión puede ahorrar más que una pequeña rebaja en la tarifa de transformación.
Un alojamiento extruido para tornillo en forma de C puede reducir el mecanizado posterior si lo permiten la fijación y la resistencia exigidas. Plantéelo durante el diseño de la matriz, antes de cerrar la geometría. Los detalles que simplifican la fabricación también deben validarse en el montaje previsto.
Preguntas frecuentes
¿Qué tolerancias de longitud de corte podemos solicitar?
Como ejemplos generales, se indican ±0,5 mm para longitudes adecuadas inferiores a 2.000 mm y ±1,0 mm entre 2.000 y 6.000 mm. Cualquier requisito más estricto o distinto necesita revisión del plano y confirmación escrita, incluido el método de medición.
¿Pueden cotizar la pieza terminada en lugar de un precio por tonelada?
Sí. Facilite la sección, el plano de mecanizado, la cantidad, el acabado y el embalaje. Podemos acordar una oferta desglosada o un precio por pieza para el alcance especificado.
¿Podemos empezar con un pequeño lote de muestras mecanizadas?
Un lote de muestras o piloto permite confirmar referencias, posiciones de orificios, acabado y montaje antes de producir en serie. Los costes de preparación y el calendario del piloto se confirman aparte del pedido principal.
Envíe un plano de mecanizado completo
Comparta el plano de la sección y el de mecanizado, con longitudes, orificios, referencias, roscas, tolerancias y caras vistas. Añada cantidad y acabado. Escríbanos por WhatsApp para comparar punzonado y CNC para su componente.