
উৎপাদনের পরিসর বুঝুন
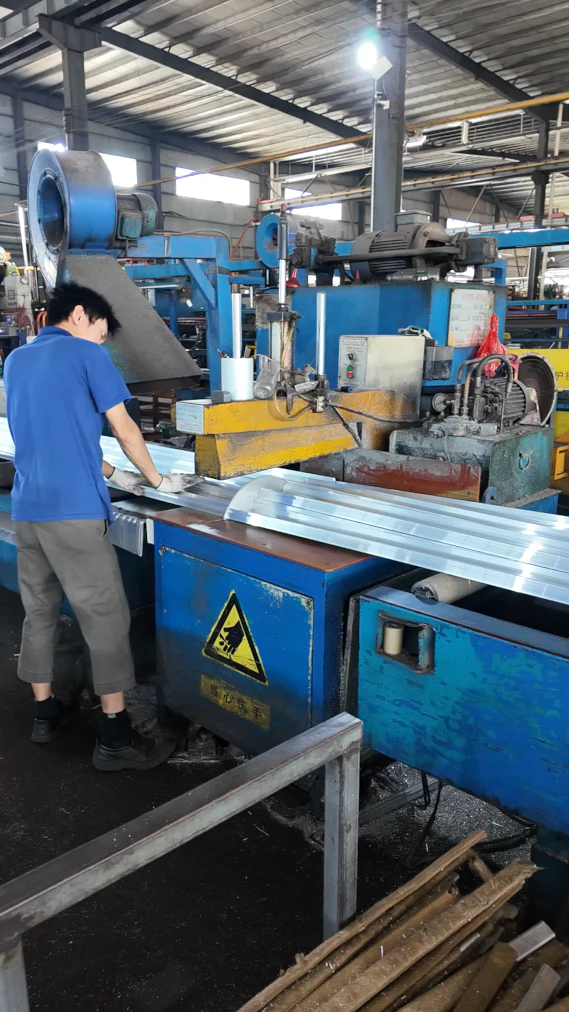
Guantian-এর সানশুই কারখানায় 800T থেকে 1500T ক্ষমতার 7টি এক্সট্রুশন লাইন এবং নিজস্ব 2টি পাউডার-কোটিং ও উড-গ্রেইন লাইন রয়েছে। নিজস্ব সমন্বিত কাজে থার্মাল-ব্রেক অ্যাসেম্বলি, সোজা নির্দিষ্ট দৈর্ঘ্যে কাটিং এবং যান্ত্রিক পাঞ্চিং অন্তর্ভুক্ত। এসব সক্ষমতার মাধ্যমে এক্সট্রুশন ও উপযুক্ত পুনরাবৃত্ত ফ্যাব্রিকেশন একসঙ্গে পরিকল্পনা করা যায়।
প্রকল্প অনুযায়ী যোগ্য সহযোগীদের সঙ্গে উপযুক্ত 3-অক্ষ বা 4-অক্ষের কাজ, ড্রিলিং ও ট্যাপিংসহ বিশেষজ্ঞ CNC মেশিনিং এবং বিশেষ 45-ডিগ্রি মাইটার কাটিং, অ্যানোডাইজিং ও ইলেক্ট্রোফোরেসিস সমন্বয় করা যায়। কোটেশনে সম্মত পদ্ধতি স্পষ্ট থাকা উচিত। চালানের আগে Guantian অনুমোদিত চাহিদা অনুযায়ী চূড়ান্ত পরিদর্শন সমন্বয় করে।
পাঞ্চিং ও CNC মেশিনিংয়ের তুলনা
| সিদ্ধান্তের বিবেচ্য বিষয় | যান্ত্রিক পাঞ্চিং | CNC মেশিনিং |
|---|---|---|
| টুলিং ও সেটআপ | বিশেষ পাঞ্চ ডাই লাগতে পারে; সহজ প্রকল্পের উদাহরণে খরচ প্রায় USD 150–600। | এক্সট্রুশন-নির্দিষ্ট পাঞ্চ ডাই লাগে না, তবে প্রোগ্রামিং, ফিক্সচার ও সেটআপের চার্জ থাকতে পারে। |
| উৎপাদনের গতি | পুনরাবৃত্ত স্ট্রোক খুব দ্রুত হতে পারে; সহজ উদাহরণে হ্যান্ডলিং বাদে প্রতিটি স্ট্রোকে 1–3 সেকেন্ড লাগতে পারে। | সাইকেল টাইম টুলপাথ, বৈশিষ্ট্য, টুল বদলানো এবং সেটআপের সংখ্যার ওপর নির্ভর করে। |
| সাধারণ কাজ | পুনরাবৃত্ত থ্রু-হোল, স্লট এবং উপযুক্ত পাতলা দেয়ালের বৈশিষ্ট্য। | পকেট, কাউন্টারসিঙ্ক, জটিল হোল প্যাটার্ন, থ্রেড এবং বেশি নির্ভুলতার মেশিন করা পৃষ্ঠ। |
| অবস্থানগত টলারেন্সের উদাহরণ | উপযুক্ত কাজে প্রায় ±0.15–0.30 mm। | উপযুক্ত বৈশিষ্ট্য ও সেটআপে প্রায় ±0.02–0.05 mm। |
| পরিমাণের বিবেচনা | 1,000–2,000 পিস বা তার বেশি পুনরাবৃত্ত ব্যাচে প্রায়ই সাশ্রয়ী। | প্রোটোটাইপ, কম পরিমাণ এবং নমনীয় প্রোগ্রামিং দরকার এমন বৈশিষ্ট্যে উপযোগী। |
এই টলারেন্সগুলো কোটেশন আলোচনার উদাহরণ; পুরো প্রোফাইলের সব জায়গায় প্রযোজ্য সক্ষমতা নয়। অংশের দৈর্ঘ্য, দেয়ালের পুরুত্ব, ক্ল্যাম্পিং, হোলের অবস্থান, ডেটাম নির্বাচন ও মাপার পদ্ধতি ফলাফলকে প্রভাবিত করে। কিছু সেকশনে প্রায় 3 mm বা কম পাতলা দেয়াল পাঞ্চিংয়ের উপযোগী হতে পারে; শক্ত উপাদান, সমর্থনহীন দেয়াল বা উন্নত কিনারার মানের প্রয়োজনে অন্য পদ্ধতি লাগতে পারে।
শুধু ট্যাপ করা হোল না চেয়ে প্রতিটি থ্রেড নির্দিষ্ট করুন, যেমন উপযুক্ত ক্ষেত্রে M3–M12। থ্রেডের গভীরতা, প্রবেশের সুযোগ, টর্কের চাহিদা এবং গেজ দিয়ে থ্রেড পরীক্ষা হবে কি না জানান। ছোট শক্ত অংশ নিখুঁতভাবে ধরে রাখে এমন CNC সেটআপ অতিরিক্ত সাপোর্ট ছাড়া লম্বা নমনীয় এক্সট্রুশনে একই টলারেন্স নাও দিতে পারে।
ফিনিশিংয়ের আগে কি ফ্যাব্রিকেশন করা উচিত?
কোটিংয়ের পরে কাটলে লম্বা দৃশ্যমান পৃষ্ঠের সৌন্দর্য রক্ষা করা যায়; অ্যাসেম্বলিতে কাটা প্রান্ত আড়াল হলে এটি ব্যবহারিক। অন্য ট্রীটমেন্ট নির্দিষ্ট না থাকলে কাটা পৃষ্ঠে খোলা ধাতু থেকে যায়। মেশিন করা বা উন্মুক্ত প্রান্তেও নির্বাচিত ফিনিশ দরকার হলে ফিনিশিংয়ের আগে মেশিনিং উপযোগী, তবে তখন মাত্রায় কোটিংয়ের অতিরিক্ত পুরুত্ব হিসাব করতে হবে।
থ্রেডযুক্ত হোল, নিখুঁত ফিটের বোর এবং বিদ্যুৎ-সংযোগের অংশে মাস্কিং বা ফিনিশিংয়ের পরে বিশেষ সম্মত কাজ লাগতে পারে। একটি বড় মাপের ট্যাপ বা একটিমাত্র মাত্রাগত সংশোধন সব কোটিংয়ের উপযোগী—এমন ধারণা করবেন না। ড্রয়িংয়ে দৃশ্যমান A-পৃষ্ঠ ও কার্যকরী পৃষ্ঠ চিহ্নিত করে পুরো প্রক্রিয়া শেষে তৈরি নমুনা অনুমোদন করুন।
উদাহরণ: প্রক্রিয়াজাত ফ্লো-র্যাক গাইড রেল
শিল্প রেলের প্রকল্পে কাজকে এক্সট্রুশন, নিয়ন্ত্রিত সোজা কাটিং, পুনরাবৃত্ত মাউন্টিং স্লট পাঞ্চিং, ধাতব চিপ পরিষ্কার এবং সহযোগীর অ্যানোডাইজিংয়ে ভাগ করা যায়। ফিক্সচার বা স্টপ গেজ হোল প্যাটার্নকে সম্মত ডেটামের সঙ্গে রাখে। মাত্রা পরীক্ষার পাশাপাশি রোলার বা স্লাইডার ট্রায়াল কার্যকরী ইন্টারফেস যাচাই করে।
ধারালো উঁচু ধাতব অংশ (বার) সরানো ও পরিষ্কার করা যন্ত্রাংশের স্পেসিফিকেশনের অংশ। পাঞ্চ করা মুখের বার স্লাইডারে বাধা দিতে পারে; ক্যাভিটিতে আটকে থাকা চিপ পরে গ্রাহকের লাইনে বের হতে পারে। প্রয়োজনীয় কিনারার অবস্থা, পরিষ্কারের পদ্ধতি ও পরিদর্শনের ব্যবধান নিশ্চিত করুন। তারপর এমনভাবে প্যাক করুন যাতে মেশিন করা পৃষ্ঠ ও প্রস্তুত কিনারা একে অন্যের ক্ষতি না করে।
প্রতিটি অংশের খরচ কীভাবে নির্ধারিত হয়
উপযোগী কোটেশনে ধাতুর ওজন, কাটিংয়ের অতিরিক্ত উপাদান, ফ্যাব্রিকেশন, সারফেস ফিনিশিং এবং প্যাকিং আলাদা দেখানো হয়। কিছু অর্ডারে কাটিং ক্ষতির পরিকল্পনাগত অ্যালাওয়েন্স প্রায় 3–6% হতে পারে, তবে প্রকৃত পরিমাণ নেস্টিং পরিকল্পনা, করাতের কাটের প্রস্থ ও প্রান্ত ছাঁটার ওপর নির্ভর করে। প্রক্রিয়াকরণের দরে সামান্য দর-কষাকষির চেয়ে এক্সট্রুশনের দৈর্ঘ্য ঠিকভাবে বেছে নিলে বেশি সাশ্রয় হতে পারে।
ফাস্টেনিং ডিজাইন ও শক্তির চাহিদা অনুমতি দিলে এক্সট্রুডেড C-আকৃতির স্ক্রু পোর্ট কখনও পরের মেশিনিং কমাতে পারে। প্রোফাইলের জ্যামিতি চূড়ান্ত করার আগে ডাই ডিজাইনের সময় আলোচনা করুন। ফ্যাব্রিকেশন সহজ করে এমন বৈশিষ্ট্যও নির্ধারিত অ্যাসেম্বলিতে যাচাই করতে হবে।
সাধারণ প্রশ্ন
কাটা দৈর্ঘ্যের জন্য কী টলারেন্স চাইতে পারি?
সাধারণ প্রকাশিত উদাহরণে উপযুক্ত 2,000 mm-এর কম দৈর্ঘ্যে ±0.5 mm এবং 2,000 থেকে 6,000 mm দৈর্ঘ্যে ±1.0 mm অন্তর্ভুক্ত। আরও কঠোর বা ভিন্ন শর্তে ড্রয়িং পর্যালোচনা ও লিখিত সম্মতি দরকার; দৈর্ঘ্য কীভাবে মাপা হবে তাও ঠিক করতে হবে।
প্রতি টনের পরিবর্তে প্রস্তুত অংশের কোটেশন দিতে পারবেন?
হ্যাঁ। এক্সট্রুশন সেকশন, ফ্যাব্রিকেশন ড্রয়িং, পরিমাণ, ফিনিশ এবং প্যাকিংয়ের চাহিদা দিন। নির্দিষ্ট সরবরাহের পরিসরের জন্য আইটেমভিত্তিক বা পিসপ্রতি কোটেশন ঠিক করা যায়।
প্রথমে ছোট মেশিনিং নমুনা ব্যাচ দিয়ে শুরু করা যাবে?
নমুনা বা পাইলট ব্যাচ পুনরাবৃত্ত উৎপাদনের আগে ডেটাম, হোলের অবস্থান, ফিনিশ ও অ্যাসেম্বলি নিশ্চিত করতে সাহায্য করে। সেটআপ খরচ ও পাইলটের সময়সূচি মূল অর্ডার থেকে আলাদাভাবে নির্ধারিত হয়।
পূর্ণাঙ্গ ফ্যাব্রিকেশন ড্রয়িং পাঠান
কাটা দৈর্ঘ্য, হোলের স্থান, ডেটাম, থ্রেড, টলারেন্স ও দৃশ্যমান পৃষ্ঠসহ সেকশন এবং ফ্যাব্রিকেশন ড্রয়িং পাঠান। অর্ডারের পরিমাণ ও ফিনিশ যোগ করুন। আপনার অংশের পাঞ্চিং ও CNC পদ্ধতি তুলনা করতে WhatsApp-এ যোগাযোগ করুন।