
Extrusão de alumínio
Extrusão de alumínio
Sete linhas de extrusão, com prensas de 800 a 1.500 toneladas métricas, atendem à produção de perfis arquitetônicos e industriais. Confirmamos as especificações de cada pedido conforme seção, liga, têmpera e acabamento.
Processo e instalações produtivas
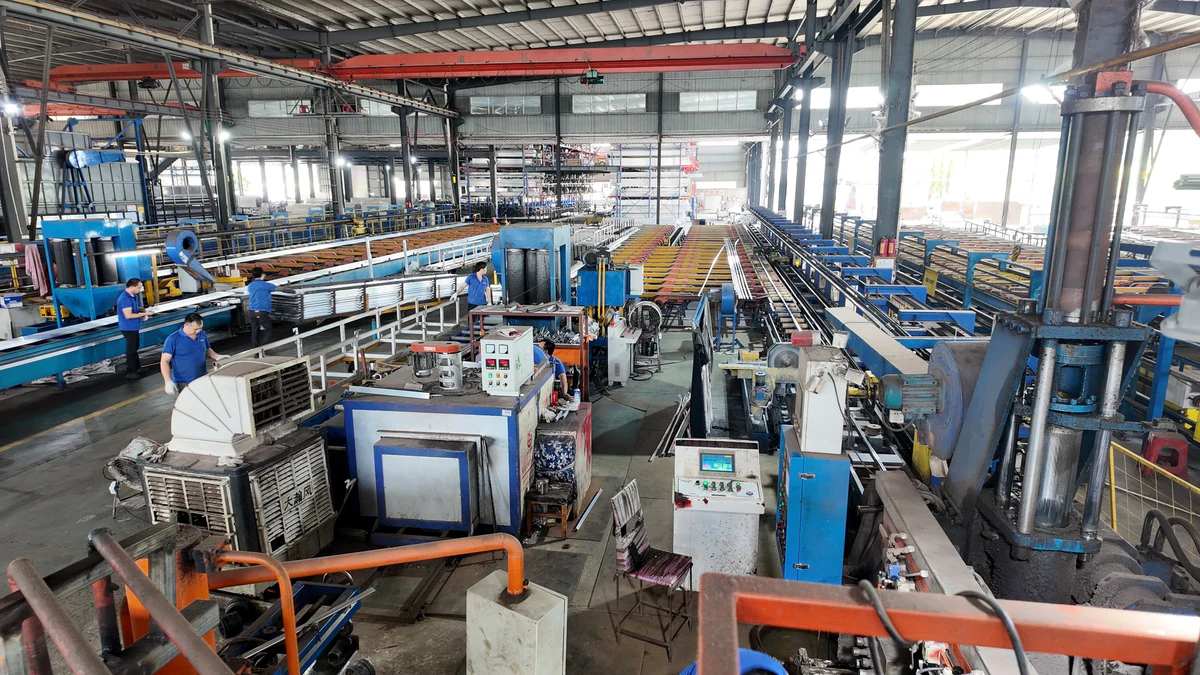
Os tarugos são inspecionados, aquecidos e cisalhados a quente antes da extrusão. Após a conformação, os perfis são resfriados com ar ou água, alinhados por estiramento e cortados. Quando exigido pela têmpera especificada, passam por envelhecimento artificial, resfriamento e verificação amostral de dureza Webster antes da próxima operação acordada.
Ligas, dimensões e limites técnicos
As faixas abaixo descrevem nossa capacidade habitual. Seção máxima, parede mínima e comprimento máximo não podem ser avaliados isoladamente; analisamos a especificação completa conforme seu desenho.
| Liga | Opções de têmpera | Aplicação e análise |
|---|---|---|
| 6063 | T5 / T6 | Perfis arquitetônicos para janelas, portas, fachadas-cortina e decoração. Têmperas padrão disponíveis, com análise da geometria de cada perfil. |
| 6061 | T4 / T5 / T6 | Estruturas industriais e bases de máquinas. Exigências especiais de curvamento ou maior resistência requerem análise do desenho e das propriedades desejadas. |
| 6005 / 6082 | T5 / T6 | Trilhos, estruturas solares e componentes industriais sujeitos a carga. Propriedades mecânicas, peso mínimo por liga e programação são avaliados por projeto. |
| Parâmetro | Faixa habitual | Condições |
|---|---|---|
| Seção transversal | Diâmetro do círculo circunscrito: Ø10–Ø220 mm. Largura × altura máximas típicas: aproximadamente 200 × 80 mm. | Seções maciças: até Ø220 mm. Seções ocas multicâmara: aproximadamente Ø180 mm. Seções ocas complexas, acima de Ø180 mm e perfis maiores solicitados exigem análise específica de engenharia e produção. |
| Espessura de parede | Padrão: 0,8–15,0 mm. Seções selecionadas de parede fina: 0,6–0,8 mm. | Paredes de 0,6–0,8 mm limitam-se a seções 6063 pequenas, simples e simétricas. Para perfis ocos grandes, recomenda-se ≥1,2 mm. Paredes abaixo de 1,0 mm ou grandes diferenças de espessura exigem análise individual. |
| Comprimento de entrega | Comprimentos padrão: 3.000–6.000 mm. Comprimentos sob medida: 500–7.200 mm. | Pintura a pó e transferência amadeirada: até 6.500 mm. Anodização e pintura eletroforética com parceiros: até 6.000 mm. Acabamento e embalagem devem ser confirmados para comprimentos acima de 6.000 mm e peças curtas de corte preciso. |
| Tolerâncias dimensionais | GB/T 14846-2014, com classe de tolerância e dimensões críticas acordadas no desenho aprovado. | Classes normal ou de alta precisão são escolhidas conforme o perfil. Canais abertos e seções ocas de paredes finas exigem atenção especial. Tolerâncias mais restritas de canais de montagem ou encaixes deslizantes devem ser marcadas no desenho e confirmadas individualmente. |
Avaliação de geometrias especiais
Para seções ocas complexas, paredes muito finas, comprimentos longos ou tolerâncias restritas, nossos engenheiros analisam fluxo de metal, resistência da matriz, relação de lingueta e compensação para o estiramento. A escolha da prensa e da matriz inclui a razão de extrusão, normalmente entre 10 e 100 na configuração avaliada. Podem ser propostas alterações de espessura ou raios de transição para estabilizar a produção.
Normas aplicáveis
Perfis arquitetônicos: partes aplicáveis da série GB/T 5237. Perfis industriais: GB/T 6892. Tolerâncias dimensionais: GB/T 14846-2014. Parte, edição e critérios de aceitação são confirmados para o pedido. Projetos de exportação podem ser avaliados conforme ASTM B221 ou EN 755 solicitadas. Informe norma e edição exigidas na cotação.
Embalagem e carregamento de contêineres
Para planejamento de carga, as referências são aproximadamente 5.800 mm em contêiner de 20 pés e 11.800 mm em contêiner de 40 pés, conforme contêiner e embalagem reais. São referências de transporte; nossa faixa de comprimentos especiais continua sendo 500–7.200 mm.
O que enviar
Envie seção, liga e têmpera, comprimento acabado, quantidade e aplicação. Marque dimensões críticas de montagem, espessuras, encaixes deslizantes e faces aparentes. Informe acabamento, norma e edição exigidas e requisitos de propriedades mecânicas ou inspeção.
Aprovação e inspeção
A produção segue a última revisão aprovada e a amostra aceita. A inspeção abrange seção, espessura, retilineidade, dureza e aparência. Critérios especiais são acordados antes da produção.
Comece seu projeto