
1. Equilibre as espessuras de paredes adjacentes
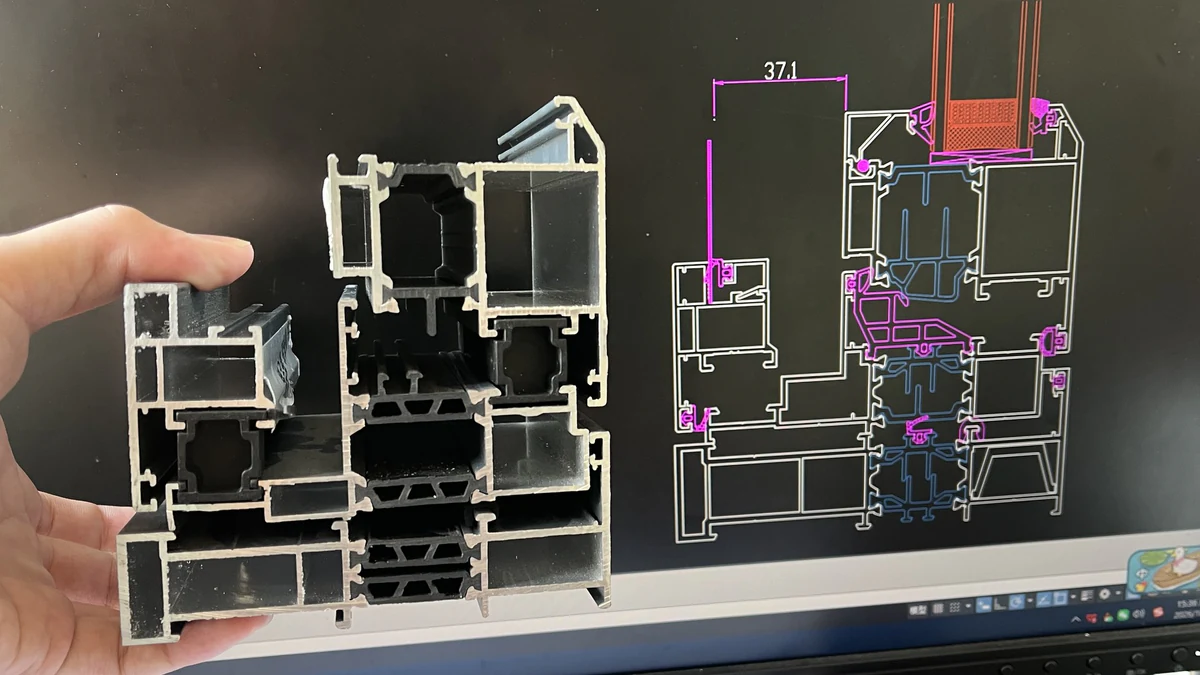
Uma aba espessa ao lado de uma alma muito fina dificulta o equilíbrio do fluxo de metal e do resfriamento. Uma aba de 4,0 mm junto a uma alma de 0,8 mm ilustra esse problema. Transições graduais, nervuras revisadas ou alívios localizados podem melhorar a seção sem comprometer a resistência necessária.
Uma relação de espessuras como 2,5:1 pode servir de referência inicial para analisar elementos adjacentes, mas não é um limite de aprovação válido para qualquer matriz. A liga, o círculo circunscrito, a simetria da seção e a função da área mais espessa precisam ser avaliados. Preserve os caminhos de transmissão de carga e o apoio necessário às fixações.
2. Escolha paredes viáveis para a liga e a seção
Como referências de planejamento, há projetos em 6063 com paredes em torno de 1,0–1,2 mm e projetos em 6061 em torno de 1,5–2,0 mm. São faixas para discussão, não capacidades mínimas universais. Uma seção grande, uma cavidade profunda ou uma lingueta difícil pode exigir mais material que uma seção pequena e simples.
Compare o custo total da peça, não apenas seu peso. Uma parede mais fina que reduza a velocidade de extrusão, aumente rejeições ou dificulte o manuseio pode elevar o custo final. O desenho aprovado da matriz deve indicar as paredes e tolerâncias importantes para a montagem acabada.
3. Analise canais profundos e estreitos desde o início
Canais profundos deixam elementos esbeltos na matriz, que podem ser difíceis de sustentar e resfriar. Na análise preliminar, compare a profundidade do canal com a largura da abertura. Uma relação simples de aproximadamente 3:1 já pode justificar uma avaliação; geometrias muito mais profundas, incluindo alguns dissipadores próximos de 8:1, exigem análise especializada.
Essa verificação simples não corresponde ao cálculo completo da relação de lingueta utilizado no setor de matrizes. Os projetistas também consideram a área e o apoio da lingueta, a liga, o fluxo e as condições da prensa. Alargar o canal, reduzir uma aleta ou alterar a geometria local pode tornar mais viável uma seção próxima do limite.
4. Use raios onde a função permitir
Pequenos raios entre R0,5 e R1,0 mm podem suavizar transições e favorecer o fluxo de metal, o manuseio e a cobertura da pintura em projetos adequados. Identifique os cantos que precisam permanecer mais vivos por exigência de encaixe, vedação ou aparência. Um raio padrão não deve substituir silenciosamente um canto crítico do desenho do cliente.
5. Compare seções abertas e fechadas
Uma cavidade totalmente fechada geralmente exige uma configuração de matriz diferente daquela usada para uma seção simples, maciça ou aberta. Se a função permitir, abrir uma cavidade não crítica pode simplificar o ferramental e reduzir metal desnecessário. Porém, uma seção semitubular não é automaticamente mais barata: uma abertura estreita e frágil pode tornar a matriz mais exigente. Avalie as duas opções com a equipe de ferramentaria.
6. Identifique as superfícies aparentes de classe A
Identifique as faces que ficarão visíveis após a instalação, inclusive aquelas expostas apenas quando uma porta é aberta. A configuração da matriz, o fluxo e a posição das linhas de solda de extrusão em matrizes de pontes devem ser avaliados considerando essas faces. Pintura a pó ou anodização não ocultam automaticamente todas as marcas de extrusão; por isso, os critérios de aparência devem fazer parte da aprovação das amostras.
7. Inclua recursos que facilitem o beneficiamento
Uma canaleta de posicionamento acordada, por exemplo um pequeno detalhe em V de 0,5 mm quando adequado, pode ajudar a posicionar furos posteriores. Canais para parafusos, faces de referência e áreas acessíveis para fixação também podem reduzir o trabalho de usinagem. Esses recursos não dispensam dispositivos e inspeções apropriados. Verifique se não enfraquecem a seção nem interferem em uma face aparente.
8. Considere a retilineidade e a torção como requisitos de montagem
Uma seção desequilibrada pode ser mais sensível ao resfriamento desigual, ao arqueamento e à torção. Analise a seção transversal junto com o comprimento final da barra, o método de resfriamento, o estiramento e os apoios nas etapas seguintes. Especifique a retilineidade exigida em um comprimento de medição definido, além do critério de torção e do método de inspeção. Um trilho industrial longo exige uma análise funcional diferente da de um acabamento decorativo curto.
Exemplos de alterações úteis no projeto
| Problema de projeto | Possível revisão | O que validar |
|---|---|---|
| Um ressalto maciço superdimensionado aumenta o peso. | Crie cavidades ou alívios fora do caminho de transmissão de carga. | Apoio da fixação, resistência e peso por metro alcançável. |
| Uma abertura de 2 mm avança 12 mm para dentro da seção. | Alargue ou encurte o canal, ou reprojete a interface de encaixe. | Apoio da matriz, retenção do componente e folga após o acabamento. |
| Transições vivas estão em uma face pintada. | Adicione raios adequados onde permitido. | Aparência, cobertura e compatibilidade com as peças de encaixe. |
| Uma seção longa apresenta distribuição irregular de material. | Reequilibre as nervuras ou as transições entre paredes. | Rigidez, estabilidade da extrusão, arqueamento e torção após o processamento. |
Em um exemplo de engenharia da Guantian, uma seção com base de 6,5 mm e aba de 1,8 mm foi revisada com canais de alívio localizados e transições R0,8. O peso por metro passou de 3,40 para 2,85 kg/m, uma redução aproximada de 16,2%, enquanto o processo revisado melhorou a planicidade naquele projeto. Trata-se de um resultado específico, não de uma economia prometida para toda extrusão.
Perguntas frequentes
Vocês analisam o desenho antes do pagamento da matriz?
Sim. Envie a seção, a aplicação prevista, a quantidade, a liga, o acabamento e os requisitos críticos para uma conversa inicial sobre DFM. A revisão do desenho e a cotação acordadas definem o escopo da fabricação antes do início do ferramental.
Qual tamanho de seção as prensas atuais podem produzir?
As linhas de 800T a 1500T permitem avaliar seções adequadas com círculo circunscrito em torno de 200–220 mm, dependendo da liga, da geometria e dos requisitos de produção. A dimensão do círculo, isoladamente, não determina a viabilidade. A unidade planejada em Sihui tem entrada em operação prevista para 2027 e não faz parte da capacidade instalada atual.
Um conceito impresso em 3D pode ser adaptado para extrusão?
Muitas vezes, é possível extrudar uma seção constante e acrescentar furos ou rebaixos localizados por beneficiamento posterior. Geometrias que variam continuamente ao longo do comprimento podem exigir outro processo. Envie o modelo e identifique as superfícies e funções que precisam ser preservadas.
Solicite uma análise DFM
Envie a seção em DWG ou PDF, um modelo STEP, se disponível, os requisitos de montagem e o volume anual estimado. Marque as dimensões críticas e as faces aparentes. Fale conosco pelo WhatsApp; nossa equipe de vendas normalmente responde em até 24 horas e combina o prazo da análise de engenharia do projeto.