
Por qué puede no bastar una especificación general
Un carril largo puede cumplir una norma dimensional general y atascar un deslizador o soporte de rodillos concreto. Una pequeña variación en la boca de la ranura puede eliminar la holgura. Un cambio de 0,25 mm ilustra por qué hay que identificar el ajuste funcional, en lugar de aplicar una tolerancia general a todo.
La capacidad de carga también depende de geometría y separación de apoyos. La dureza o el estado T6 por sí solos no determinan la carga segura. El diseñador debe considerar contacto repetido de rodillos de acero, cargas concentradas, impactos y par de apriete. No elija 6061 o 6063 por una única cifra de resistencia sin revisar la aplicación.
Los patrones largos de taladros plantean otra cuestión: apoyar y posicionar de forma consistente durante corte, punzonado o taladrado. Curvatura, referencias y temperatura influyen en la alineación con un bastidor de acero. Especifique el requisito acumulado del patrón además de la distancia entre orificios contiguos.
Controles que incluir en plano e inspección
| Requisito crítico | Posible problema | Enfoque de fabricación e inspección |
|---|---|---|
| Aleación y estado | El carril o la rosca no cumplen la necesidad mecánica. | Confirmar aleación, estado, norma y ensayos; usar dureza como control de proceso acordado. |
| Abertura del carril y ángulo de labios | La ranura se cierra o abre y el deslizador se atasca o queda flojo. | Revisar compensación de matriz, medir abertura crítica y probar pieza real o calibre específico. |
| Rectitud y torsión | El carril largo roza o guía de forma irregular. | Coordinar enfriamiento, estirado y apoyos; inspeccionar sobre longitud y referencia acordadas. |
| Patrón de orificios y bordes | Los orificios se desvían o las rebabas interfieren con el movimiento. | Utilizar topes, útiles o CNC externo adecuados; acordar desbarbado y eliminación de virutas. |
| Superficie deslizante y acabado | Desgaste, fricción o daños interrumpen el movimiento. | Elegir el acabado y validar la holgura final con un montaje de muestra. |
Los ejemplos de Guantian incluyen carriles 6061-T6 comprobados en torno a 15–17 HW y secciones 6063-T5/T6 con criterios de dureza específicos. No sustituyen las propiedades mecánicas exigidas por la norma del material. Método, espesor, ubicación y calibración afectan a las lecturas.
El estirado controlado ayuda a corregir curvatura y torsión. Un intervalo de proceso de aproximadamente 1,5–2,5 % depende de aleación, sección y fabricación; no indica que deba estirarse todo perfil igual. La aceptación debe definir rectitud y torsión finales, no solo un ajuste de máquina.
Proyecto de carriles para estanterías dinámicas
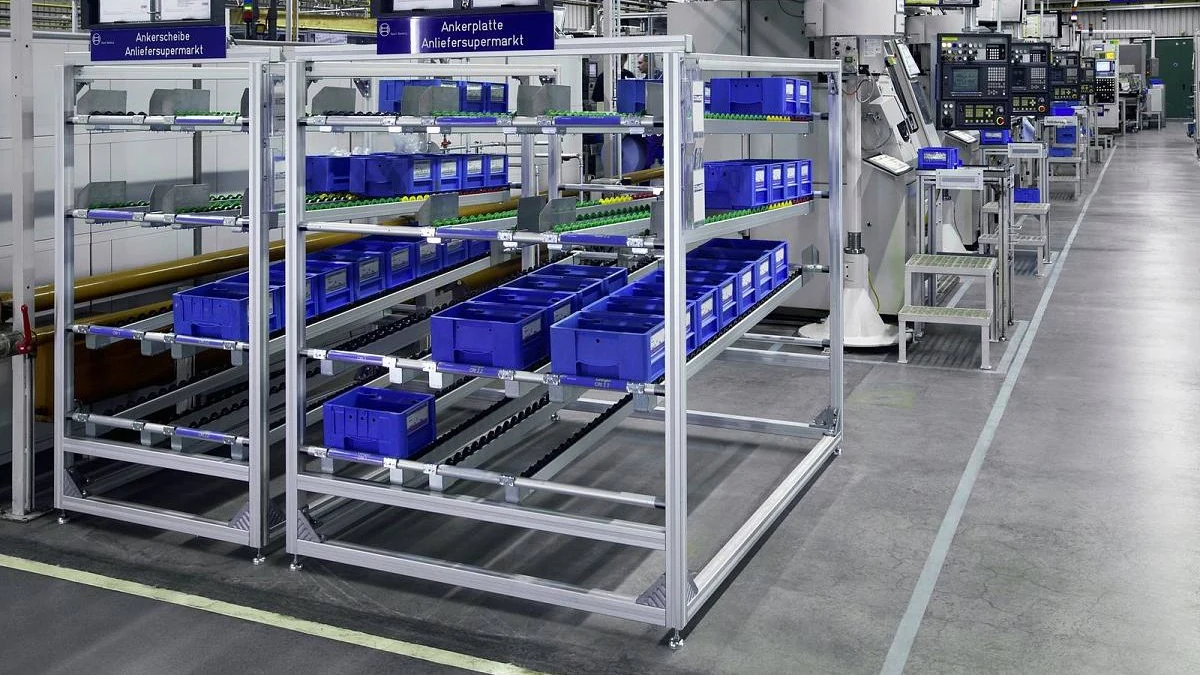
En este proyecto Guantian, un fabricante de almacenamiento industrial necesitaba solucionar atascos de rodillos y deformación de carriles. La revisión combinó aleación, ajustes de matriz, patrón de orificios y montaje final, en vez de tratarlos como defectos aislados.
- Material: los carriles portantes se fabricaron en 6061-T6, con envejecimiento y controles de lote acordados, incluidos resultados de unos 15–17 HW.
- Ajuste: se utilizaron los soportes de rodillos plásticos y conectores de extremo del cliente para revisar los nervios guía. Una dimensión crítica del proyecto se controló a ±0,12 mm.
- Mecanizado: se cortaron los carriles y punzonaron sus ranuras en planta, con limpieza adecuada antes del anodizado externo.
- Verificación: se midieron dimensiones y rectitud con apoyos apropiados y se realizó un montaje práctico con los componentes.
El cliente pudo montar directamente las piezas de ese proyecto sin retrabajo en obra. El resultado muestra el valor de revisar de forma coordinada, pero no constituye una garantía universal de cero ajustes para otros diseños. Consulte el caso vinculado y acuerde una prueba equivalente para su montaje.
Elija el acabado según la zona de deslizamiento
El anodizado natural o negro puede servir en carriles industriales por su capa integral de óxido y resistencia al desgaste. Algunos proyectos especifican unos 10–15 micrómetros; otros requieren otra solución. El anodizado también cambia dimensiones: considere su crecimiento y cualquier sellado o tratamiento posterior al revisar ajustes.
Una pintura de unos 60–80 micrómetros puede consumir más holgura y no ser adecuada en un contacto de rozamiento continuo salvo diseño específico. Rugosidad, lubricación, material acoplado y carga real también afectan a fricción y desgaste. Apruebe el carril terminado con el rodillo o deslizador real, no solo por aspecto.
Preguntas frecuentes
¿Suministran perfiles de ranura en T para fijaciones estándar?
Podemos revisar matrices existentes o secciones a medida para series 20, 30, 40, 45 y 80. Confirme dimensiones exactas de ranura, tuerca y soporte con muestras. El nombre de serie o parecido con sistemas tipo Bosch o item no acredita compatibilidad universal ni vinculación con esas marcas.
¿Podemos pedir soportes, tuercas en T y tapones con los perfiles?
Sí. Podemos coordinar fijaciones, escuadras y tapones plásticos según una lista acordada y consolidar el envío. Apruebe especificación y montaje antes de comprar en serie.
¿Qué datos necesitan para probar un carril?
Facilite planos de sección y mecanizado, cargas y apoyos, propiedades, límites de rectitud y torsión, acabado, longitud y datos reales del rodillo o deslizador. Destaque dimensiones que controlan movimiento y fijación.
Hablemos de su perfil industrial
Envíe planos y componentes por WhatsApp. Ventas suele responder en 24 horas y organiza revisión técnica, muestras y oferta de matrices o precio por pieza según proyecto.