
Extrusión de aluminio
Extrusión de aluminio
Siete líneas con prensas de 800 a 1.500 toneladas métricas fabrican perfiles arquitectónicos e industriales. Confirmamos las especificaciones de cada pedido según sección, aleación, estado y acabado.
Proceso e instalaciones
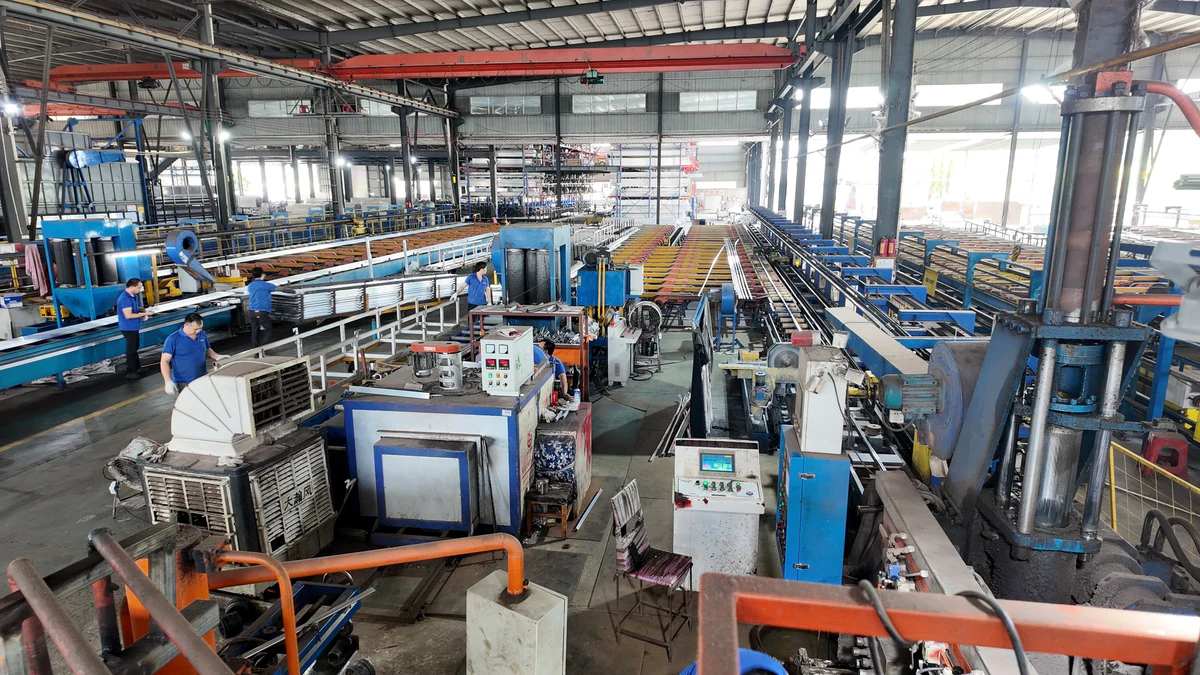
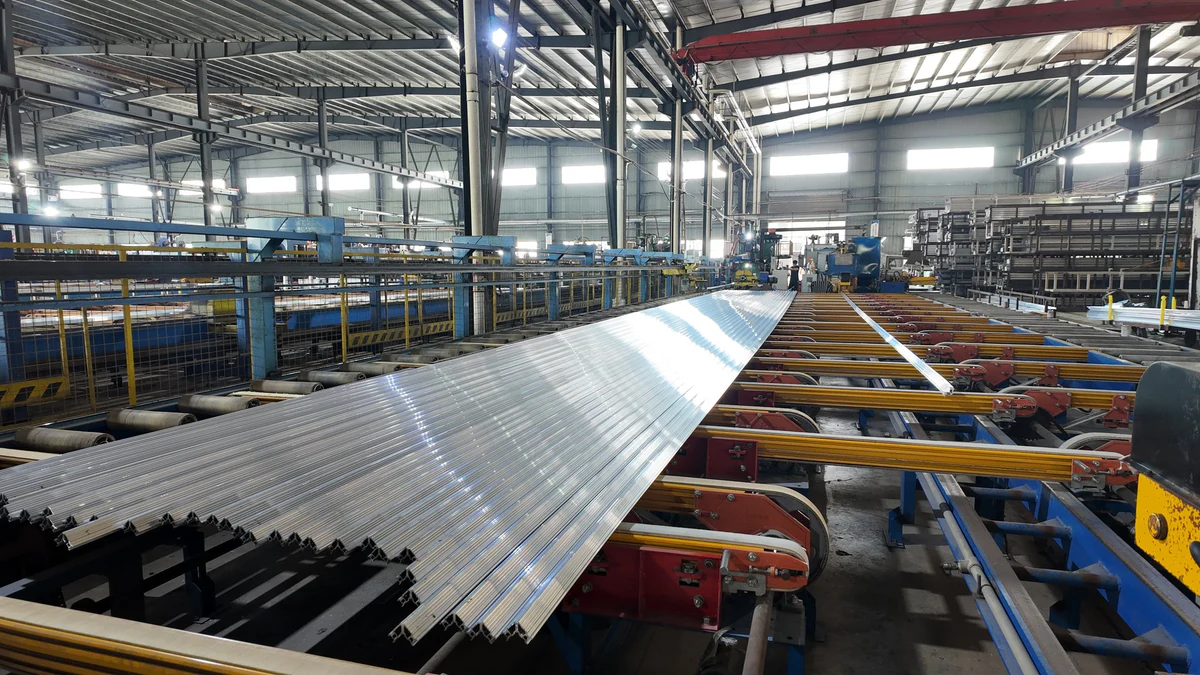
Los tochos se inspeccionan, calientan y cortan en caliente antes de extruir. Después, los perfiles se enfrían con aire o agua, se enderezan por estirado y se cortan. Cuando el estado lo exige, se envejecen artificialmente, enfrían y muestrean para dureza Webster antes de la siguiente operación.
Aleaciones, dimensiones y límites técnicos
Los intervalos siguientes describen capacidades habituales. Tamaño máximo, espesor mínimo y longitud máxima no se evalúan por separado: revisamos toda la especificación según su plano.
| Aleación | Estados disponibles | Aplicación y revisión |
|---|---|---|
| 6063 | T5 / T6 | Perfiles arquitectónicos para ventanas, puertas, muros cortina y decoración. Estados estándar disponibles con revisión de cada geometría. |
| 6061 | T4 / T5 / T6 | Estructuras industriales y bastidores de maquinaria. El curvado especial o las resistencias superiores requieren revisar plano y propiedades. |
| 6005 / 6082 | T5 / T6 | Carriles, estructuras solares y componentes industriales portantes. Se revisan propiedades, peso mínimo por aleación y programación de cada proyecto. |
| Parámetro | Intervalo habitual | Condiciones |
|---|---|---|
| Sección transversal | Círculo circunscrito: Ø10–Ø220 mm. Anchura × altura máxima habitual: aproximadamente 200 × 80 mm. | Secciones macizas: hasta Ø220 mm. Huecas multicámara: aproximadamente Ø180 mm. Las huecas complejas, superiores a Ø180 mm y otros perfiles mayores requieren revisión específica de ingeniería y producción. |
| Espesor de pared | Estándar: 0,8–15,0 mm. Algunas secciones de pared delgada: 0,6–0,8 mm. | Paredes de 0,6–0,8 mm limitadas a secciones 6063 pequeñas, sencillas y simétricas. Para perfiles huecos grandes se recomienda ≥1,2 mm. Menos de 1,0 mm o grandes diferencias de espesor requieren revisión individual. |
| Longitud de entrega | Longitudes estándar: 3.000–6.000 mm. A medida: 500–7.200 mm. | Pintura e imitación madera: hasta 6.500 mm. Anodizado y electroforesis externos: hasta 6.000 mm. Deben confirmarse acabado y embalaje para longitudes mayores de 6.000 mm y piezas cortas de precisión. |
| Tolerancias dimensionales | GB/T 14846-2014, con grado de tolerancia y dimensiones críticas acordados en el plano aprobado. | Se eligen grados normales o de alta precisión según perfil. Canales abiertos y huecos de pared delgada requieren especial atención. Las tolerancias estrechas de ranuras o deslizamientos deben marcarse y confirmarse individualmente. |
Evaluación de geometrías especiales
En huecos complejos, paredes muy delgadas, piezas largas o tolerancias estrechas, ingeniería evalúa flujo, resistencia de matriz, relación de lengüeta y compensación del estirado. La selección de prensa y matriz incluye revisar la relación de extrusión, habitualmente entre 10 y 100 para la configuración evaluada. Pueden proponerse cambios de espesores o radios para estabilizar la producción.
Normas aplicables
Perfiles arquitectónicos: partes aplicables de GB/T 5237. Industriales: GB/T 6892. Tolerancias: GB/T 14846-2014. Parte, edición y aceptación se confirman para el pedido. Los proyectos de exportación pueden revisarse conforme a ASTM B221 o EN 755 solicitadas. Indique norma y edición en su consulta.
Embalaje y carga de contenedores
Como referencia de transporte se consideran unos 5.800 mm para contenedores de 20 pies y 11.800 mm para 40 pies, sujetos a contenedor y embalaje reales. Son márgenes de transporte; nuestro intervalo de perfiles a medida sigue siendo 500–7.200 mm.
Qué debe enviarnos
Facilite sección, aleación, estado, longitud final, cantidad y aplicación. Marque ajustes críticos, espesores, deslizamientos y caras vistas. Indique acabado, norma y edición y requisitos mecánicos o de inspección.
Aprobación e inspección
Se fabrica según la última revisión aprobada y la muestra aceptada. Se inspeccionan sección, espesores, rectitud, dureza y aspecto. Los criterios especiales se acuerdan antes de producir.
Inicie su proyecto