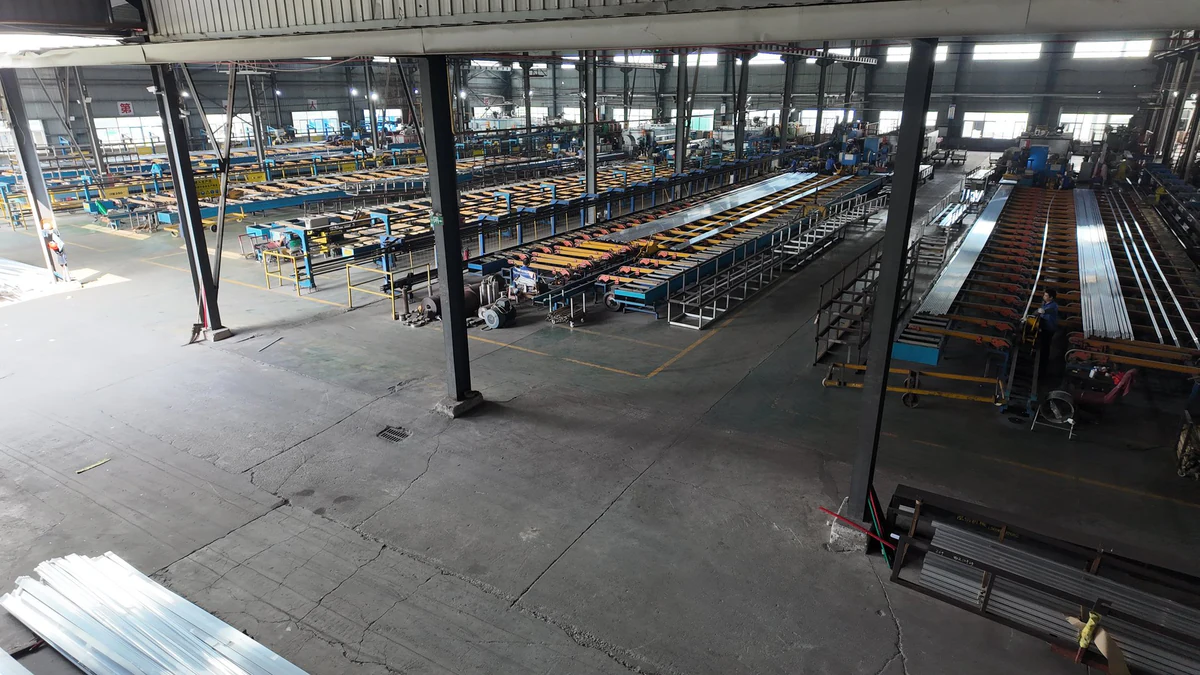
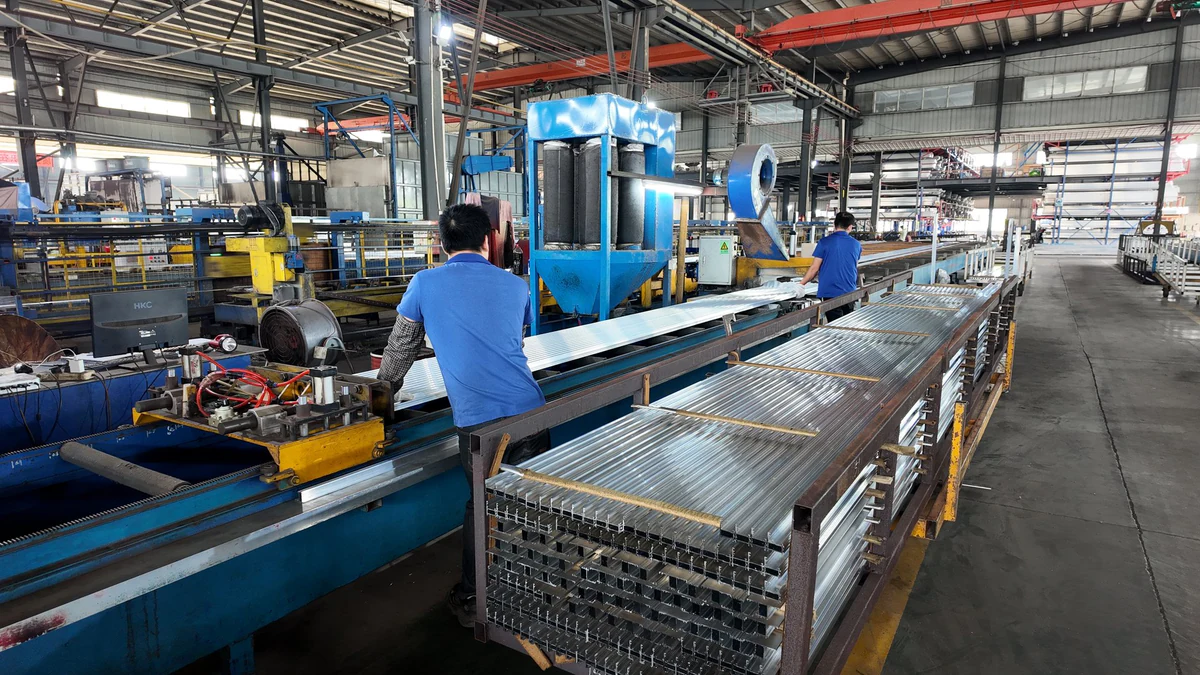
Perfiles de aluminio a medida, desde la revisión de planos y las matrices hasta la extrusión, el acabado y el mecanizado posterior. Nuestra fábrica de Foshan cuenta con siete líneas de extrusión y dos de pintura en polvo, con colaboradores especializados para determinados procesos.
6063: T5 / T6. 6061: T4 / T5 / T6. 6005 y 6082: T5 / T6, sujetos a mínimos por aleación y revisión técnica.
Dimensiones y tolerancias de perfiles
Espesor habitual: 0,8–15,0 mm. Longitud estándar de entrega: 3.000–6.000 mm. Dimensiones de sección, paredes delgadas y longitudes especiales se evalúan conjuntamente.
Acabado superficial
Pintura en polvo y transferencia imitación madera: hasta 6.500 mm. Anodizado y electroforesis externos: hasta 6.000 mm. También se revisan geometría y sujeción.
Transformación posterior
Longitudes de corte: 20–6.000 mm, con tolerancia habitual de ±0,5 mm. Las tolerancias de orificios y CNC dependen de la operación y del plano aprobado.
Inspección y registros
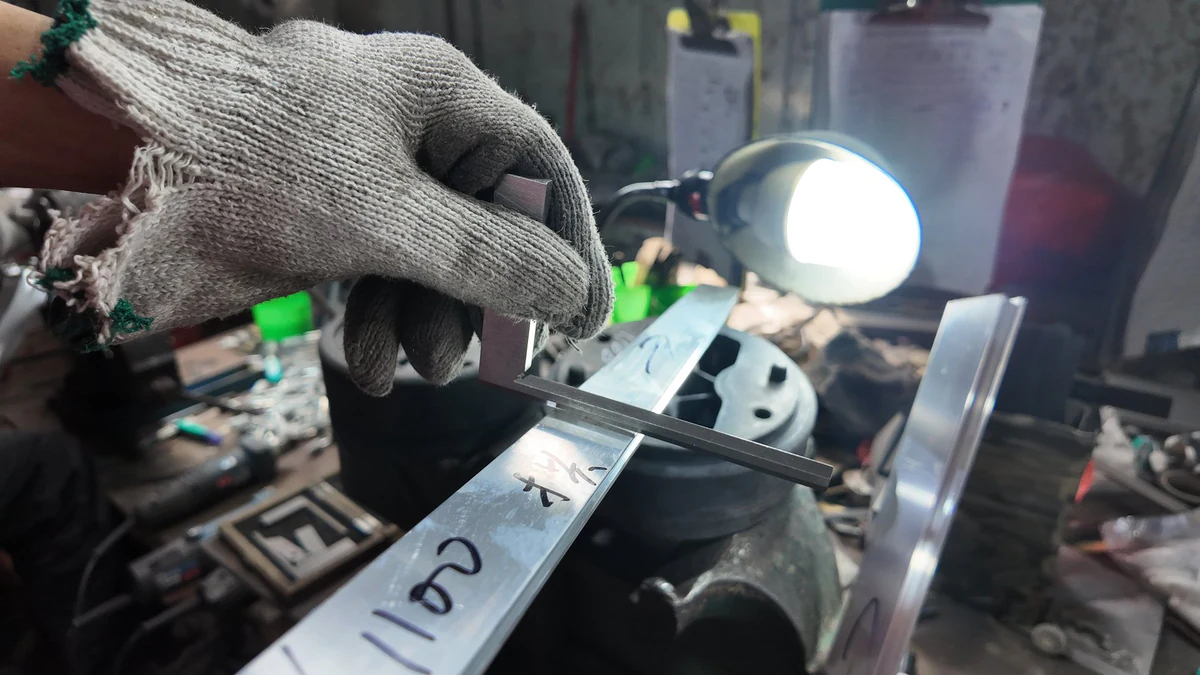
Se revisan dimensiones, espesores de pared, dureza, espesor del recubrimiento, color y aspecto, con aprobación de primera pieza y controles cada 1–2 horas.
03 / Cómo trabajamos
De su propuesta a la entrega.
01
Comparta planos o requisitos
02
Revisión técnica
03
Oferta y confirmación de matriz
04
Aprobación de muestras
05
Producción en serie
06
Inspección y entrega
Qué información enviarnos
Envíe plano o muestra, aplicación, aleación y estado, acabado, longitud y cantidad estimada. Marque dimensiones críticas, ajustes y requisitos especiales de inspección.
Antes de producir, acordamos revisión del plano, límites de fabricación, peso mínimo, coste de matrices, aprobación de muestras, plazos, criterios de inspección y embalaje.
Con 9 años de experiencia en matrices de extrusión de aluminio y desarrollo de procesos, el Sr. Ye revisa los planos de los clientes, optimiza las secciones y prepara los planos de las matrices y los planes de acabado y mecanizado. Participa en el desarrollo de matrices y las pruebas de extrusión, utilizando herrajes, juntas y deslizadores del cliente para comprobar las holguras de montaje y las compensaciones dimensionales necesarias para el espesor del recubrimiento. Su trabajo se centra en las secciones complejas y el ajuste entre componentes.