
Выполненный проект · Guantian Aluminum
Обработанные профили для складских гравитационных стеллажей и конвейерных каркасов
Производителю автоматизированного оборудования требовались профили и обработанные детали для тяжелонагруженных складских гравитационных стеллажей и конвейерных каркасов. Guantian согласовала экструзию, обработку, анодирование и проверку посадки, чтобы заказчик мог собирать маркированные детали на своей линии.
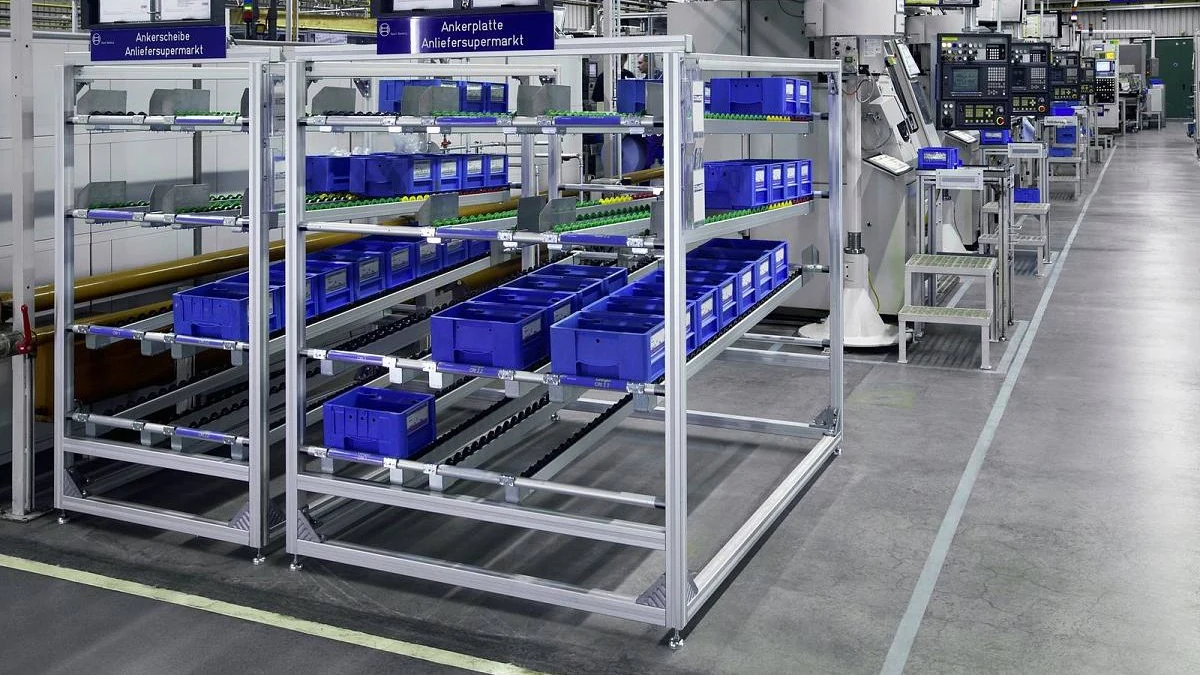
Применение в гравитационном стеллаже. В этом примере описаны профили и обработанные детали, поставленные для сборки заказчиком.
Исходная задача и объем поставки
Заказчик создавал складские гравитационные стеллажи и конвейерные каркасы для автоматизированной логистики. Guantian поставила стойки с Т-пазом европейского типа, направляющие и соединители поперечин. Компоненты были поставлены после согласованных операций точной резки, пробивки, сверления, нарезания резьбы и анодирования, готовыми к сборке заказчиком.
Требования и ограничения сборки
Профили должны были напрямую сопрягаться с ползунами линейных подшипников, роликовыми направляющими и Т-болтами в цехе заказчика. Длинные пролеты требовали тщательного контроля общей прямолинейности, плоскостности и ширины открытого паза. Каждая стойка также имела несколько соединительных отверстий и торцевых резьб: накопленные ошибки расположения отверстий могли помешать совмещению компонентов при сборке на месте.
Конструкция профиля и производственный подход
Для требований проекта к несущей способности выбран 6061-T6. Чертежи матрицы задавали повышенный класс точности критических размеров направляющего канала. Guantian выполнила экструзию, закалку на линии и механическую правку растяжением на собственном производстве для контроля остаточных напряжений и скручивания, затем резку в размер и пробивку в заданных точках крепления. Проверенный партнер по ЧПУ использовал специальные приспособления для торцевых резьб и точных установочных отверстий с зенковкой. Партнер по отделке затем выполнил пескоструйную подготовку и серебристое анодирование.
Пробная сборка и утверждение образцов
До изготовления матрицы инженеры проверили сопряжения профиля с предоставленными заказчиком роликовыми ползунами и Т-гайками. После изготовления первых обработанных образцов всю длину направляющей проверили специальными проходными/непроходными калибрами и ползунами заказчика. На заводе собрали пробную раму с пересекающимися элементами для проверки совпадения отверстий. Вместе с образцами на утверждение заказчику отправили видео этих проверок. Пробная сборка служила для подтверждения посадки поставляемых деталей.
Результаты контроля и поставки
Производственные партии проверялись и принимались по утвержденным чертежам обработки и образцам первой детали. Проверки проекта включали выборочную твердость Webster не менее 15 HW, отклонение длины резки в пределах ±0,5 мм, проверку плавности движения ползунов по партиям, контроль резьб проходными/непроходными калибрами и толщину анодного слоя не менее 10 мкм. Перед разделением защитным пеноматериалом и упаковкой из обработанных деталей удалили алюминиевую стружку. Индивидуальные этикетки артикулов соответствовали ведомости заказчика, позволяя идентифицировать детали для сборки на его производственной линии.
Информация для аналогичного проекта
Пришлите чертежи сечений, чертежи обработки с базами отверстий и резьб, соответствующие сборочные чертежи и ведомость деталей. Предоставьте характеристики или образцы ползунов, роликовых направляющих и соединителей, а также требования к пролетам, нагрузкам и рабочей среде. Подтвердите покрытие, количество, нумерацию деталей и упаковку, чтобы мы могли оценить детали в контексте будущей сборки.
Материал, размерные припуски и контрольные значения этого примера относятся только к данному заказу. Требования каждого нового проекта подтверждаются по его чертежам, сопрягаемым компонентам и утвержденным образцам.
Начните проект