
Proyek terkirim · Guantian Aluminum
Profil hasil pemesinan untuk flow rack penyimpanan dan rangka konveyor
Produsen peralatan otomasi membutuhkan profil dan komponen hasil pemesinan untuk flow rack penyimpanan beban berat serta rangka konveyor. Guantian mengoordinasikan ekstrusi, pemesinan, anodisasi, dan pemeriksaan kecocokan agar pelanggan dapat merakit komponen berlabel di lini produksinya.
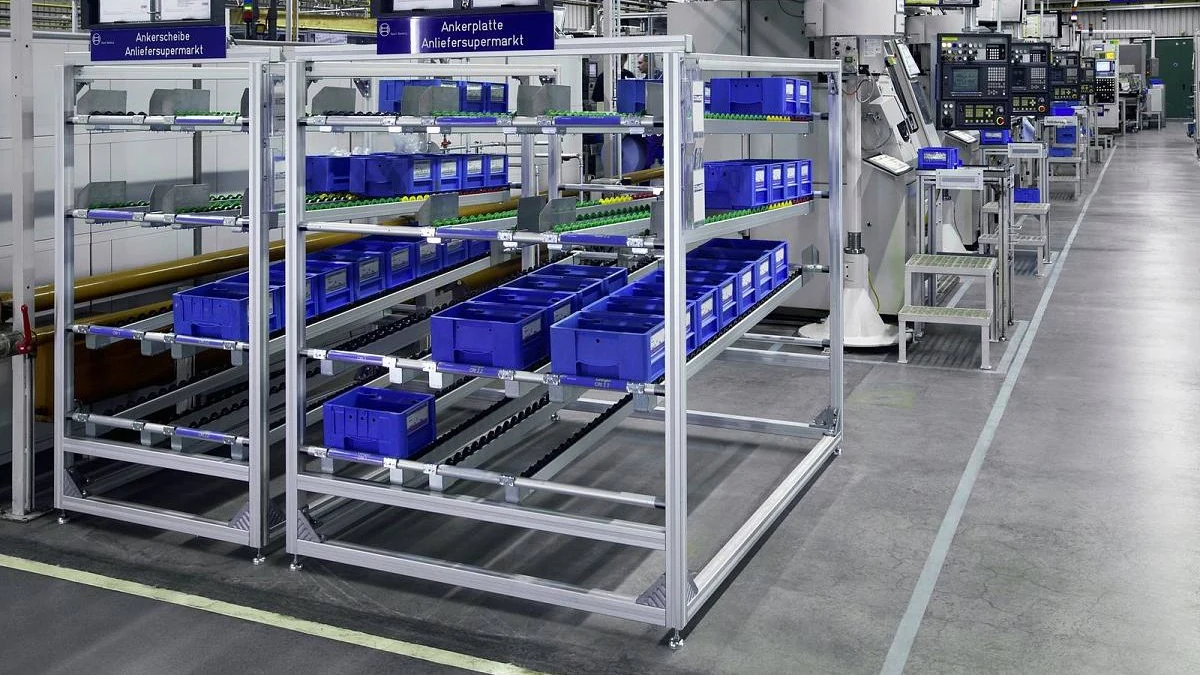
Aplikasi flow rack. Studi kasus ini menjelaskan profil dan komponen hasil pengerjaan yang dipasok untuk dirakit pelanggan.
Latar belakang dan lingkup pasokan
Pelanggan sedang membuat flow rack penyimpanan dan rangka konveyor untuk aplikasi logistik otomatis. Guantian memasok profil tiang T-slot gaya Eropa, profil pemandu flow rack, dan konektor balok melintang. Komponen dikirim setelah pemotongan presisi, punching, pengeboran, tapping, serta anodisasi yang disepakati, siap untuk dirakit pelanggan.
Persyaratan dan kendala perakitan
Profil harus langsung cocok dengan slider bearing linear, rel rol, dan baut T di bengkel pelanggan. Bentang pemandu yang panjang memerlukan pengendalian cermat terhadap kelurusan keseluruhan, kerataan, serta lebar alur terbuka. Setiap tiang juga memiliki beberapa lubang sambungan dan ulir ujung: akumulasi kesalahan posisi lubang dapat menghalangi keselarasan komponen rak saat perakitan di lokasi.
Desain profil dan pendekatan produksi
6061-T6 dipilih untuk kebutuhan beban proyek. Gambar dies menetapkan kelas presisi lebih tinggi bagi dimensi kanal pemandu kritis. Guantian menyelesaikan ekstrusi, quenching sejalur, dan pelurusan tarik mekanis secara internal untuk mengendalikan tegangan sisa serta puntiran, dilanjutkan penggergajian sesuai panjang dan punching pada posisi pemasangan yang ditentukan. Mitra CNC tetap menggunakan fixture khusus untuk tapping ujung serta lubang penentu posisi countersink presisi. Mitra finishing kemudian menerapkan sandblasting dan anodisasi berwarna perak.
Uji pemasangan dan persetujuan sampel
Sebelum dies dibuat, tim teknik memeriksa antarmuka profil menggunakan slider rol serta mur T dari pelanggan. Setelah sampel hasil pemesinan pertama siap, gauge GO/NO-GO khusus dan slider pelanggan digunakan untuk memeriksa seluruh panjang pemandu. Rangka dengan elemen saling bersilangan dirakit sebagai percobaan di pabrik untuk memastikan keselarasan lubang. Video pemeriksaan ini disertakan bersama sampel yang dikirim untuk persetujuan pelanggan. Uji perakitan tersebut memverifikasi kecocokan komponen yang dipasok.
Hasil inspeksi dan pengiriman
Batch produksi diperiksa dan diterima berdasarkan gambar pemesinan yang disetujui serta sampel komponen pertama. Pemeriksaan proyek mencakup sampel kekerasan Webster minimal 15 HW, variasi panjang potong dalam ±0,5 mm, pemeriksaan batch untuk kelancaran slider, gauge ulir GO/NO-GO, dan ketebalan anodisasi minimal 10 µm. Serpihan aluminium dibersihkan dari komponen hasil pemesinan sebelum dipisahkan dengan busa pelindung dan dikemas. Label nomor setiap komponen sesuai bill of materials pelanggan, sehingga pelanggan dapat mengenali bagian untuk perakitan di lini produksinya.
Informasi untuk proyek serupa
Kirim gambar penampang profil, gambar pemesinan dengan datum lubang dan ulir, gambar rakitan terkait, serta bill of materials. Berikan spesifikasi atau sampel slider, rel rol, dan konektor, disertai bentang, beban, serta kebutuhan lingkungan operasi. Konfirmasikan finishing, jumlah, penomoran komponen, dan rencana kemasan agar kami dapat meninjau bagian berdasarkan rakitan yang dituju.
Material, allowance dimensi, dan nilai inspeksi pada studi kasus ini hanya berlaku untuk pesanan tersebut. Persyaratan setiap proyek baru dikonfirmasikan berdasarkan gambar, komponen pasangan, dan sampel yang disetujui.
Mulai proyek Anda