
1. Seimbangkan ketebalan dinding yang bersebelahan
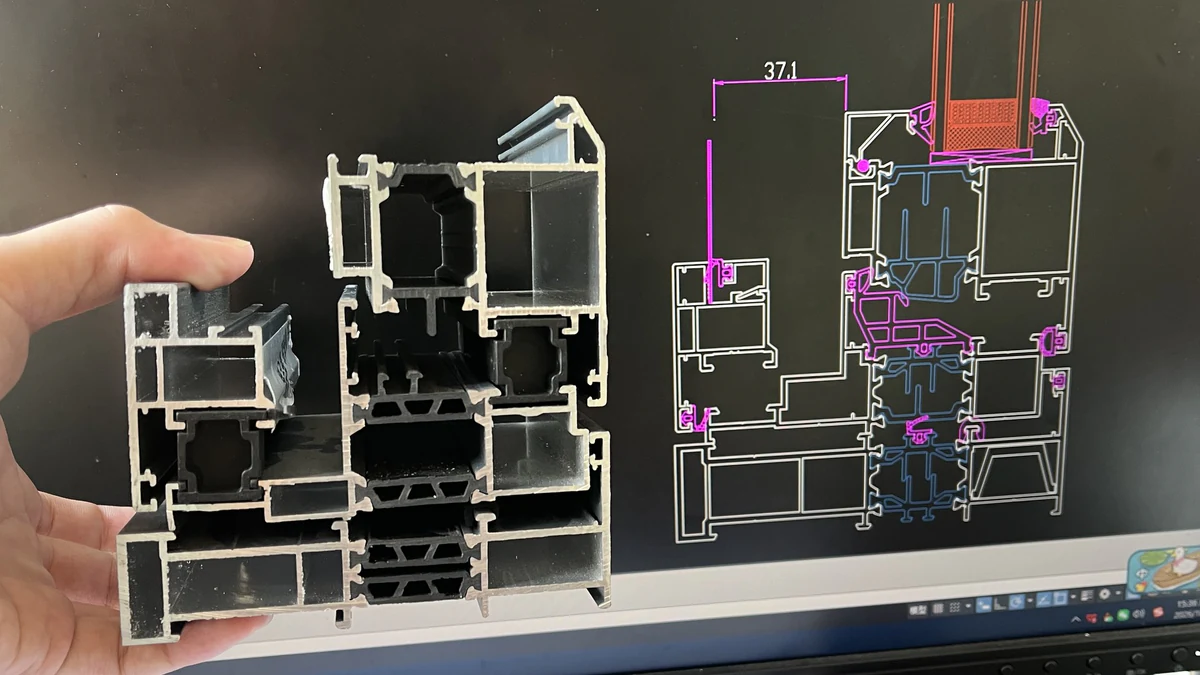
Flensa tebal di samping badan yang sangat tipis membuat aliran logam dan pendinginan lebih sulit diseimbangkan. Contoh flensa 4,0 mm di samping badan 0,8 mm menggambarkan masalah ini. Transisi bertahap, perubahan rusuk, atau pembuatan rongga lokal dapat memperbaiki penampang tanpa mengorbankan kekuatan yang dibutuhkan.
Rasio ketebalan seperti 2,5:1 dapat digunakan sebagai panduan penyaringan awal untuk fitur yang bersebelahan, tetapi bukan batas persetujuan bagi semua dies. Paduan, diameter lingkaran pembatas, simetri penampang, dan fungsi area tebal semuanya perlu ditinjau. Pertahankan jalur beban dan dukungan pengikat yang diperlukan dalam desain.
2. Pilih ketebalan dinding yang realistis untuk paduan dan penampang
Contoh untuk perencanaan mencakup dinding sekitar 1,0–1,2 mm pada beberapa desain 6063 dan sekitar 1,5–2,0 mm pada beberapa desain 6061. Angka ini merupakan rentang pembahasan, bukan kemampuan ketebalan minimum yang berlaku universal. Penampang besar, rongga dalam, atau lidah dies yang sulit dapat membutuhkan material lebih banyak daripada bentuk kecil dan sederhana.
Bandingkan biaya total komponen, bukan hanya beratnya. Dinding lebih tipis yang memperlambat ekstrusi, meningkatkan produk gagal, atau menyulitkan penanganan justru dapat meningkatkan biaya keseluruhan. Gambar dies yang disetujui harus menyebutkan ketebalan dinding dan toleransi yang penting bagi rakitan akhir.
3. Tinjau alur dalam dan sempit sejak awal
Alur dalam membentuk bagian dies yang ramping dan sulit ditopang serta didinginkan. Sebagai pemeriksaan desain awal, bandingkan kedalaman alur dengan lebar bukaannya. Rasio kedalaman terhadap lebar sekitar 3:1 saja mungkin sudah perlu ditinjau; fitur yang jauh lebih dalam, termasuk beberapa desain heatsink yang mendekati 8:1, memerlukan penilaian spesialis.
Pemeriksaan alur sederhana ini bukan perhitungan perkakas lengkap untuk rasio lidah dies yang digunakan industri. Perancang dies juga mempertimbangkan luas dan dukungan lidah dies, paduan, aliran, serta kondisi press. Memperlebar alur, memperpendek sirip, atau mengubah bentuk lokal dapat membuat penampang yang semula sulit menjadi lebih layak diproduksi.
4. Gunakan radius jika fungsi memungkinkan
Radius kecil sekitar R0,5–R1,0 mm dapat mengurangi transisi tajam serta membantu aliran logam, penanganan, dan cakupan lapisan pada desain yang sesuai. Tandai sudut yang harus tetap lebih tajam untuk komponen pasangan, perapat, atau kebutuhan visual. Radius standar tidak boleh diam-diam menggantikan sudut kritis pada gambar pelanggan.
5. Bandingkan pilihan penampang terbuka dan tertutup
Rongga yang tertutup sepenuhnya umumnya memerlukan susunan dies berbeda dari penampang padat atau terbuka yang sederhana. Jika fungsinya memungkinkan, membuka rongga yang tidak kritis dapat menyederhanakan perkakas dan mengurangi penggunaan logam yang tidak diperlukan. Namun, desain semi-hollow tidak selalu lebih murah: bukaan sempit dengan penopang yang lemah dapat meningkatkan tuntutan pada desain dies. Tinjau kedua pilihan bersama tim pembuat perkakas.
6. Tandai permukaan A yang terlihat
Tandai bidang yang akan terlihat oleh pelanggan setelah pemasangan, termasuk permukaan yang hanya terlihat ketika pintu dibuka. Tata letak dies, aliran, dan posisi garis las dari dies porthole harus ditinjau dengan mempertimbangkan bidang tersebut. Powder coating atau anodisasi tidak otomatis menutupi setiap bekas ekstrusi, sehingga kriteria tampilan perlu masuk dalam persetujuan sampel.
7. Rancang fitur yang membantu pengerjaan lanjutan
Alur penanda posisi yang disepakati, misalnya fitur V kecil 0,5 mm pada lokasi yang sesuai, dapat membantu penentuan posisi pengeboran berikutnya. Saluran sekrup, bidang referensi, dan area penjepitan yang mudah dijangkau juga dapat mengurangi pekerjaan pemesinan. Fitur ini tidak menghilangkan kebutuhan akan fixture dan inspeksi yang sesuai. Pastikan fitur penanda tidak melemahkan penampang atau mengganggu permukaan terlihat.
8. Perlakukan kelurusan dan puntiran sebagai kebutuhan perakitan
Penampang yang tidak seimbang dapat lebih rentan terhadap perbedaan pendinginan, kelengkungan, dan puntiran. Tinjau penampang bersama panjang batang akhir, metode quenching, pelurusan dengan penarikan, dan penopang proses berikutnya. Nyatakan kelurusan yang diperlukan pada panjang pengukuran tertentu, disertai kriteria puntiran dan metode inspeksi. Rel industri panjang membutuhkan tinjauan fungsi yang berbeda dari trim dekoratif pendek.
Contoh perubahan desain yang bermanfaat
| Masalah desain | Revisi yang dapat dipertimbangkan | Hal yang harus divalidasi |
|---|---|---|
| Tonjolan solid terlalu besar menambah berat. | Buat rongga atau kurangi material di luar jalur beban. | Dukungan pengikat, kekuatan, dan berat penampang yang dapat dicapai. |
| Bukaan 2 mm memanjang sedalam 12 mm ke dalam penampang. | Perlebar atau pendekkan alur, atau rancang ulang antarmuka pasangannya. | Dukungan dies, penahanan komponen, dan celah setelah finishing. |
| Transisi tajam berada pada bidang yang dilapisi. | Tambahkan radius yang sesuai pada lokasi yang diizinkan. | Tampilan, cakupan lapisan, dan kecocokan dengan komponen pasangan. |
| Profil panjang memiliki distribusi material tidak merata. | Seimbangkan kembali rusuk atau transisi ketebalan dinding. | Kekakuan, kestabilan ekstrusi, kelengkungan, dan puntiran setelah pemrosesan. |
Dalam contoh teknik Guantian, penampang dengan dasar 6,5 mm dan flensa 1,8 mm ditinjau menggunakan alur pengurangan material lokal serta transisi R0,8. Berat per meter berubah dari 3,40 menjadi 2,85 kg/m, berkurang sekitar 16,2%, sementara proses yang direvisi meningkatkan kerataan untuk proyek tersebut. Ini merupakan hasil desain tertentu, bukan janji penghematan untuk setiap profil ekstrusi.
Pertanyaan umum
Bisakah gambar ditinjau sebelum kami membayar dies?
Bisa. Kirim penampang, aplikasi, jumlah, paduan, finishing, dan persyaratan kritis untuk diskusi DFM awal. Revisi gambar serta penawaran yang disepakati menetapkan lingkup produksi sebelum pembuatan perkakas dimulai.
Ukuran penampang berapa yang dapat ditangani press Anda saat ini?
Pada lini 800T–1500T, kami dapat meninjau kelayakan penampang dengan lingkaran pembatas sekitar 200–220 mm, bergantung pada paduan, geometri, dan kebutuhan produksi. Dimensi lingkaran saja tidak menentukan kelayakan. Basis Sihui yang direncanakan diperkirakan mulai beroperasi pada 2027 dan belum termasuk kapasitas terpasang saat ini.
Bisakah konsep cetak 3D dirancang ulang menjadi profil ekstrusi?
Sering kali, penampang konstan dapat diekstrusi, lalu lubang atau kantong lokal ditambahkan melalui pengerjaan lanjutan. Fitur yang terus berubah sepanjang profil mungkin memerlukan proses lain. Kirim modelnya dan tandai permukaan serta fungsi yang harus dipertahankan.
Jadwalkan tinjauan DFM
Kirim penampang DWG atau PDF, model STEP jika tersedia, persyaratan perakitan, dan perkiraan volume tahunan. Tandai dimensi kritis serta bidang yang terlihat. Hubungi kami melalui WhatsApp; tim penjualan biasanya merespons dalam 24 jam dan menyepakati jadwal tinjauan teknik untuk proyek Anda.