
Mengapa spesifikasi profil umum mungkin belum cukup
Rel panjang dapat memenuhi standar dimensi umum tetapi tetap membuat slider atau rumah rol tertentu macet. Perubahan kecil pada mulut alur dapat menghabiskan celah gerak yang direncanakan. Perubahan bukaan 0,25 mm menggambarkan mengapa pembeli perlu menandai antarmuka fungsional, bukan membiarkan semua dimensi mengikuti satu toleransi umum.
Kemampuan menahan beban juga bergantung pada geometri penampang dan jarak penopang. Kekerasan atau temper T6 saja tidak menentukan beban kerja aman. Kontak berulang dari rol baja, beban terpusat, benturan, serta torsi pengikat perlu dipertimbangkan perancang sistem. Jangan memilih 6061 atau 6063 dari satu angka kekuatan utama tanpa meninjau aplikasinya.
Pola lubang panjang menimbulkan persoalan lain: batang harus ditopang dan ditempatkan secara konsisten selama pemotongan, punching, atau pengeboran. Kelengkungan, pemilihan datum, dan perubahan suhu dapat memengaruhi keselarasan lubang pemasangan akhir dengan subframe baja. Tentukan persyaratan pola kumulatif selain jarak antara lubang bersebelahan.
Pengendalian yang perlu dimasukkan dalam gambar dan rencana inspeksi
| Persyaratan kritis | Masalah yang dapat terjadi | Pendekatan produksi dan inspeksi |
|---|---|---|
| Paduan dan temper | Rel atau ulir tidak memenuhi persyaratan mekanis yang dituju. | Konfirmasikan paduan, temper, standar produk, dan uji penerimaan; gunakan kekerasan sebagai pemeriksaan proses yang disepakati. |
| Bukaan rel dan sudut bibir | Alur menyempit atau melebar sehingga slider macet atau longgar. | Tinjau kompensasi dies, periksa bukaan kritis, dan uji komponen pasangan aktual atau gauge khusus. |
| Kelurusan dan puntiran | Rel panjang bergesekan atau memandu komponen bergerak secara tidak merata. | Koordinasikan quenching, pelurusan tarik terkontrol, dan penopang; periksa berdasarkan panjang serta datum yang disepakati. |
| Pola lubang dan kondisi tepi | Lubang pemasangan bergeser atau burr mengganggu bagian bergerak. | Gunakan gauge pembatas, fixture, atau CNC mitra yang sesuai; sepakati pemeriksaan pembuangan burr dan serpihan. |
| Permukaan geser dan finishing | Keausan, gesekan, atau kerusakan permukaan mengganggu pergerakan. | Pilih finishing yang sesuai dan validasi celah gerak akhir melalui rakitan sampel. |
Contoh proses Guantian mencakup rel pemandu 6061-T6 yang diperiksa sekitar 15–17 HW menggunakan penguji Webster serta penampang 6063-T5/T6 dengan kriteria kekerasan khusus aplikasi. Ini merupakan contoh proyek, bukan pengganti sifat mekanis yang diwajibkan standar material terkait. Metode uji, ketebalan dinding, lokasi, dan kalibrasi memengaruhi pembacaan kekerasan.
Pelurusan tarik terkontrol dapat membantu mengelola kelengkungan dan puntiran setelah ekstrusi. Rentang proses sekitar 1,5–2,5% bergantung pada paduan, penampang, dan alur produksi; bukan instruksi untuk menarik semua profil dengan persentase sama. Persyaratan penerimaan harus menjelaskan kelurusan serta puntiran akhir, bukan hanya setelan mesin.
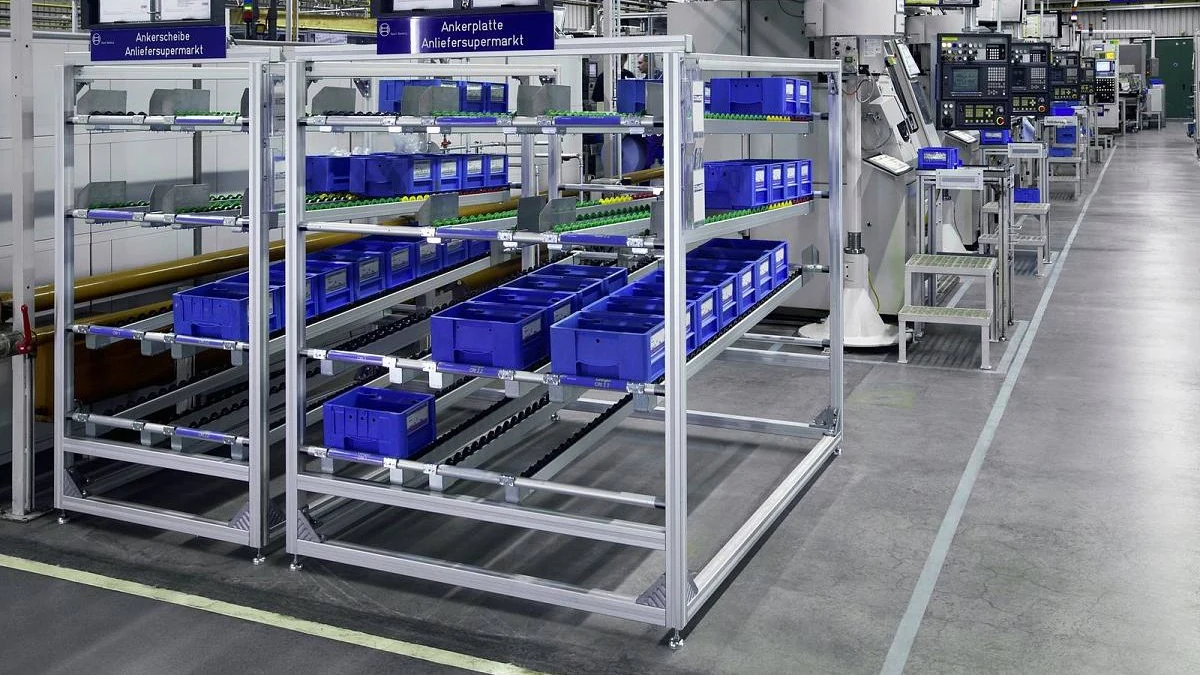
Proyek rel pemandu flow rack
Dalam proyek Guantian yang dijelaskan di sini, pelanggan peralatan penyimpanan industri perlu mengatasi rol macet dan deformasi rel. Tinjauan produksi menggabungkan paduan, antarmuka dies, pola lubang, dan rakitan akhir, bukan memperlakukannya sebagai cacat yang tidak saling terkait.
- Material: rel pemandu penahan beban menggunakan 6061-T6 dengan penuaan dan pemeriksaan kekerasan batch yang disepakati, termasuk hasil yang dilaporkan sekitar 15–17 HW.
- Kecocokan: rumah rol plastik dan konektor ujung aktual pelanggan digunakan untuk meninjau rusuk pemandu. Dimensi kritis khusus proyek dikendalikan pada ±0,12 mm.
- Pengerjaan: rel dipotong dan alur pemasangannya dipunching secara internal, dengan pembersihan yang sesuai sebelum anodisasi oleh mitra.
- Verifikasi: dimensi serta kelurusan diperiksa pada penopang inspeksi yang sesuai, dilanjutkan uji pemasangan praktis dengan komponen pasangan.
Dalam proyek ini, pelanggan dapat langsung merakit komponen yang dipasok tanpa pengerjaan ulang di lapangan. Hasil ini menunjukkan manfaat tinjauan terkoordinasi, bukan jaminan universal tanpa pengerjaan ulang untuk desain rel lain. Lihat studi kasus flow rack yang ditautkan untuk konteks proyek dan diskusikan uji setara bagi rakitan Anda.
Pilih finishing berdasarkan antarmuka geser
Anodisasi bening atau hitam dapat dipertimbangkan untuk rel industri karena membentuk lapisan oksida integral dengan karakteristik ketahanan aus yang bermanfaat. Contoh proyek dapat menetapkan sekitar 10–15 mikrometer, sementara aplikasi lain memerlukan sistem berbeda. Anodisasi tetap mengubah dimensi; perhitungkan pertumbuhan lapisan serta sealing atau pascaperlakuan dalam tinjauan kecocokan.
Lapisan serbuk sekitar 60–80 mikrometer dapat menghabiskan lebih banyak celah dan mungkin tidak sesuai pada antarmuka yang terus bergesekan kecuali sistem dirancang untuknya. Kekasaran permukaan, pelumasan, material pasangan, dan beban kontak aktual juga memengaruhi keausan serta gesekan. Setujui rel jadi dengan rol atau slider aktual, bukan hanya memilih berdasarkan tampilan.
Pertanyaan umum
Bisakah Anda memasok profil T-slot untuk pengikat standar?
Dies yang tersedia atau penampang khusus dapat ditinjau untuk sistem seri 20, 30, 40, 45, dan 80. Konfirmasikan dimensi alur, mur, dan bracket yang tepat menggunakan sampel. Nama seri atau kemiripan dengan sistem gaya Bosch atau item tidak membuktikan kompatibilitas universal maupun afiliasi merek.
Bisakah kami memesan bracket, mur T, dan penutup ujung bersama profil?
Bisa. Pengikat pasangan, bracket sudut yang sesuai, serta penutup ujung plastik dapat dikoordinasikan berdasarkan bill of materials dan kiriman gabungan yang disepakati. Setujui spesifikasi komponen dan perakitannya sebelum pengadaan massal.
Informasi apa yang diperlukan untuk uji rel?
Berikan gambar penampang serta pemesinan, susunan beban dan penopang, sifat material yang dibutuhkan, batas kelurusan serta puntiran, finishing, panjang pesanan, dan detail rol atau slider aktual. Tandai dimensi yang mengendalikan pergerakan serta pemasangan.
Bahas proyek profil industri Anda
Hubungi kami melalui WhatsApp dengan gambar dan informasi komponen pasangan. Tim penjualan biasanya merespons dalam 24 jam serta mengatur tinjauan teknik, rencana sampel, dan penawaran perkakas atau per komponen sesuai kebutuhan proyek.