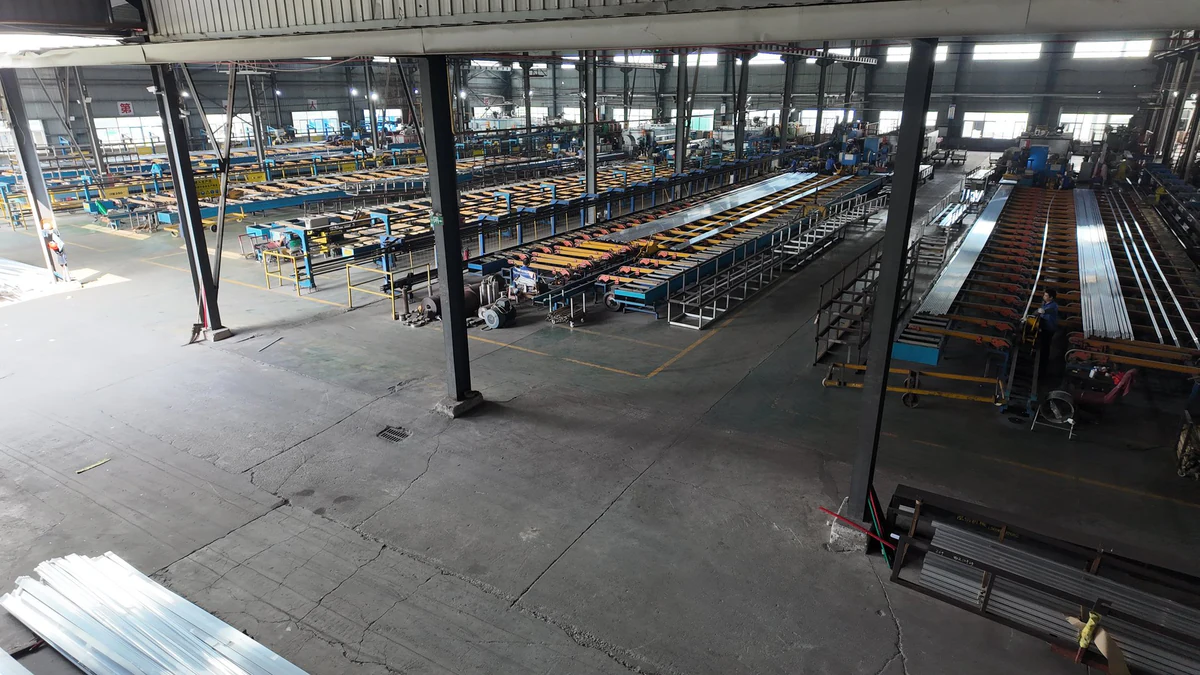
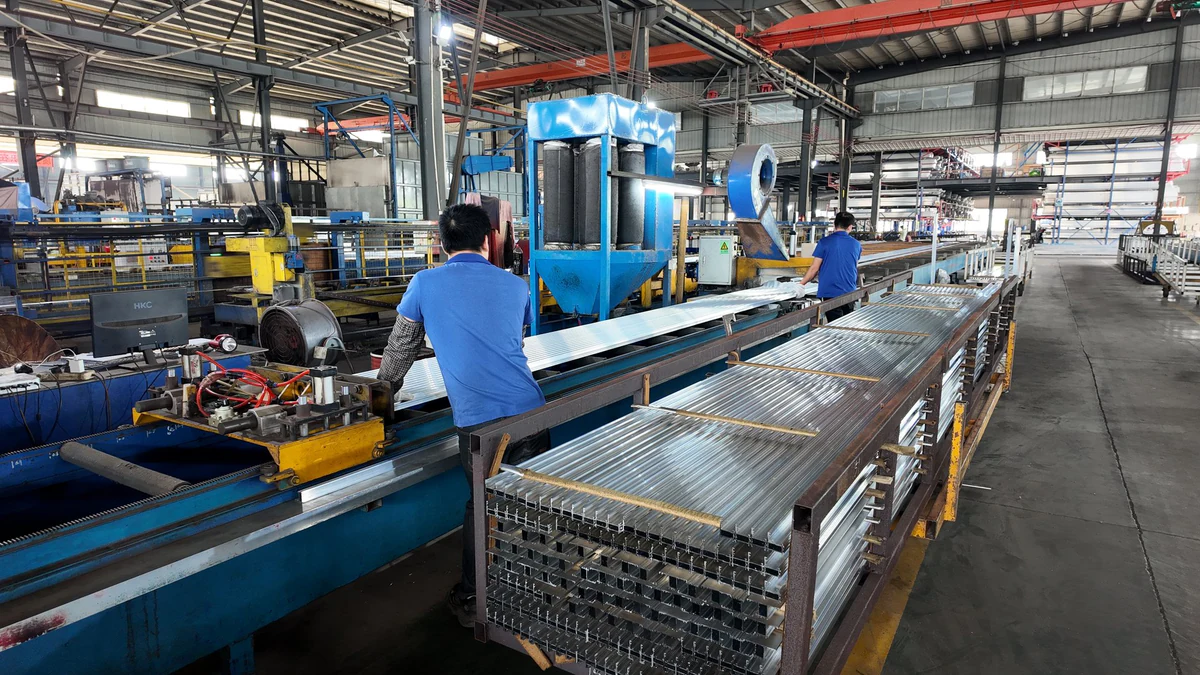
Profil aluminium sesuai pesanan, mulai dari tinjauan gambar dan perkakas hingga ekstrusi, finishing, serta pengerjaan lanjutan. Pabrik Foshan kami mengoperasikan tujuh lini ekstrusi dan dua lini powder coating, didukung mitra spesialis untuk proses tertentu.
Penggergajian sesuai panjang dan punching standar dikerjakan sendiri, sementara pengeboran, tapping, pemesinan CNC, dan proses lain dikoordinasikan melalui mitra spesialis.
Kami memasok batang utuh, profil potong, atau komponen jadi, dengan toleransi pemesinan yang dikonfirmasikan berdasarkan gambar yang disetujui.
6063: T5 / T6. 6061: T4 / T5 / T6. 6005 dan 6082: T5 / T6, dengan ketentuan minimum pesanan khusus tiap paduan serta tinjauan teknik.
Dimensi & toleransi profil
Ketebalan dinding tipikal: 0,8–15,0 mm. Panjang pengiriman standar: 3.000–6.000 mm. Dimensi penampang, dinding tipis, dan panjang tambahan dinilai bersama.
Finishing permukaan
Powder coating dan transfer motif kayu: hingga 6.500 mm. Anodisasi dan elektroforesis melalui mitra spesialis: hingga 6.000 mm. Geometri penampang serta fixture juga ditinjau.
Pengerjaan lanjutan
Panjang potong: 20–6.000 mm, dengan toleransi pemotongan tipikal ±0,5 mm. Toleransi lubang dan CNC bergantung pada proses serta gambar yang disetujui.
Inspeksi & catatan
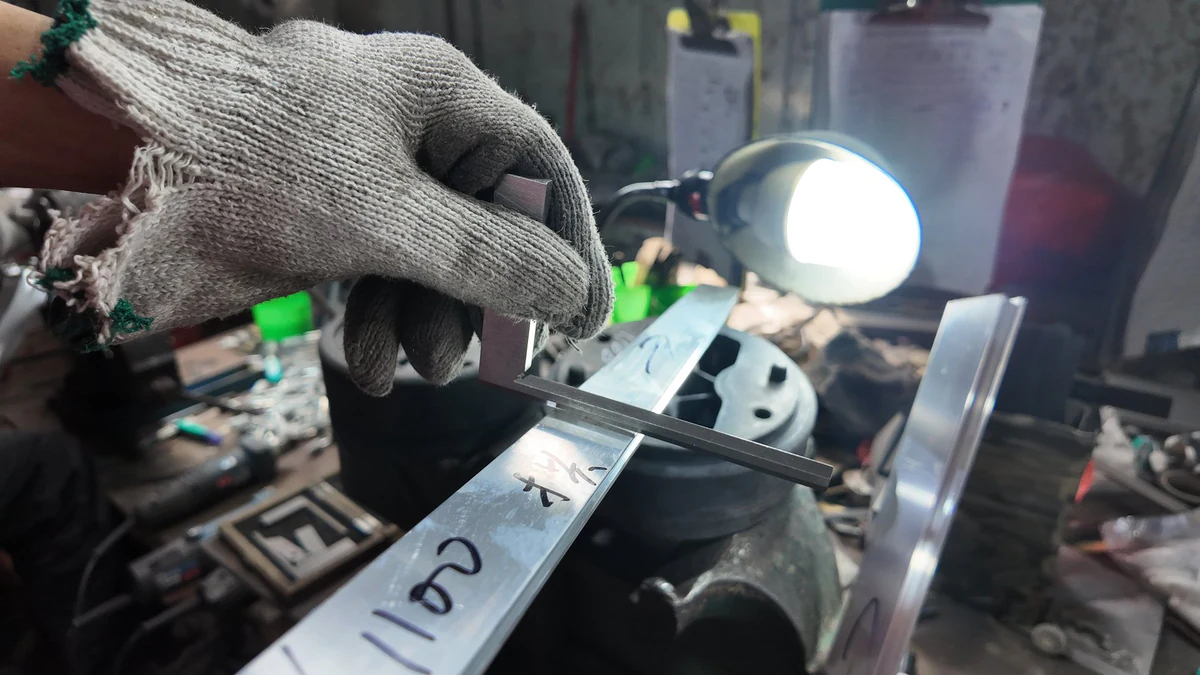
Inspeksi mencakup dimensi, ketebalan dinding, kekerasan, ketebalan lapisan, warna, dan tampilan, dengan persetujuan komponen pertama serta pemeriksaan selama proses setiap 1–2 jam.
03 / Cara kerja kami
Dari kebutuhan Anda hingga pengiriman.
01
Kirim gambar atau kebutuhan
02
Tinjauan teknis
03
Penawaran & konfirmasi dies
04
Persetujuan sampel
05
Produksi batch
06
Inspeksi & pengiriman
Informasi yang perlu Anda kirim
Kirim gambar atau sampel, aplikasi, paduan dan temper, finishing, panjang potong, serta perkiraan jumlah. Tandai dimensi kritis, fitur pasangan, dan persyaratan inspeksi khusus.
Dengan pengalaman 9 tahun dalam dies ekstrusi aluminium dan pengembangan proses, Bapak Ye meninjau gambar pelanggan, mengoptimalkan penampang profil, serta menyiapkan gambar dies dan rencana finishing maupun pengerjaan lanjutan. Beliau terlibat dalam pengembangan dies dan uji ekstrusi, menggunakan hardware, gasket, dan komponen geser dari pelanggan untuk memeriksa celah perakitan serta kelonggaran bagi lapisan. Pekerjaannya berfokus pada penampang profil kompleks dan kecocokan antar-komponen.