
1. पास की दीवारों की मोटाई संतुलित करें
बहुत पतले वेब के पास मोटा फ्लैंज धातु प्रवाह और कूलिंग को संतुलित करना कठिन बनाता है। 0.8 mm वेब के पास 4.0 mm फ्लैंज इसका उदाहरण है। क्रमिक ट्रांज़िशन, बदले रिब या स्थानीय खोखलापन आवश्यक मज़बूती बनाए रखते हुए सेक्शन सुधार सकते हैं।
पास के हिस्सों के लिए 2.5:1 जैसा मोटाई अनुपात शुरुआती जाँच का संकेत हो सकता है, हर डाई की अनुमोदन सीमा नहीं। मिश्रधातु, घेरने वाला वृत्त, सेक्शन सममिति और मोटे क्षेत्र का काम भी जाँचना होगा। आवश्यक भार-पथ और फास्टनर सपोर्ट बनाए रखें।
2. मिश्रधातु और सेक्शन के लिए व्यावहारिक दीवार की मोटाई चुनें
योजना के उदाहरणों में कुछ 6063 डिज़ाइन के लिए 1.0–1.2 mm और कुछ 6061 के लिए 1.5–2.0 mm दीवार शामिल हैं। ये चर्चा की सीमाएँ हैं, सार्वभौमिक न्यूनतम क्षमता नहीं। बड़े सेक्शन, गहरी कैविटी या कठिन डाई-टंग को छोटे सरल आकार से अधिक सामग्री चाहिए हो सकती है।
केवल वजन नहीं, पुर्ज़े की कुल लागत की तुलना करें। पतली दीवार एक्सट्रूज़न धीमा करे, रिजेक्शन बढ़ाए या हैंडलिंग कठिन बनाए तो कुल लागत बढ़ सकती है। मंज़ूर डाई ड्रॉइंग में अंतिम असेंबली के लिए महत्वपूर्ण दीवारें और टॉलरेंस होने चाहिए।
3. गहरे, संकरे स्लॉट की जल्दी समीक्षा करें
गहरे स्लॉट डाई में पतले हिस्से छोड़ते हैं, जिन्हें सहारा और कूलिंग देना कठिन हो सकता है। शुरुआती जाँच में स्लॉट की गहराई और उसकी खुली चौड़ाई की तुलना करें। लगभग 3:1 अनुपात भी समीक्षा माँग सकता है; बहुत गहरे हिस्से, जैसे 8:1 के करीब कुछ हीट-सिंक, विशेषज्ञ आकलन चाहते हैं।
यह साधारण स्लॉट जाँच उद्योग में प्रयुक्त टंग अनुपात की पूरी टूलिंग गणना नहीं है। डाई डिज़ाइनर टंग क्षेत्र और सपोर्ट, मिश्रधातु, प्रवाह तथा प्रेस परिस्थितियाँ भी देखते हैं। स्लॉट खोलना, फिन छोटा करना या स्थानीय आकार बदलना सीमांत सेक्शन को अधिक व्यावहारिक बना सकता है।
4. जहाँ कार्यात्मक आवश्यकताएँ अनुमति दें, रेडियस रखें
उपयुक्त डिज़ाइन में R0.5–R1.0 mm जैसे छोटे रेडियस तीखे बदलाव कम करके धातु प्रवाह, हैंडलिंग और कोटिंग कवरेज सुधार सकते हैं। जो कोने फिट, सील या रूप-रंग के कारण तीखे रहने चाहिए, उन्हें चिह्नित करें। मानक रेडियस से ग्राहक का महत्वपूर्ण कोना बिना बताए न बदलें।
5. खुले और बंद सेक्शन की तुलना करें
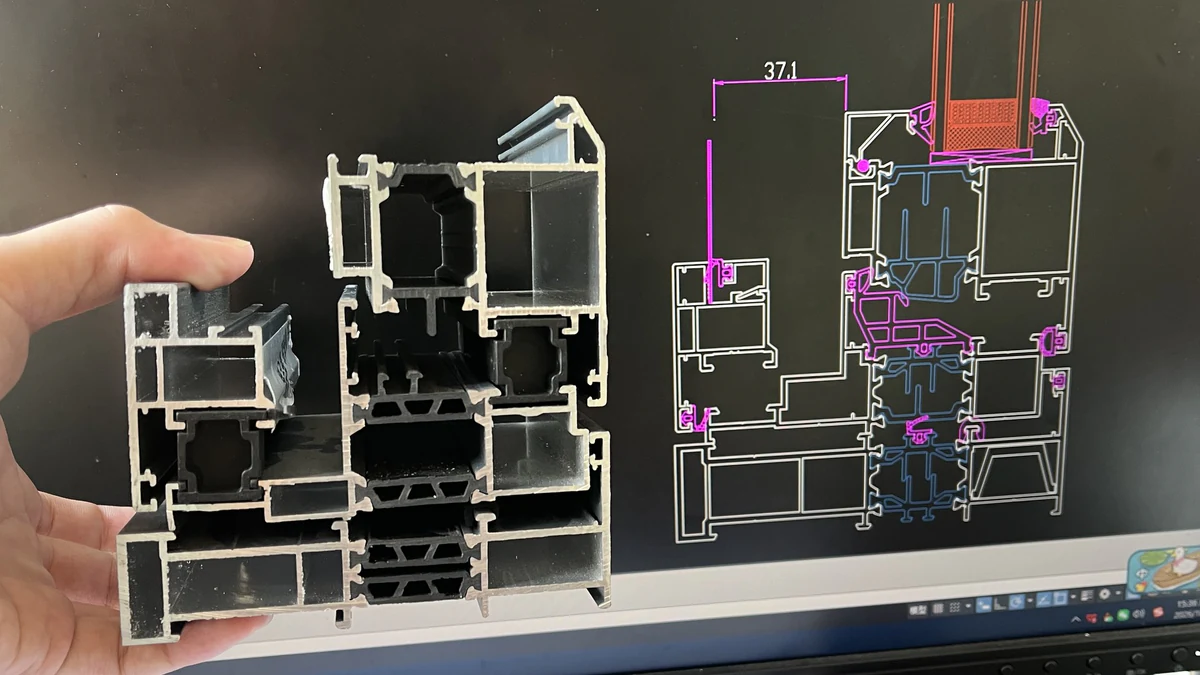
पूरी बंद कैविटी को सामान्य ठोस या खुले आकार से अलग डाई व्यवस्था चाहिए। कार्यात्मक आवश्यकताएँ अनुमति दें तो गैर-महत्वपूर्ण कैविटी खोलने से टूलिंग सरल और अनावश्यक धातु कम हो सकती है। पर अर्ध-खोखला डिज़ाइन अपने-आप सस्ता नहीं; कमज़ोर संकरी ओपनिंग डाई कठिन बना सकती है। दोनों विकल्प टूलिंग टीम से जाँचें।
6. दिखाई देने वाली A-सतहें चिह्नित करें
इंस्टॉलेशन के बाद दिखने वाली सभी सतहें पहचानें, वे भी जो दरवाज़ा खोलने पर दिखती हैं। डाई लेआउट, प्रवाह और पोर्थोल वेल्ड-लाइन की स्थिति इन्हें ध्यान में रखकर जाँचें। पाउडर कोटिंग या एनोडाइजिंग हर एक्सट्रूज़न निशान नहीं छिपाती, इसलिए रूप-रंग के मानदंड सैंपल अनुमोदन का हिस्सा हों।
7. आगे की फैब्रिकेशन को आसान बनाने वाली विशेषताएँ डिज़ाइन करें
सहमत लोकेटिंग ग्रूव—जहाँ उपयुक्त हो, छोटा 0.5 mm V-आकार—बाद की ड्रिलिंग की स्थिति तय करने में मदद कर सकता है। स्क्रू पोर्ट, रेफरेंस सतह और क्लैंपिंग की सुलभ जगहें भी मशीनिंग घटा सकती हैं। ये सही फिक्स्चर और जाँच का विकल्प नहीं। सुनिश्चित करें कि ऐसी सुविधा सेक्शन कमज़ोर न करे या दिखाई देने वाली सतह को न बिगाड़े।
8. सीधापन और ट्विस्ट को असेंबली आवश्यकता मानें
असंतुलित सेक्शन असमान कूलिंग, धनुषाकार झुकाव और ट्विस्ट के प्रति संवेदनशील हो सकता है। क्रॉस-सेक्शन के साथ अंतिम लंबाई, क्वेंचिंग, स्ट्रेचिंग और आगे के सपोर्ट देखें। तय माप-लंबाई पर आवश्यक सीधापन, ट्विस्ट सीमा और जाँच विधि लिखें। लंबी औद्योगिक रेल की कार्यात्मक समीक्षा छोटी सजावटी ट्रिम से अलग होती है।
उपयोगी डिज़ाइन बदलावों के उदाहरण
| डिज़ाइन समस्या | संभावित बदलाव | क्या सत्यापित करें |
|---|---|---|
| ज़रूरत से बड़ा ठोस बॉस वजन बढ़ाता है। | भार-पथ से दूर वाले हिस्सों को खोखला बनाएँ या उनकी अतिरिक्त सामग्री हटाकर वजन घटाएँ। | फास्टनर सपोर्ट, मज़बूती और प्राप्त किया जा सकने वाला सेक्शन वजन। |
| 2 mm की ओपनिंग सेक्शन में 12 mm गहरी है। | स्लॉट चौड़ा करें या उसकी गहराई कम करें, या मेल खाने वाला इंटरफेस बदलें। | डाई सपोर्ट, पुर्ज़े की पकड़ और तैयार क्लीयरेंस। |
| कोटेड सतह पर तीखे ट्रांज़िशन हैं। | जहाँ अनुमति हो उपयुक्त रेडियस जोड़ें। | रूप-रंग, कवरेज और मेल खाते पुर्ज़ों की अनुकूलता। |
| लंबे सेक्शन में सामग्री असमान बँटी है। | रिब या दीवार ट्रांज़िशन का संतुलन बदलें। | संरचनात्मक दृढ़ता, एक्सट्रूज़न स्थिरता और प्रोसेसिंग के बाद झुकाव व ट्विस्ट। |
Guantian के एक उदाहरण में 6.5 mm आधार और 1.8 mm फ्लैंज वाला सेक्शन स्थानीय वजन घटाने वाले ग्रूव तथा R0.8 ट्रांज़िशन के साथ संशोधित हुआ। वजन 3.40 से 2.85 kg/m हुआ—लगभग 16.2% कमी—और नई प्रक्रिया ने उस प्रोजेक्ट की फ्लैटनेस सुधारी। यह खास डिज़ाइन का परिणाम है, हर एक्सट्रूज़न में बचत का वादा नहीं।
अक्सर पूछे जाने वाले प्रश्न
क्या डाई का भुगतान करने से पहले ड्रॉइंग जाँच सकते हैं?
हाँ। शुरुआती DFM चर्चा के लिए सेक्शन, उपयोग, मात्रा, मिश्रधातु, फिनिश और महत्वपूर्ण आवश्यकताएँ भेजें। टूलिंग शुरू होने से पहले सहमत ड्रॉइंग संशोधन और कोटेशन निर्माण का दायरा तय करते हैं।
वर्तमान प्रेस कितने बड़े सेक्शन बना सकती हैं?
800T–1500T लाइनों पर लगभग 200–220 mm घेरने वाले वृत्त के उपयुक्त सेक्शन जाँचे जा सकते हैं, लेकिन मिश्रधातु, बनावट और उत्पादन आवश्यकताएँ निर्णायक हैं। केवल वृत्त का माप व्यवहार्यता नहीं बताता। सिहुई केंद्र 2027 में चालू होने की योजना में है; वह आज की स्थापित क्षमता नहीं है।
क्या 3D-प्रिंटेड अवधारणा को एक्सट्रूज़न में बदला जा सकता है?
अक्सर स्थिर क्रॉस-सेक्शन एक्सट्रूड करके स्थानीय छेद या पॉकेट बाद में बनाए जा सकते हैं। लंबाई में लगातार बदलती बनावट को दूसरी प्रक्रिया चाहिए हो सकती है। मॉडल भेजें और आवश्यक सतहें व कार्य बताएँ।
DFM समीक्षा तय करें
DWG/PDF सेक्शन, उपलब्ध हो तो STEP मॉडल, असेंबली आवश्यकताएँ और अनुमानित वार्षिक मात्रा भेजें। महत्वपूर्ण माप और दिखाई देने वाली सतहें चिह्नित करें। WhatsApp पर संपर्क करें; बिक्री टीम सामान्यतः 24 घंटे में जवाब देती है और इंजीनियरिंग समीक्षा का समय तय करती है।