
Distinguer cotes critiques et cotes générales
Un plan de profilé peut comporter de nombreuses cotes, mais seules certaines déterminent l’ajustement d’un joint, d’une fixation, d’un roulement ou d’un profilé voisin. Identifiez-les clairement. Imposer une tolérance inutilement serrée à chaque détail peut accroître le travail d’outillage, les contrôles et les rebuts sans améliorer l’assemblage final.
Utilisez un système de références cohérent pour les positions de trous et les formes usinées. Précisez comment mesurer un profilé ouvert et si son maintien est autorisé pendant le contrôle. Les parois minces et les branches non soutenues peuvent bouger sous la pression de mesure : la méthode doit refléter les conditions d’utilisation du composant.
Préciser l’état auquel s’appliquent les cotes
Indiquez, selon le cas, « cotes applicables après thermolaquage » ou « cotes applicables avant anodisation ». Sans cette précision, un profilé peut être conforme à l’état brut puis ne plus accepter le composant associé après finition. Repérez aussi les zones masquées, les contacts électriques et les surfaces à usiner ultérieurement.
À titre de calcul illustratif, un revêtement poudre de 70 micromètres sur chacune des deux parois opposées d’une rainure réduirait son ouverture d’environ 0,14 mm si les deux parois recevaient cette épaisseur. L’accumulation réelle varie avec la géométrie et la répartition du revêtement. Ce calcul explique pourquoi le jeu doit être étudié ; il ne remplace pas un échantillon fini et ne définit pas une correction standard de filière.
Traiter chaque procédé de finition séparément
Le thermolaquage ajoute une couche en surface. Les rainures en retrait, angles et arêtes exposées ne reçoivent pas nécessairement la même épaisseur : une épaisseur nominale ne permet donc pas de prévoir toutes les cotes finales. Le transfert de décor bois exige aussi de tenir compte du revêtement sous-jacent lors de l’étude des jeux d’assemblage.
L’anodisation crée une couche d’oxyde en partie dans la surface initiale et en partie au-dessus. La variation dimensionnelle nette dépend aussi du prétraitement et du procédé. Il est donc inexact de considérer toute l’épaisseur anodique comme une croissance vers l’extérieur, ou de supposer qu’une couche mince n’influence jamais un ajustement précis. Étudiez les ajustements serrés avec le partenaire chargé de la finition.
Étudier ensemble géométrie et usinage
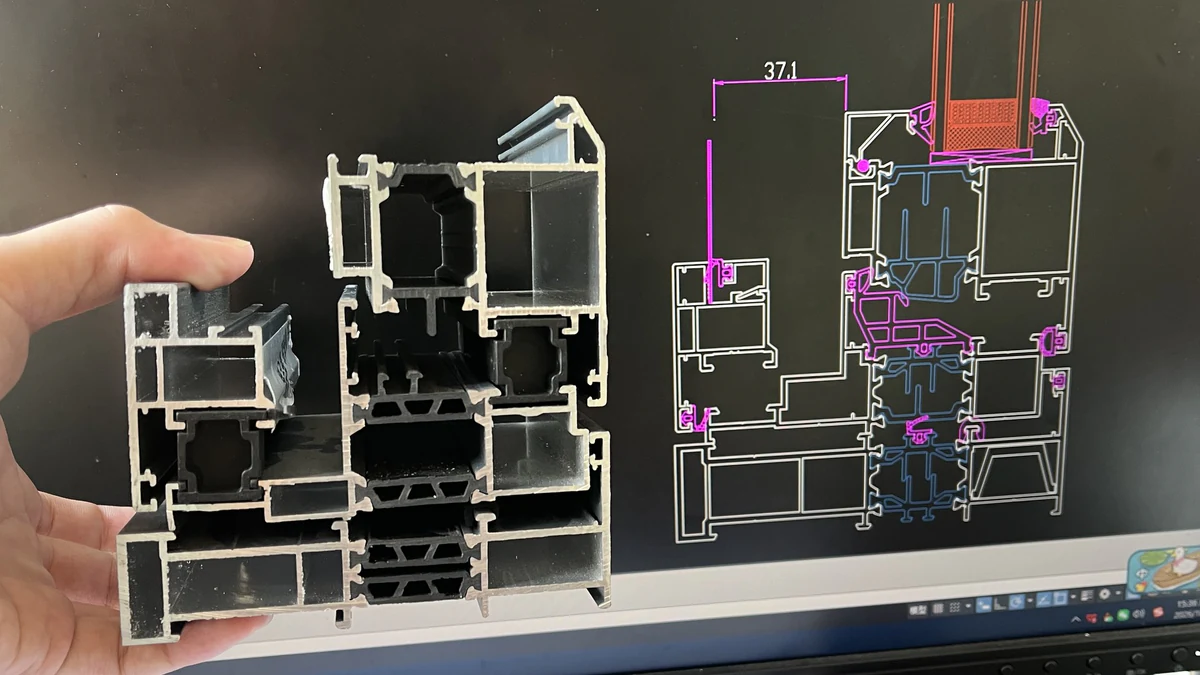
Des rainures profondes, de longues branches non soutenues et des épaisseurs inégales peuvent accroître la sensibilité aux déformations pendant l’extrusion et la manutention. Les modifications possibles comprennent des rayons locaux, des parois mieux équilibrées ou une autre configuration de section. Le choix doit préserver la fonction attendue par le client, pas seulement faciliter la réalisation de la filière.
Certaines formes sont plus facilement obtenues par usinage après l’extrusion. Guantian réalise en interne le sciage à longueur et le poinçonnage standard ; des partenaires spécialisés assurent le perçage, le taraudage et les opérations CNC complexes. Les surépaisseurs et les tolérances finales sont étudiées selon la forme, la longueur, le montage et l’équipement réels. N’appliquez pas une surépaisseur d’usinage uniforme à toutes les surfaces.
| Élément du plan | Informations à préciser |
|---|---|
| Rainure ou cavité d’assemblage | Dimensions du composant, jeu requis et état de finition |
| Face visible | Référence d’aspect et restrictions concernant les marques ou points de contact |
| Trou ou face usinée | Référence, exigence de position ou de planéité et méthode de contrôle |
| Géométrie d’un profilé long | Longueur de référence et limites de rectitude ou de vrillage |
| Paire de profilés emboîtés | Les deux plans et un contrôle fonctionnel d’ajustement convenu |
Confirmer les compensations par les échantillons
Dans le projet de fenêtres documenté par Guantian, une réserve supplémentaire de 0,15 mm de chaque côté de certaines rainures de quincaillerie et de joints compensait le thermolaquage spécifié. Les ingénieurs avaient examiné les composants réels avant l’outillage. Cette valeur était propre à la section, à la finition et à l’assemblage concernés ; la reprendre telle quelle ailleurs pourrait créer un jeu excessif.
Pour un nouveau projet, comparez le plan validé aux mesures des échantillons bruts et finis. Consignez la référence du composant associé et confirmez l’essai fonctionnel. Si deux profilés s’emboîtent, évaluez-les ensemble dans les conditions convenues. Un échantillon témoin aide à communiquer l’ajustement acceptable lors des productions suivantes, mais le plan et les critères mesurables doivent rester explicites.
Questions fréquentes
Quelle est votre tolérance d’extrusion standard ?
Nous examinons les tolérances générales et critiques selon la section, l’alliage et les exigences du plan. Envoyez celui-ci pour confirmer les limites de production et de contrôle applicables.
Toutes les cotes serrées peuvent-elles être obtenues directement par extrusion ?
Non. Certaines dimensions ou surfaces nécessitent un usinage après extrusion. L’étude technique définit une gamme réalisable avant la finalisation du devis.
Pourquoi l’ajustement peut-il varier entre les extrémités d’un profilé long ?
Les variations de section, les déformations locales, les défauts de rectitude, l’état de la filière et la finition peuvent influencer l’ajustement. Le plan de contrôle doit couvrir des positions pertinentes sur la longueur, et pas seulement une coupe isolée.
Devons-nous envoyer les composants associés ?
Oui, lorsque c’est possible. Les plans restent essentiels, mais les pièces réelles permettent de préciser le maintien des joints, le coulissement et d’autres exigences lors de l’évaluation des échantillons.
Demander une étude du plan et des ajustements
Envoyez sur WhatsApp le plan du profilé, les détails des pièces associées, la finition et l’état de livraison requis. Repérez les cotes influençant directement l’assemblage pour étudier ensemble l’outillage, la finition et les éventuels usinages partenaires.