
Comparer les trois options principales
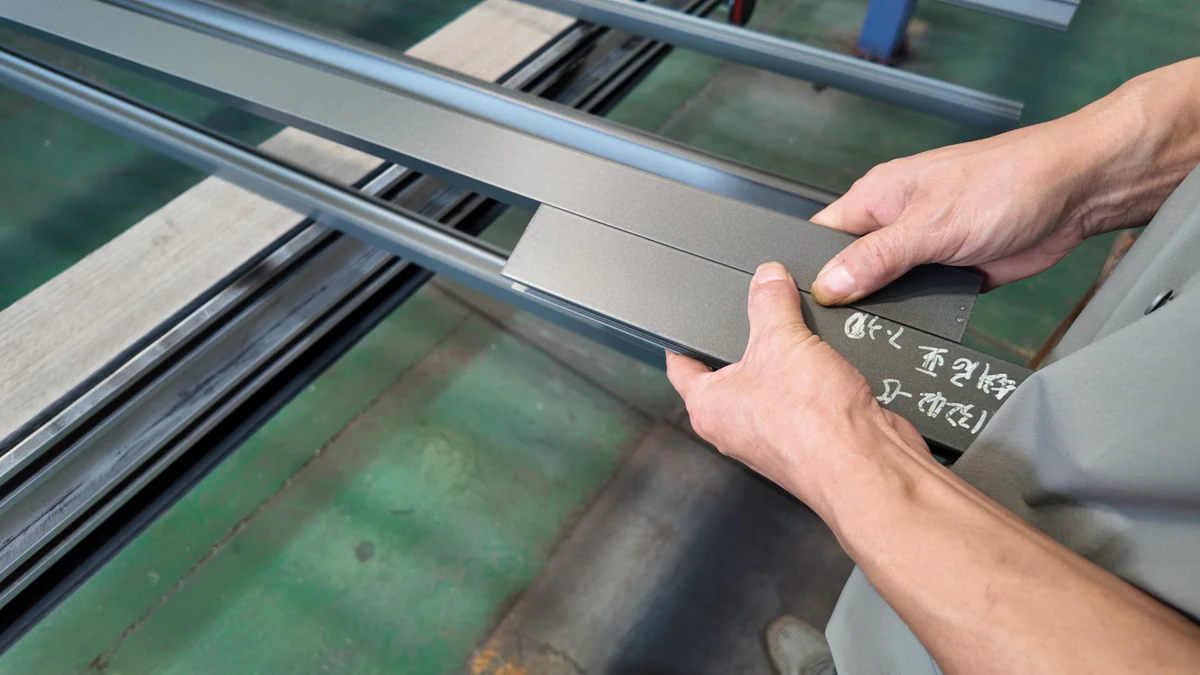
Une patte cachée de machine, un cadre de fenêtre visible et une pièce coulissante peuvent demander des finitions différentes avec le même alliage. Comparez la pièce complète et son exposition plutôt qu’un nuancier seul.
| Critère | Brut d’extrusion | Anodisation | Thermolaquage |
|---|---|---|---|
| Surface | Aluminium extrudé avec sa couche d’oxyde naturelle | Couche d’oxyde obtenue par conversion électrochimique | Film de poudre polymère appliqué et réticulé à chaud |
| Aspect | Métal brut ; traces d’extrusion visibles | Aspect métallique avec teintes et préparations sélectionnées | Large choix de couleurs, brillances et textures |
| Assemblage | Pas de surépaisseur de finition ; tolérances d’extrusion toujours applicables | Modifie les cotes précises ; convenir des effets du prétraitement et de croissance d’oxyde | Ajoute de la matière et réduit les jeux dans les rainures |
| Usages courants | Pièces cachées ou destinées à un autre traitement | Profilés décoratifs et industriels à aspect métallique | Pièces architecturales ou industrielles à couleur opaque |
| Facteurs de coût | Évite généralement une opération de finition séparée | Film, prétraitement, couleur et quantité | Système poudre, changements de couleur, géométrie, masquage et quantité |
| Parcours Guantian | Extrusion interne | Partenaires spécialisés | Deux lignes internes de thermolaquage |
Quand conserver le brut d’extrusion
Le brut peut convenir à des composants cachés en équipement sec, à des sous-cadres à souder ou à des pièces destinées à un traitement ultérieur. Il évite une étape décorative, mais lignes de filière, marques de manutention et variations du métal restent visibles.
L’aluminium ne produit pas de rouille rouge comme le fer, mais une surface brute peut se tacher ou se corroder dans des conditions défavorables. Évaluez humidité, sel, polluants, drainage et contacts avec d’autres matériaux. Pour une architecture visible, envisagez une finition protectrice spécifiée et un entretien convenu.
Quand envisager l’anodisation
Elle conserve le caractère métallique et peut convenir à certains cadres à rainures en T, boîtiers électroniques, moulures et composants industriels. Le film et le colmatage influencent les performances. Une anodisation décorative ne remplace pas un procédé d’anodisation dure spécifiquement défini pour une forte usure.
L’oxyde ne masque pas les traces profondes d’usinage ou les lignes de soudure d’extrusion. Alliage, état, filière et prétraitement influencent le résultat. Les dimensions changent : une partie de l’oxyde croît dans la surface initiale et une autre vers l’extérieur, tandis que le prétraitement peut enlever du métal. Examinez alésages, coulissements, filetages et contacts électriques avec le prestataire de traitement de surface.
Quand préférer le thermolaquage
La poudre offre de nombreuses couleurs basées sur RAL, textures et brillances pour fenêtres, portes, brise-soleil, façades et pièces industrielles. Le système et le prétraitement doivent convenir à l’exposition. Une finition mate ou texturée peut atténuer de petites marques, sans remplacer une surface d’extrusion acceptable.
Le projet de fenêtres documenté utilisait une couche thermolaquée de 60–80 μm. Film et critères sont confirmés par commande. Revoyez rainures étroites, masquages et composants avant validation de la filière. Les objectifs publiés d’adhérence par quadrillage sont le grade 0–1, selon procédure et acceptation convenues.
Inclure l’aspect bois et l’électrophorèse
Le transfert bois associe une base thermolaquée à un motif sélectionné. Il peut convenir aux fenêtres, portes, meubles et grilles décoratives. Approuvez un échantillon représentatif : couleur de base, brillant et angles influencent le motif. Confirmez l’aptitude du système à l’exposition prévue.
L’électrophorèse constitue une autre option pour certaines finitions métalliques décoratives, notamment champagne ou bronze. Guantian la confie à des spécialistes. Confirmez aspect disponible, préparation, spécification, quantité minimale et délai avant commande.
Inscrire la finition dans le cahier des charges
Précisez faces visibles, service, couleur, texture, film, cotes finales critiques et contrôles. Un échantillon physique signé est plus fiable qu’un code couleur seul. Convenez de la variation admissible et des essais avant la série.
Les longueurs publiées atteignent 6 500 mm pour poudre et transfert bois, et 6 000 mm pour anodisation et électrophorèse partenaires. La faisabilité réelle dépend de la section et de l’accrochage.
Questions fréquentes
L’effet dimensionnel de l’anodisation est-il négligeable ?
Non. Il diffère d’une peinture déposée, mais les caractéristiques précises demandent une compensation selon le prétraitement, l’alliage et les conditions d’anodisation.
Quelle finition masque le mieux les traces d’extrusion ?
Une poudre opaque texturée peut rendre les petites marques moins visibles. L’anodisation claire révèle davantage le métal. Validez l’aspect sur une section finie sans présumer que le traitement cachera les défauts.
La finition détermine-t-elle la performance d’un dissipateur ?
Non. Le résultat thermique dépend de toute la conception et des conditions de fonctionnement. Examinez contacts et finition avec le concepteur de l’équipement.
Indiquez l’environnement, l’aspect souhaité et les assemblages critiques. Notre équipe peut comparer les finitions et organiser des échantillons représentatifs.