
সাধারণ মাত্রা থেকে গুরুত্বপূর্ণ মাত্রা আলাদা করুন
প্রোফাইল ড্রয়িংয়ে অনেক মাত্রা থাকতে পারে, কিন্তু কয়েকটি মাত্র গ্যাসকেট, ফাস্টনার, বেয়ারিং বা পাশের প্রোফাইলের ফিট নির্ধারণ করে। এসব মাত্রা স্পষ্টভাবে চিহ্নিত করুন। সব বৈশিষ্ট্যে অপ্রয়োজনীয় কঠোর টলারেন্স দিলে প্রস্তুত অ্যাসেম্বলি উন্নত না করেও টুলিংয়ের কাজ, পরিদর্শন ও বাতিলের পরিমাণ বাড়তে পারে।
হোলের অবস্থান ও মেশিন করা বৈশিষ্ট্যে একই ডেটাম ব্যবস্থা ব্যবহার করুন। খোলা চ্যানেল কীভাবে মাপতে হবে এবং পরীক্ষার সময় প্রোফাইল ধরে রাখা যাবে কি না জানান। মাপার চাপে পাতলা দেয়াল ও সমর্থনহীন অংশ সরে যেতে পারে, তাই পরিদর্শন পদ্ধতি যন্ত্রাংশ ব্যবহারের বাস্তব অবস্থা প্রতিফলিত করা উচিত।
কোন অবস্থায় মাত্রা প্রযোজ্য তা জানান
প্রযোজ্য ক্ষেত্রে লিখুন, “মাত্রা পাউডার কোটিংয়ের পরে প্রযোজ্য” বা “মাত্রা অ্যানোডাইজিংয়ের আগে প্রযোজ্য”। এই পার্থক্য না থাকলে অসমাপ্ত অবস্থায় এক্সট্রুশন পরীক্ষায় পাশ করেও ফিনিশিংয়ের পরে মিলযুক্ত যন্ত্রাংশ গ্রহণ করতে ব্যর্থ হতে পারে। মাস্কিং করা অংশ, বৈদ্যুতিক সংযোগের স্থান এবং পরে মেশিনিং করা পৃষ্ঠও চিহ্নিত করুন।
একটি উদাহরণে স্লটের বিপরীত 2টি দেয়ালে প্রতিটিতে 70 মাইক্রোমিটার পাউডার কোটিং হলে মুখের খোলা প্রস্থ প্রায় 0.14 mm কমবে, যদি উভয় দেয়ালে ওই পুরুত্ব হয়। প্রকৃত জমা জ্যামিতি ও কোটিংয়ের বণ্টন অনুযায়ী বদলায়। এই হিসাব ক্লিয়ারেন্স পর্যালোচনার কারণ বোঝায়; এটি প্রস্তুত নমুনার বিকল্প নয় বা স্ট্যান্ডার্ড ডাই সংশোধন নির্ধারণ করে না।
প্রতিটি ফিনিশিং প্রক্রিয়া আলাদাভাবে বিবেচনা করুন
পাউডার কোটিং পৃষ্ঠে একটি স্তর যোগ করে। ভেতরের চ্যানেল, কোণ ও উন্মুক্ত কিনারায় সমান জমা নাও হতে পারে, তাই শুধু নামমাত্র ফিল্মের পুরুত্ব দিয়ে সব চূড়ান্ত মাত্রা বলা যায় না। উড-গ্রেইন ট্রান্সফারেও অ্যাসেম্বলি ক্লিয়ারেন্স যাচাইয়ের সময় নিচের কোটিং ব্যবস্থা বিবেচনা করতে হবে।
অ্যানোডাইজিংয়ে অক্সাইড স্তরের কিছু অংশ মূল পৃষ্ঠের মধ্যে এবং কিছু অংশ তার ওপরে তৈরি হয়। নিট মাত্রাগত পরিবর্তন প্রিট্রিটমেন্ট ও ব্যবহৃত প্রক্রিয়ার ওপরও নির্ভর করে। তাই পুরো অ্যানোডিক ফিল্মের পুরুত্বকে সব পৃষ্ঠে বাইরের দিকে বৃদ্ধি হিসেবে ধরা ঠিক নয়; পাতলা অ্যানোডাইজড স্তর কখনও নিখুঁত ফিট বদলায় না—এমন ধারণাও ভুল। ঘনিষ্ঠ ফিটের বৈশিষ্ট্য ফিনিশিং সহযোগীর সঙ্গে পর্যালোচনা করুন।
জ্যামিতি ও মেশিনিংয়ের চাহিদা একসঙ্গে সমাধান করুন
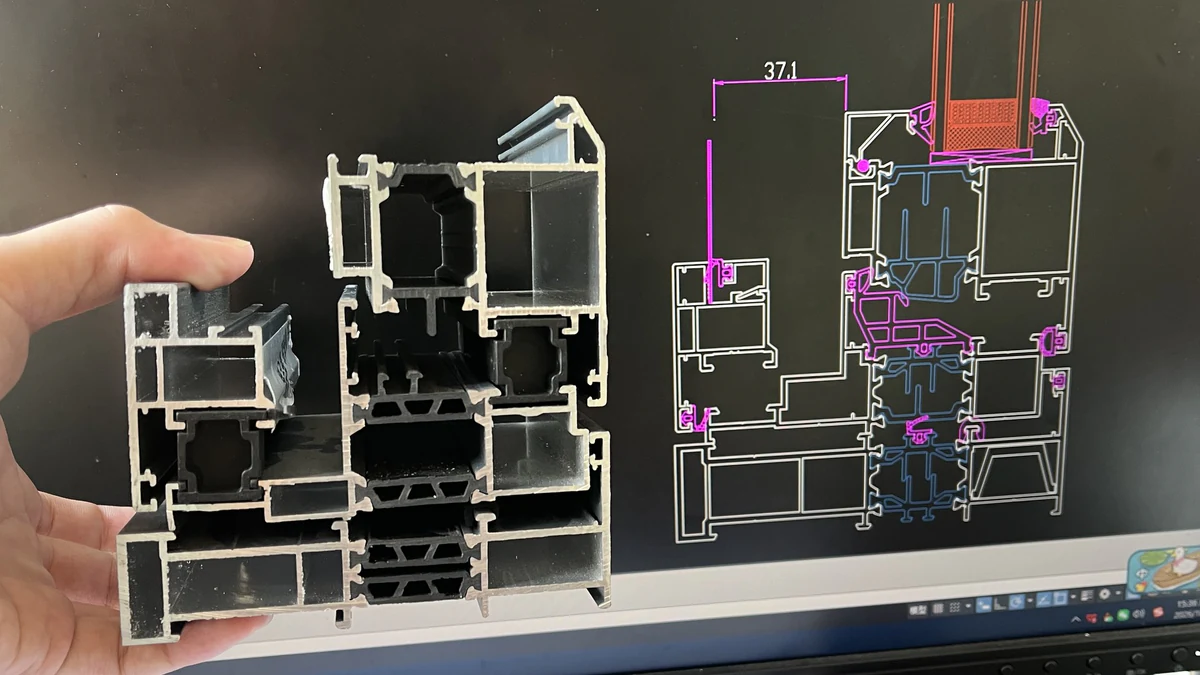
গভীর স্লট, লম্বা সমর্থনহীন বাহু এবং অসম দেয়ালের পুরুত্ব এক্সট্রুশন ও পরবর্তী হ্যান্ডলিংয়ে সেকশনকে বিকৃতির প্রতি বেশি সংবেদনশীল করতে পারে। প্রকৌশল পরিবর্তনে স্থানীয় ব্যাসার্ধ, বেশি ভারসাম্যপূর্ণ দেয়াল বা অন্য সেকশন বিন্যাস থাকতে পারে। নির্বাচিত সমাধানে গ্রাহকের কার্যগত চাহিদা বজায় থাকতে হবে; শুধু ডাই তৈরি সহজ করাই লক্ষ্য নয়।
কিছু বৈশিষ্ট্য এক্সট্রুশনের পরে মেশিনিং করে চূড়ান্ত করা বেশি ব্যবহারিক। Guantian নিজস্ব কারখানায় নির্দিষ্ট দৈর্ঘ্যে করাত কাটিং ও স্ট্যান্ডার্ড পাঞ্চিং করে; বিশেষজ্ঞ সহযোগীরা ড্রিলিং, ট্যাপিং ও জটিল CNC কাজ করেন। প্রকৃত বৈশিষ্ট্য, অংশের দৈর্ঘ্য, ফিক্সচার ও যন্ত্রপাতি অনুযায়ী মেশিনিং অ্যালাওয়েন্স এবং চূড়ান্ত টলারেন্স পর্যালোচনা হয়। সব পৃষ্ঠে একই মেশিনিং অ্যালাওয়েন্স প্রয়োগ করবেন না।
| ড্রয়িংয়ের বিষয় | যে তথ্য যোগ করবেন |
|---|---|
| মিলযুক্ত চ্যানেল বা ক্যাভিটি | যন্ত্রাংশের মাত্রা, প্রয়োজনীয় ক্লিয়ারেন্স ও প্রস্তুত অবস্থা |
| দৃশ্যমান পৃষ্ঠ | বাহ্যিক রূপের রেফারেন্স এবং দাগ বা সংস্পর্শের স্থানের সীমাবদ্ধতা |
| মেশিন করা হোল বা পৃষ্ঠ | ডেটাম, অবস্থান বা সমতলতার চাহিদা ও পরীক্ষার পদ্ধতি |
| লম্বা প্রোফাইলের জ্যামিতি | রেফারেন্স দৈর্ঘ্য এবং সোজা থাকার নির্ভুলতা বা মোচড়ের সীমা |
| পরস্পর যুক্ত প্রোফাইলের জোড়া | উভয় ড্রয়িং এবং সম্মত কার্যকরী ফিট পরীক্ষা |
নমুনার প্রমাণ দিয়ে অতিরিক্ত মাপ নিশ্চিত করুন
Guantian-এর নথিভুক্ত জানালার প্রকল্পে নির্দিষ্ট পাউডার কোটিংয়ের জায়গা রাখতে নির্বাচিত হার্ডওয়্যার ও গ্যাসকেট চ্যানেলের প্রতিটি পাশে অতিরিক্ত 0.15 mm দেওয়া হয়েছিল। টুলিংয়ের আগে প্রকৌশলীরা আসল যন্ত্রাংশ পর্যালোচনা করেছিলেন। ওই অ্যালাওয়েন্স নির্দিষ্ট ক্রস-সেকশন, ফিনিশ ও অ্যাসেম্বলির জন্য ছিল; অন্য প্রোফাইলে অপরিবর্তিতভাবে দিলে অতিরিক্ত ফাঁক হতে পারে।
নতুন প্রকল্পে অনুমোদিত ড্রয়িংয়ের সঙ্গে ফিনিশিংয়ের আগে ও পরের নমুনার পরিমাপ তুলনা করুন। মিলযুক্ত যন্ত্রাংশের রেফারেন্স নথিবদ্ধ করে কার্যগত পরীক্ষা নিশ্চিত করুন। 2টি প্রোফাইল পরস্পর আটকালে সম্মত অ্যাসেম্বলি অবস্থায় একসঙ্গে মূল্যায়ন করুন। সংরক্ষিত নমুনা পরবর্তী উৎপাদনে গ্রহণযোগ্য ফিট বোঝাতে সাহায্য করে, তবে ড্রয়িং ও পরিমাপযোগ্য গ্রহণযোগ্যতার মানদণ্ড স্পষ্ট থাকতে হবে।
সাধারণ প্রশ্ন
আপনাদের স্ট্যান্ডার্ড এক্সট্রুশন টলারেন্স কত?
সেকশন, অ্যালয় ও প্রযোজ্য ড্রয়িংয়ের চাহিদা অনুযায়ী আমরা সাধারণ এবং গুরুত্বপূর্ণ টলারেন্স পর্যালোচনা করি। সংশ্লিষ্ট উৎপাদন ও পরিদর্শন সীমা নিশ্চিত করতে ড্রয়িং পাঠান।
সব কঠোর টলারেন্স কি সরাসরি এক্সট্রুশনে অর্জন করা যায়?
না। কিছু মাত্রা বা পৃষ্ঠের জন্য এক্সট্রুশনের পরে মেশিনিং দরকার। কোটেশন চূড়ান্ত করার আগে প্রকৌশল পর্যালোচনায় ব্যবহারিক পদ্ধতি নির্ধারিত হয়।
লম্বা প্রোফাইলের দুই প্রান্তের ফিট আলাদা হতে পারে কেন?
সেকশনের তারতম্য, স্থানীয় বিকৃতি, সোজা থাকার নির্ভুলতা, ডাইয়ের অবস্থা ও ফিনিশিং ফিট প্রভাবিত করতে পারে। শুধু একটি কাটা সেকশন নয়, দৈর্ঘ্য বরাবর সংশ্লিষ্ট স্থানগুলো পরিদর্শন পরিকল্পনায় থাকা উচিত।
মিলযুক্ত যন্ত্রাংশ কি পাঠানো উচিত?
সম্ভব হলে হ্যাঁ। ড্রয়িং গুরুত্বপূর্ণ, তবে আসল যন্ত্রাংশ নমুনা মূল্যায়নে গ্যাসকেট ধরে রাখা, স্লাইডিং চলাচল এবং অন্যান্য অ্যাসেম্বলির চাহিদা স্পষ্ট করে।
ড্রয়িং ও ফিট পর্যালোচনার অনুরোধ করুন
এক্সট্রুশন ড্রয়িং, মিলযুক্ত অংশের বিবরণ, ফিনিশ ও প্রয়োজনীয় ডেলিভারি অবস্থা WhatsApp-এ পাঠান। সরাসরি অ্যাসেম্বলি প্রভাবিত করে এমন মাত্রা চিহ্নিত করুন, যাতে টুলিং, ফিনিশিং এবং সহযোগীর মেশিনিং একসঙ্গে পর্যালোচনা করতে পারি।