
महत्वपूर्ण और सामान्य माप अलग करें
प्रोफाइल ड्रॉइंग में कई माप हो सकते हैं, लेकिन कुछ ही गैस्केट, फास्टनर, बेयरिंग या दूसरे प्रोफाइल का फिट तय करते हैं। उन्हें स्पष्ट चिह्नित करें। हर हिस्से पर अनावश्यक कड़ी टॉलरेंस से टूलिंग, जाँच और रिजेक्शन बढ़ सकते हैं, बिना असेंबली सुधारे।
छेद और मशीन किए हिस्सों के लिए एकसमान डेटम प्रणाली रखें। खुले चैनल की माप विधि और जाँच में प्रोफाइल बाँधा जा सकता है या नहीं, बताएँ। पतली दीवार और बिना सपोर्ट की बाँहें माप दबाव से हिल सकती हैं, इसलिए जाँच वास्तविक उपयोग अवस्था दर्शाए।
बताएँ माप किस अवस्था में लागू हैं
जहाँ उचित हो लिखें “माप पाउडर कोटिंग के बाद लागू हैं” या “माप एनोडाइजिंग से पहले लागू हैं”। इसके बिना कच्ची जाँच में पास प्रोफाइल फिनिश के बाद पुर्ज़ा स्वीकार नहीं कर सकता। मास्क किए क्षेत्र, विद्युत संपर्क और बाद में मशीन की जाने वाली सतहें भी बताएँ।
उदाहरणतः स्लॉट की दोनों आमने-सामने दीवारों पर 70 माइक्रोमीटर पाउडर हो तो ओपनिंग लगभग 0.14 mm घटेगी, यदि दोनों पर वही मोटाई मिले। वास्तविक जमाव बनावट और वितरण के अनुसार बदलता है। यह गणना क्लीयरेंस की समीक्षा की ज़रूरत समझाती है; यह न तो तैयार सैंपल का विकल्प है और न ही डाई-सुधार का कोई मानक मान तय करती है।
हर फिनिशिंग प्रक्रिया अलग देखें
पाउडर कोटिंग सतह पर एक परत जोड़ती है। धँसे चैनल, कोनों और खुले किनारों पर परत का जमाव समान नहीं हो सकता, इसलिए केवल नाममात्र फिल्म मोटाई से हर तैयार माप का अनुमान नहीं लगाया जा सकता। वुड-ग्रेन ट्रांसफर में भी असेंबली क्लीयरेंस की समीक्षा करते समय नीचे की कोटिंग प्रणाली को ध्यान में रखना जरूरी है।
एनोडाइजिंग ऑक्साइड परत का कुछ हिस्सा मूल सतह के भीतर और कुछ ऊपर बनाती है। शुद्ध आयामी बदलाव प्रीट्रीटमेंट और इस्तेमाल प्रक्रिया पर भी निर्भर है। इसलिए पूरी एनोडिक फिल्म मोटाई को हर सतह पर बाहर की ओर वृद्धि मानना गलत है; यह मानना भी सही नहीं कि पतली एनोडाइज्ड परत कभी सटीक फिट प्रभावित नहीं करती। सटीक फिट वाली विशेषताओं की समीक्षा फिनिशिंग पार्टनर के साथ करें।
बनावट और मशीनिंग आवश्यकताएँ साथ हल करें
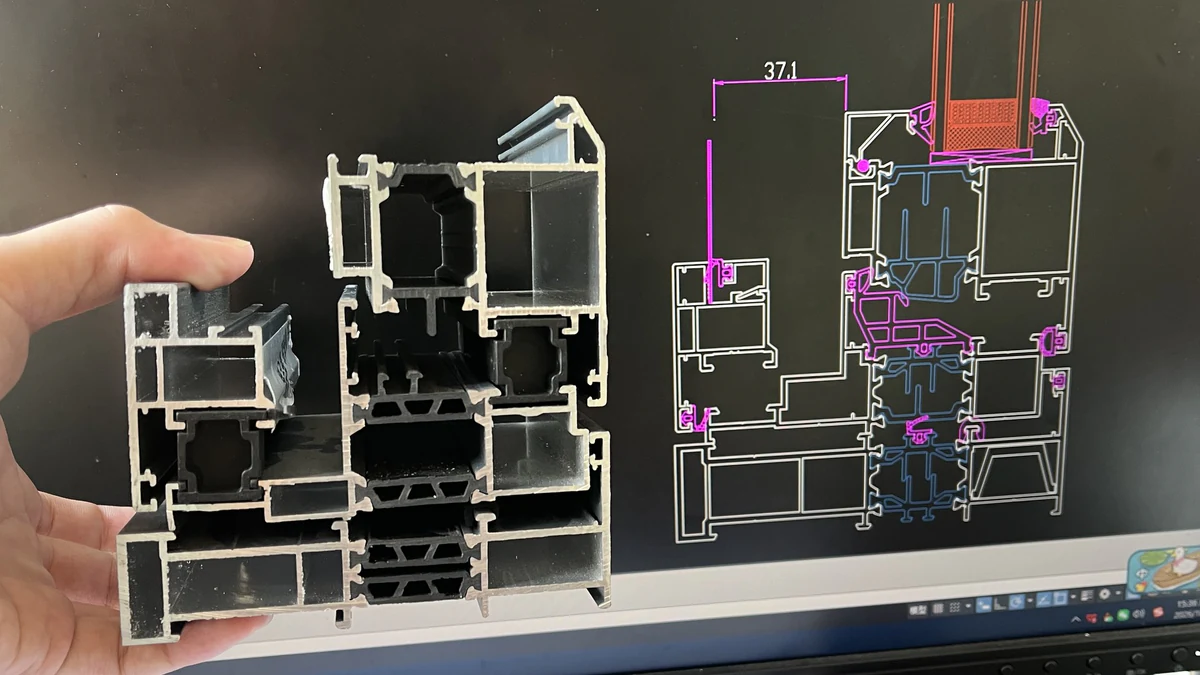
गहरे स्लॉट, लंबे बिना सहारे वाले बाहरी हिस्से और असमान दीवार मोटाई, एक्सट्रूज़न तथा बाद की हैंडलिंग के दौरान सेक्शन को विकृति के प्रति अधिक संवेदनशील बना सकते हैं। इंजीनियरिंग बदलाव में कुछ स्थानों पर त्रिज्या देना, दीवारों का बेहतर संतुलन या सेक्शन की दूसरी व्यवस्था शामिल हो सकती है। चुना बदलाव ग्राहक की कार्यात्मक आवश्यकताएँ बनाए रखे; उद्देश्य केवल डाई का निर्माण आसान करना न हो।
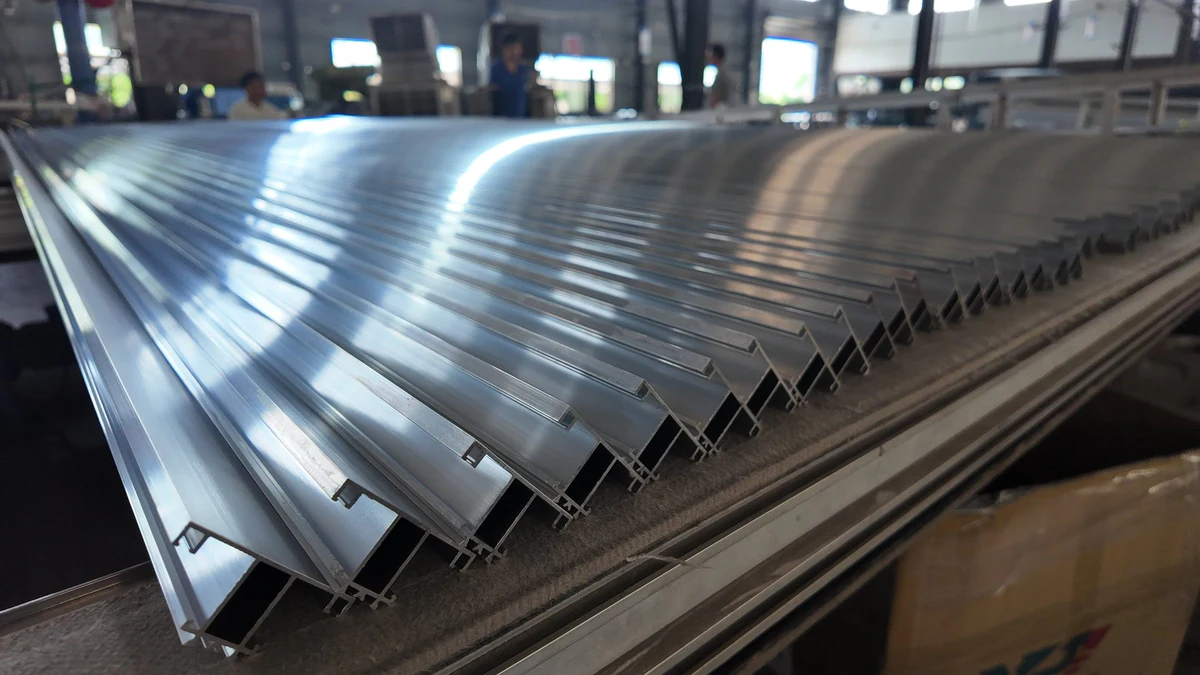
कुछ विशेषताओं को एक्सट्रूज़न के बाद मशीनिंग से अंतिम रूप देना अधिक व्यावहारिक होता है। Guantian मापानुसार आरी कटिंग और मानक पंचिंग अपनी सुविधा में करता है, जबकि विशेषज्ञ पार्टनर ड्रिलिंग, टैपिंग तथा अधिक जटिल CNC प्रक्रियाएँ संभालते हैं। मशीनिंग अलाउंस और अंतिम सहनशीलता वास्तविक विशेषता, पुर्जे की लंबाई, फिक्स्चर तथा उपकरण के अनुसार जाँची जाती हैं। हर सतह पर एक समान मशीनिंग अलाउंस लागू न करें।
| ड्रॉइंग का हिस्सा | कौन-सी जानकारी दें |
|---|---|
| मेल खाने वाला चैनल या कैविटी | पुर्ज़े के माप, आवश्यक क्लीयरेंस और फिनिश्ड अवस्था |
| दिखाई देने वाली सतह | रूप-रंग संदर्भ और निशानों/संपर्क बिंदुओं पर प्रतिबंध |
| मशीनिंग किया गया छेद या सतह | डेटम, स्थिति/फ्लैटनेस और जाँच विधि |
| लंबे प्रोफाइल की बनावट | रेफरेंस लंबाई और सीधेपन/ट्विस्ट की सीमा |
| परस्पर फिट होने वाले दो प्रोफाइल | दोनों ड्रॉइंग और सहमत कार्यात्मक फिट जाँच |
सैंपल से अलाउंस की पुष्टि करें
Guantian के दस्तावेज़ित खिड़की प्रोजेक्ट में तय पाउडर कोटिंग के लिए चुनिंदा हार्डवेयर और गैस्केट चैनलों के हर तरफ 0.15 mm जोड़ा गया। इंजीनियरों ने टूलिंग से पहले वास्तविक पुर्ज़े देखे। यह मात्रा उस सेक्शन, फिनिश और असेंबली की थी; दूसरी प्रोफाइल में ज्यों-की-त्यों लगाने से अधिक ढील हो सकती है।
नए प्रोजेक्ट में स्वीकृत ड्रॉइंग की तुलना बिना फिनिश और फिनिश्ड सैंपल से करें। मेल खाते पुर्ज़े का संदर्भ और कार्यात्मक टेस्ट दर्ज करें। दो प्रोफाइल जुड़ते हों तो सहमत असेंबली अवस्था में साथ जाँचें। रखा हुआ सैंपल आगे के उत्पादन में स्वीकार्य फिट समझाता है, लेकिन ड्रॉइंग और मापने योग्य मानदंड स्पष्ट रहें।
अक्सर पूछे जाने वाले प्रश्न
आपकी मानक एक्सट्रूज़न टॉलरेंस क्या है?
हम सेक्शन, मिश्रधातु और लागू ड्रॉइंग के अनुसार सामान्य तथा महत्वपूर्ण टॉलरेंस जाँचते हैं। ड्रॉइंग भेजें ताकि उत्पादन और जाँच सीमाएँ तय हों।
क्या हर सटीक हिस्सा सीधे एक्सट्रूज़न से बन सकता है?
नहीं। कुछ माप या सतहों को बाद में मशीनिंग चाहिए। कोटेशन पूरा होने से पहले समीक्षा व्यावहारिक तरीका पहचानती है।
लंबे प्रोफाइल के दोनों सिरों पर फिट अलग क्यों हो सकता है?
सेक्शन बदलाव, स्थानीय विकृति, सीधापन, डाई अवस्था और फिनिशिंग असर डाल सकते हैं। जाँच केवल एक कटे सेक्शन पर नहीं, लंबाई में संबंधित स्थानों पर होनी चाहिए।
क्या मेल खाते पुर्ज़े भेजने चाहिए?
हाँ, जहाँ संभव हो। ड्रॉइंग महत्वपूर्ण हैं, लेकिन वास्तविक पुर्ज़े गैस्केट पकड़, स्लाइडिंग और अन्य फिट की समीक्षा स्पष्ट कर सकते हैं।
ड्रॉइंग और फिट समीक्षा माँगें
एक्सट्रूज़न ड्रॉइंग, मेल खाते पुर्ज़े, फिनिश और डिलीवरी अवस्था WhatsApp पर भेजें। असेंबली प्रभावित करने वाले माप चिह्नित करें ताकि टूलिंग, फिनिशिंग और साझेदार मशीनिंग साथ जाँच सकें।