
Distinga dimensiones críticas de dimensiones generales
Un plano puede contener muchas dimensiones, pero solo algunas determinan el ajuste de una junta, fijación, rodamiento o perfil contiguo. Identifíquelas expresamente. Exigir tolerancias excesivamente estrictas en todos los detalles puede aumentar el trabajo de matricería, la inspección y los rechazos sin mejorar el montaje.
Utilice referencias coherentes para los orificios y las zonas mecanizadas. Indique cómo medir un canal abierto y si se permite sujetar el perfil durante la inspección. Las paredes delgadas y los brazos sin apoyo pueden moverse bajo la presión de medición; el método debe representar las condiciones de uso del componente.
Indique en qué estado se aplican las dimensiones
Indique, cuando corresponda, «dimensiones después de pintura en polvo» o «dimensiones antes del anodizado». Sin esta precisión, el perfil puede superar la inspección en bruto y no admitir el componente tras el acabado. Identifique también zonas enmascaradas, contactos eléctricos y superficies que se mecanizarán después.
Como cálculo ilustrativo, una capa de pintura de 70 micrómetros en cada pared opuesta de una ranura reduciría la abertura aproximadamente 0,14 mm si ambas reciben ese espesor. La acumulación real varía según geometría y distribución. El ejemplo explica por qué hay que revisar la holgura; no sustituye una muestra terminada ni establece una corrección estándar de matriz.
Considere por separado cada acabado
La pintura en polvo añade una capa superficial. Los canales profundos, las esquinas y los bordes expuestos pueden recibir espesores distintos, por lo que el espesor nominal no predice todas las dimensiones finales. En la transferencia imitación madera también debe considerarse el sistema de pintura de base al revisar las holguras.
El anodizado forma una capa de óxido parcialmente dentro de la superficie original y parcialmente por encima. El cambio dimensional neto depende también del pretratamiento y del proceso. Por ello, no es correcto considerar todo el espesor anódico como crecimiento exterior ni suponer que una capa fina nunca afecta a ajustes precisos. Revise estas zonas con el especialista de acabado.
Resuelva conjuntamente geometría y mecanizado
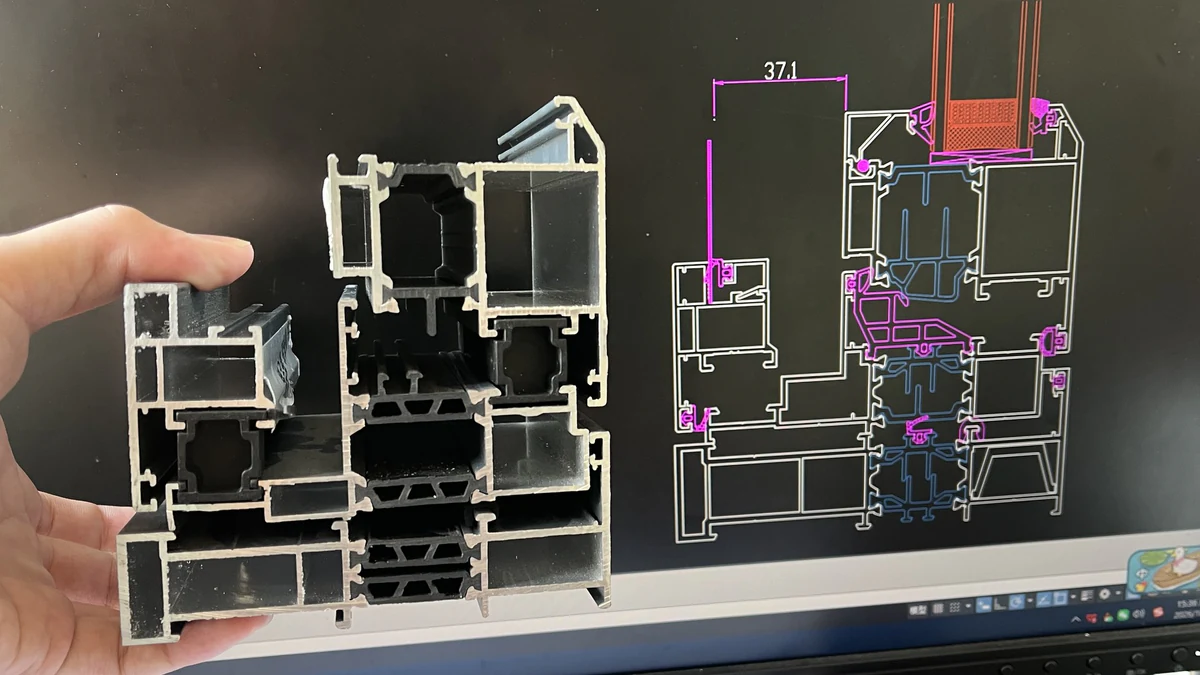
Las ranuras profundas, los brazos largos sin apoyo y los espesores desiguales aumentan la sensibilidad a la deformación durante extrusión y manipulación. Las mejoras pueden incluir radios locales, espesores más equilibrados u otra configuración. La elección debe respetar la función exigida por el cliente, no limitarse a facilitar la fabricación de la matriz.
Algunas geometrías se terminan de forma más práctica mediante mecanizado posterior. Guantian realiza corte a medida y punzonado estándar en planta; colaboradores especializados se encargan del taladrado, roscado y CNC más complejo. Las demasías y tolerancias finales se revisan según la geometría, longitud, sujeción y equipo. No aplique la misma demasía a todas las superficies.
| Elemento del plano | Información necesaria |
|---|---|
| Canal o cavidad de acoplamiento | Dimensiones del componente, holgura necesaria y estado acabado |
| Superficie vista | Referencia de aspecto y restricciones sobre marcas o puntos de contacto |
| Orificio o cara mecanizada | Referencia, posición o planitud exigida y método de inspección |
| Geometría de perfiles largos | Longitud de referencia y límites de rectitud o torsión |
| Par de perfiles acoplados | Ambos planos y una comprobación funcional acordada |
Confirme las compensaciones con muestras
En el proyecto de ventanas documentado por Guantian se añadieron 0,15 mm por lado en determinadas ranuras de herrajes y juntas para compensar la pintura especificada. Ingeniería revisó los componentes reales antes de fabricar la matriz. La cifra era específica de esa sección, acabado y montaje; aplicarla sin cambios a otro perfil podría generar demasiada holgura.
En un proyecto nuevo, compare el plano aprobado con las medidas de muestras en bruto y terminadas. Registre la referencia del componente y confirme la prueba funcional. Si dos perfiles encajan entre sí, evalúelos juntos en las condiciones de montaje acordadas. Conservar una muestra ayuda a comunicar el ajuste aceptable durante la producción posterior, pero el plano y los criterios medibles deben seguir siendo claros.
Preguntas frecuentes
¿Cuál es su tolerancia estándar de extrusión?
Revisamos tolerancias generales y críticas según sección, aleación y requisitos del plano. Envíelo para confirmar los límites de producción e inspección aplicables.
¿Todos los detalles de tolerancia estrecha pueden obtenerse por extrusión?
No. Algunas dimensiones o superficies requieren mecanizado posterior. La revisión técnica determina una solución viable antes de cerrar la oferta.
¿Por qué puede variar el ajuste entre los extremos de un perfil largo?
Las variaciones de sección, deformaciones locales, rectitud, estado de la matriz y acabados pueden influir. La inspección debe abarcar posiciones relevantes a lo largo del perfil, no solo una sección cortada.
¿Conviene enviar los componentes que se acoplan al perfil?
Sí, cuando sea posible. Los planos siguen siendo importantes, pero los componentes reales ayudan a comprobar la retención de juntas, el deslizamiento y otros requisitos de montaje al evaluar las muestras.
Solicite una revisión de planos y ajustes
Envíe por WhatsApp el plano, los datos de las piezas acopladas, el acabado y el estado de entrega requerido. Marque las dimensiones que afectan directamente al montaje para revisar conjuntamente matrices, acabados y mecanizado externo.