
काम तय करने वाले माप जाँचें
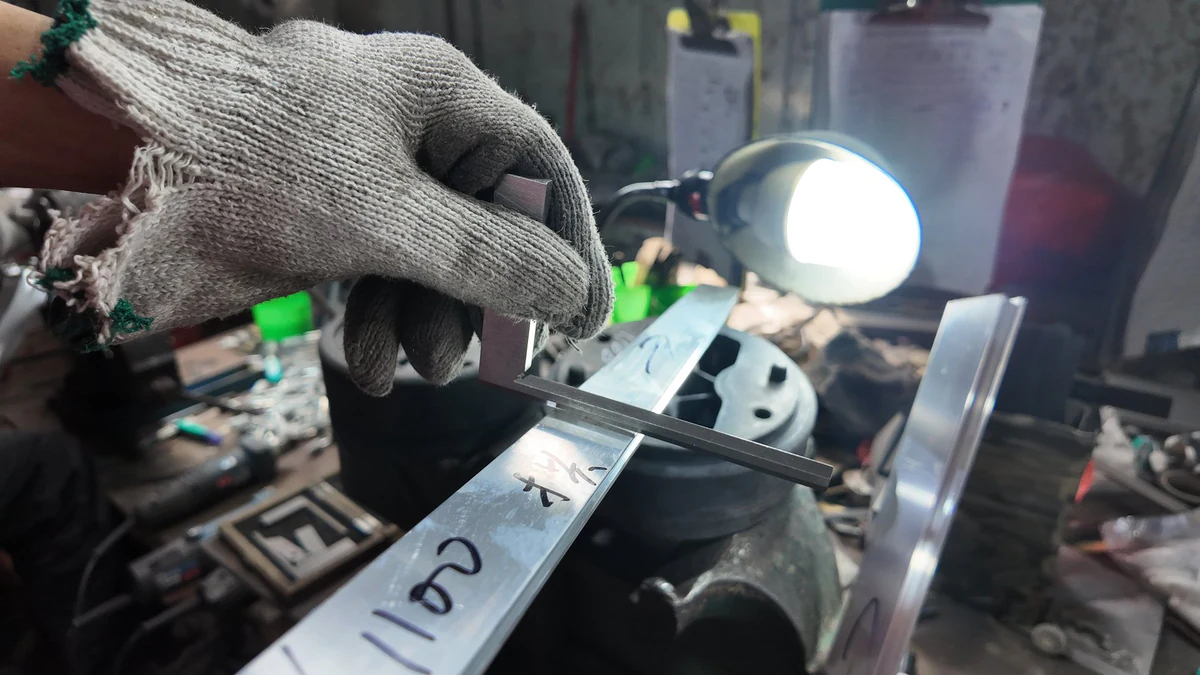
महत्वपूर्ण दीवारें, गैस्केट चैनल, कॉर्नर-क्लीट कैविटी और गाइड स्लॉट ड्रॉइंग में चिह्नित करें। केवल कुल चौड़ाई और ऊँचाई जाँचने से असेंबली रोकने वाला फीचर छूट सकता है। ड्रॉइंग रिविज़न, डेटम, निरीक्षण स्थान और माप फिनिशिंग से पहले या बाद के हैं—यह रिकॉर्ड करें।
Guantian आवश्यकता अनुसार कैलिपर, माइक्रोमीटर और विशेष GO/NO-GO गेज इस्तेमाल करती है। कैलिपर की 0.01 mm डिस्प्ले रेज़ोल्यूशन उतनी माप सटीकता साबित नहीं करती। कैलिब्रेशन, संपर्क दबाव और पतली दीवार का लचीलापन महत्वपूर्ण हैं। बार की लंबाई पर उचित स्थान जाँचें; सही कटे सिरे से पूरी लंबाई की समान ज्यामिति साबित नहीं होती। GO/NO-GO गेज और वास्तविक मिलते भाग माप की जाँच को पूरा करते हैं।
कठोरता को अलॉय और टेम्पर के साथ समझें
कठोरता जाँच क्वेंचिंग और एजिंग की निगरानी में सहायक है, लेकिन स्वीकार्यता निर्धारित अलॉय, टेम्पर और विधि के अनुरूप होनी चाहिए। परियोजना उदाहरणों में 6063-T5 के लिए न्यूनतम 8 HW और 6061-T6 के लिए 15 HW शामिल हैं; 6063-T6 के लिए अलग सहमत लक्ष्य हो सकता है। ये संबंधित विनिर्देश के जाँच मानदंड हैं, तनन शक्ति या संरचनात्मक प्रदर्शन का परस्पर बदलने योग्य प्रमाण नहीं।
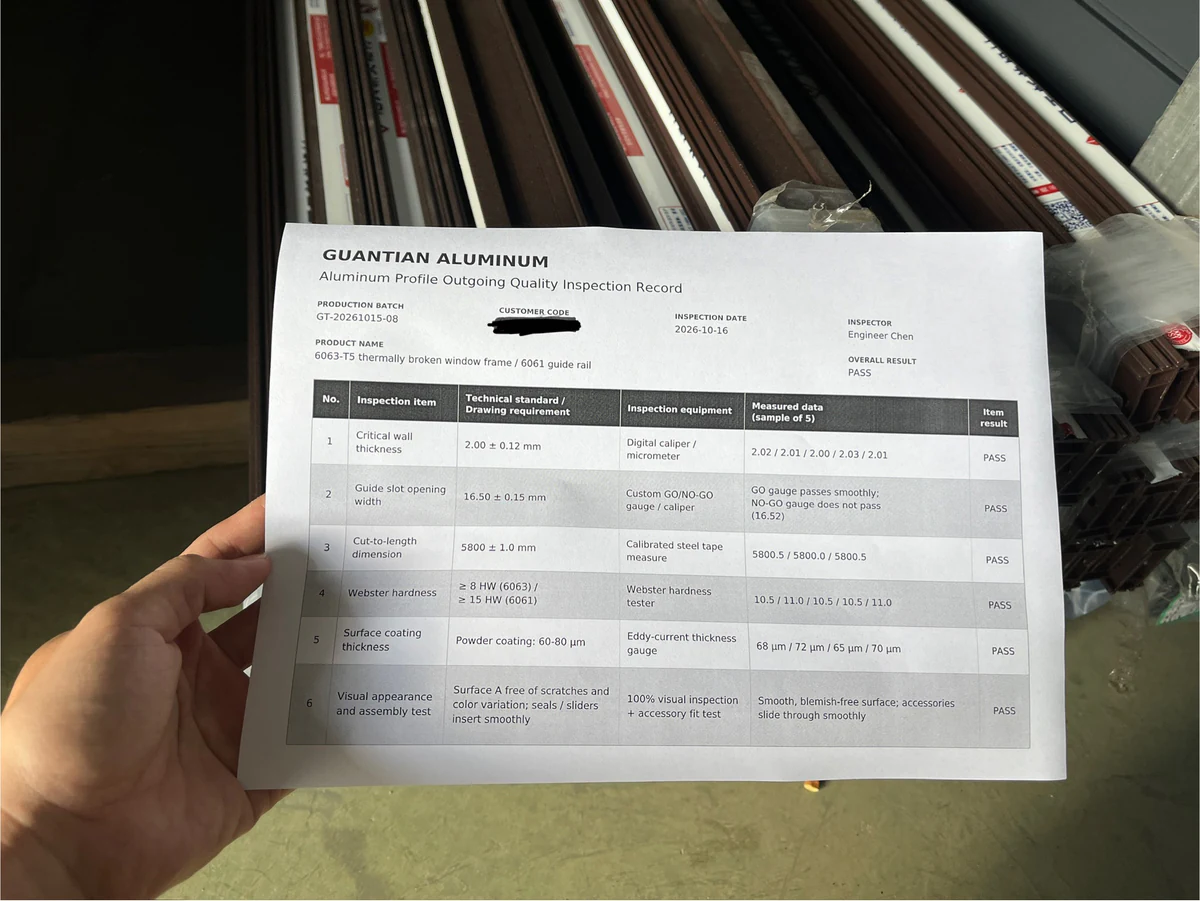
रिपोर्ट में बैच और मटेरियल पहचानें। 6061-T6 फ्लो-रैक प्रोजेक्ट में नमूना Webster रीडिंग कम-से-कम 15 HW थीं। अलग प्रकाशित निरीक्षण रिकॉर्ड की 10.5–11.0 HW रीडिंग 6063 नमूनों की है। इन्हें अलग रखने से भ्रामक तुलना नहीं होती। आवश्यक होने पर मिल सर्टिफिकेट, तनन परीक्षण या अन्य यांत्रिक सत्यापन अलग तय करें।
सीधापन, ट्विस्ट और अंतिम लंबाई जाँचें
रेल या फ़्रेम सेक्शन के माप पूरे कर सकता है, फिर भी झुकाव, ट्विस्ट या कटिंग त्रुटि से असेंबली विफल हो सकती है। संदर्भ लंबाई, सपोर्ट, डेटम और माप विधि तय करें। केवल देखकर निर्णय न लें; उचित निरीक्षण सतह, स्ट्रेटएज, फीलर गेज या लंबाई माप उपकरण प्रयोग करें।
Guantian की प्रकाशित फैब्रिकेशन सीमा में 20 से 6,000 mm कट शामिल हैं। लागू कट टॉलरेंस घटक और प्रक्रिया पर निर्भर है; प्रकाशित ±0.5 mm आँकड़ा ऑर्डर के संदर्भ में पुष्टि माँगता है। छेद की स्थिति और मशीन किए असेंबली फीचर को अलग ड्रॉइंग आवश्यकता मानें।
कोटिंग की मोटाई, आसंजन और दिखावट अलग-अलग जाँचें
सब्सट्रेट और फिनिश के लिए उचित उपकरण से परत की मोटाई मापें। दस्तावेज़ित पाउडर-कोटेड विंडो प्रोजेक्ट में 60–80 μm की माँग थी। एनोडाइज़्ड ऑर्डर में सहमत उपयोग के अनुसार 10 या 15 μm जैसा न्यूनतम हो सकता है। ये उदाहरण हर वातावरण या उत्पाद की सार्वभौमिक शर्त नहीं हैं।
एडहेशन के लिए क्रॉस-कट विधि और स्वीकार्यता ग्रेड तय करें। Guantian का मौजूदा प्रकाशित लक्ष्य ग्रेड 0–1 है; अधिक कड़ा ग्रेड 0 ऑर्डर में लिखना होगा। कटर अंतर और प्रक्रिया लागू विधि तथा परत मोटाई के अनुसार हों, हर कोटिंग के लिए 1 mm ग्रिड स्वतः न मानें।
सहमत देखने की परिस्थितियों में रंग, चमक और टेक्सचर को स्वीकृत वास्तविक मास्टर नमूने से मिलाएँ। दिखाई देने वाली सतहें पहचानें और खरोंच, निशान तथा अन्य दोष जाँचें। जंग, मौसम, थर्मल-ब्रेक या पूरे सिस्टम के परीक्षण को अलग विनिर्देश चाहिए।
| निरीक्षण क्षेत्र | आम विधि | स्वीकार्यता का आधार |
|---|---|---|
| दीवारें और मिलने वाले स्लॉट | कैलिपर, माइक्रोमीटर और उपयुक्त GO/NO-GO गेज | स्वीकृत माप, टॉलरेंस और निरीक्षण स्थान |
| मटेरियल और कठोरता | पहचाने गए बैच रिकॉर्ड तथा कैलिब्रेटेड कठोरता जाँच | निर्दिष्ट अलॉय, टेम्पर और सहमत परीक्षण मानदंड |
| लंबाई और ज्यामिति | संदर्भ सतह, गेज और लंबाई माप | कट टॉलरेंस, सीधापन, समतलता और ट्विस्ट की माँग |
| कोटिंग और रूप | फिल्म गेज, सहमत एडहेशन परीक्षण और मास्टर नमूना | फिनिश विनिर्देश और निर्धारित दृश्य सतहें |
| असेंबली फिट | असली गैस्केट, रोलर, स्लाइडर, क्लीट या फास्टनर | स्वीकृत प्रवेश, गति, पकड़ और फिट की माँग |
असेंबली सत्यापित करें और ट्रेस करने योग्य रिकॉर्ड रखें
घटकों को संबंधित तैयार स्थिति में लगाकर जाँचें। तय करें कि जाँच प्रवेश, स्लाइडिंग दूरी, पकड़ या अन्य कार्य की है। पहले स्वीकृत नमूने और सहमत बैच योजना का प्रयोग करें। एक बिंदु पर सहज गति पूरी लंबाई की निर्धारित जाँच का विकल्प नहीं है।
Guantian बैच-वार माप, दीवार मोटाई, कठोरता, फिल्म मोटाई और दृश्य परिणाम दर्ज करती है। प्रकाशित प्रक्रिया में पहले पीस की स्वीकृति और हर एक से दो घंटे में उत्पादन जाँच शामिल है; सैंपलिंग तथा रिलीज़ शर्तें प्रति ऑर्डर तय होती हैं। असंगत मटेरियल अलग करके सुधार, पुनःजाँच या उचित रीसाइक्लिंग के लिए आँका जाता है। निरीक्षण रिपोर्ट के साथ ड्रॉइंग रिविज़न, नमूना संदर्भ और बंडल लेबल रखें।
अक्सर पूछे जाने वाले प्रश्न
क्या तीसरा पक्ष ऑर्डर का निरीक्षण कर सकता है?
हाँ, पूर्व व्यवस्था से। शिपमेंट से पहले प्रवेश, समय, सैंपलिंग, परीक्षण और रिपोर्टिंग तय करें।
क्या शिपमेंट निरीक्षण रिकॉर्ड और मटेरियल प्रमाणपत्र माँग सकते हैं?
ऑर्डर देते समय आवश्यक दस्तावेज़ बताएँ। टीम सहमत सप्लाई दायरे में शामिल बैच निरीक्षण और मटेरियल दस्तावेज़ की पुष्टि करेगी।
गुणवत्ता समस्या कैसे बताएँ?
ऑर्डर और बैच संदर्भ, प्रभावित मात्रा, फ़ोटो और माप भेजें। पैकिंग लेबल और प्रभावित हिस्से उपलब्ध रखें ताकि टीम स्वीकृत आवश्यकताओं के अनुसार जाँच सके।
WhatsApp पर ड्रॉइंग, रेफरेंस नमूने और आवश्यक परीक्षण भेजें। उत्पादन शुरू होने से पहले हम जाँच बिंदु और रिकॉर्ड तय कर सकते हैं।