
Ukur dimensi yang menentukan fungsi
Tandai dinding kritis, alur gasket, rongga konektor sudut, dan alur pemandu pada gambar. Memeriksa lebar serta tinggi keseluruhan saja bisa melewatkan fitur yang menghambat perakitan. Catat revisi gambar, datum, posisi pemeriksaan, dan apakah dimensi berlaku sebelum atau sesudah finishing.
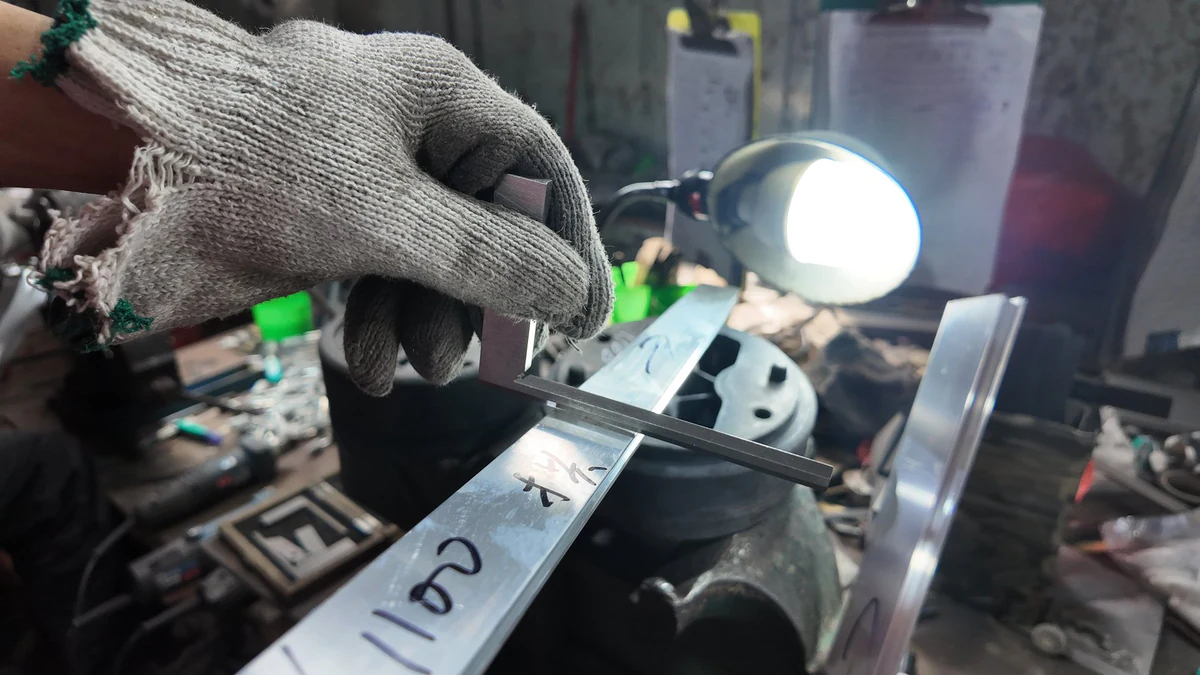
Guantian menggunakan jangka sorong, mikrometer, dan alat ukur batas GO/NO-GO khusus sesuai kebutuhan. Resolusi tampilan jangka sorong 0,01 mm tidak berarti akurasi pengukurannya mencapai nilai tersebut. Kalibrasi, tekanan kontak, dan kelenturan dinding tipis turut berpengaruh. Periksa posisi yang sesuai sepanjang batang. Ujung potongan yang memenuhi syarat tidak membuktikan geometri seragam di seluruh panjang. Alat ukur GO/NO-GO dan komponen pasangan aktual melengkapi pengukuran dimensi.
Tafsirkan kekerasan sesuai paduan dan temper
Pemeriksaan kekerasan membantu memantau pendinginan cepat dan penuaan, tetapi penerimaannya harus sesuai dengan paduan, temper, dan metode uji yang ditentukan. Contoh proyek mencakup minimum 8 HW untuk 6063-T5 dan 15 HW untuk 6061-T6. Pesanan 6063-T6 dapat menggunakan target lain yang disepakati. Angka tersebut merupakan kriteria inspeksi untuk spesifikasi terkait, bukan bukti kekuatan tarik atau kinerja struktural yang dapat saling menggantikan.
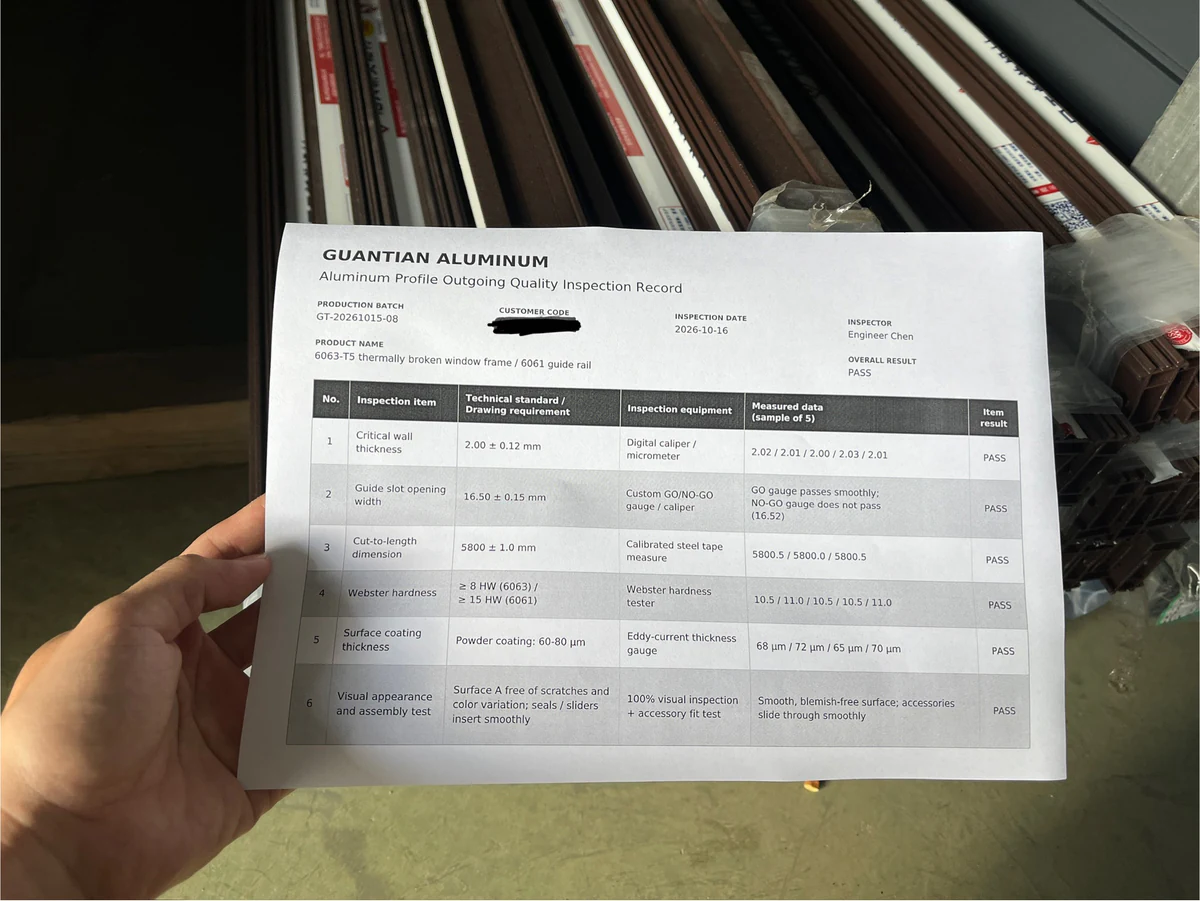
Cantumkan identitas batch dan material dalam laporan. Proyek rak alir 6061-T6 menggunakan hasil pengukuran sampel Webster minimal 15 HW. Catatan inspeksi lain yang telah dipublikasikan dengan hasil 10,5–11,0 HW berkaitan dengan sampel 6063. Memisahkan catatan ini mencegah perbandingan yang menyesatkan. Tentukan sertifikat material, uji tarik, atau verifikasi mekanis lainnya secara terpisah jika dibutuhkan.
Periksa kelurusan, puntiran, dan panjang akhir
Rel atau rangka dapat memenuhi dimensi penampang tetapi tetap gagal dirakit akibat lengkungan, puntiran, atau kesalahan potong. Sepakati panjang acuan, kondisi penyanggaan, datum, dan metode pengukuran. Gunakan permukaan inspeksi, mistar lurus, feeler gauge, atau alat ukur panjang yang sesuai, bukan hanya penilaian visual.
Rentang fabrikasi Guantian yang dipublikasikan mencakup pemotongan dari 20 hingga 6.000 mm. Toleransi potong yang berlaku bergantung pada komponen dan kondisi proses. Angka pemotongan ±0,5 mm yang dipublikasikan perlu dikonfirmasi terhadap pesanan. Posisi lubang dan fitur rakitan hasil pengerjaan mesin harus diperlakukan sebagai persyaratan gambar tersendiri.
Nilai ketebalan lapisan, daya lekat, dan tampilan secara terpisah
Ukur ketebalan pelapis dengan peralatan yang sesuai untuk substrat dan finishing. Proyek jendela berlapis bubuk yang terdokumentasi menetapkan 60–80 μm. Pesanan anodisasi dapat menetapkan minimum seperti 10 atau 15 μm, bergantung pada finishing serta penggunaan yang disepakati. Kedua contoh tersebut bukan persyaratan universal untuk setiap lingkungan atau produk.
Untuk daya lekat, sepakati metode uji potong silang dan kelas penerimaannya. Target Guantian yang telah dipublikasikan adalah kelas 0–1. Persyaratan kelas 0 yang lebih ketat harus dinyatakan dalam pesanan. Jarak mata potong dan prosedur harus mengikuti metode yang berlaku serta ketebalan pelapis, bukan menganggap kisi 1 mm cocok untuk semua pelapis.
Bandingkan warna, kilap, dan tekstur terhadap sampel induk fisik yang disetujui dalam kondisi pengamatan yang disepakati. Tentukan permukaan yang akan terlihat, lalu periksa goresan, bekas, dan cacat lainnya. Uji korosi, ketahanan cuaca, pemutus termal, atau sistem lengkap memerlukan spesifikasinya sendiri.
| Area inspeksi | Metode umum | Dasar penerimaan |
|---|---|---|
| Dinding dan alur pasangan | Jangka sorong, mikrometer, dan alat ukur GO/NO-GO yang sesuai | Dimensi, toleransi, dan posisi pemeriksaan yang disetujui |
| Material dan kekerasan | Catatan batch yang teridentifikasi dan pengujian kekerasan terkalibrasi | Paduan, temper, dan kriteria uji yang disepakati |
| Panjang dan geometri | Permukaan acuan, alat ukur batas, dan pengukuran panjang | Persyaratan toleransi potong, kelurusan, kerataan, dan puntiran |
| Pelapis dan tampilan | Alat ukur lapisan, uji daya lekat yang disepakati, dan pembandingan sampel induk | Spesifikasi finishing dan permukaan terlihat yang telah ditentukan |
| Kecocokan rakitan | Gasket, roda, peluncur, konektor sudut, atau pengikat aktual | Persyaratan pemasangan, gerak, daya tahan posisi, dan kecocokan yang disetujui |
Verifikasi rakitan dan simpan catatan yang dapat ditelusuri
Lakukan uji pas komponen aktual dalam kondisi finishing yang relevan. Tentukan apakah pemeriksaan menilai pemasangan, gerak geser, daya tahan posisi, atau fungsi lain. Gunakan sampel pertama yang disetujui dan rencana pemeriksaan batch yang disepakati. Gerakan lancar di satu titik tidak menggantikan pemeriksaan sepanjang profil jika disyaratkan.
Guantian mencatat dimensi, ketebalan dinding, kekerasan, ketebalan lapisan, dan hasil visual berdasarkan batch. Proses yang dipublikasikan mencakup persetujuan benda pertama serta pemeriksaan selama proses setiap satu hingga dua jam, dengan ketentuan pengambilan sampel dan pelepasan barang yang disepakati untuk tiap pesanan. Material yang tidak sesuai dipisahkan, lalu dinilai untuk perbaikan, inspeksi ulang, atau daur ulang sesuai kondisi. Simpan revisi gambar, referensi sampel, dan label bundel bersama laporan inspeksi.
Pertanyaan umum
Bisakah pihak ketiga memeriksa pesanan?
Bisa, dengan pengaturan sebelumnya. Sepakati akses, waktu, pengambilan sampel, pengujian yang dibutuhkan, dan pelaporan sebelum pengiriman.
Bisakah kami meminta catatan inspeksi pengiriman dan sertifikat material?
Sebutkan dokumen yang dibutuhkan saat memesan. Tim kami akan mengonfirmasi catatan inspeksi batch dan dokumen material yang termasuk dalam lingkup pasokan yang disepakati.
Bagaimana kami melaporkan masalah mutu?
Kirim referensi pesanan dan batch, jumlah yang terdampak, foto, serta pengukuran. Simpan label kemasan dan komponen yang bermasalah agar tim dapat menyelidikinya berdasarkan persyaratan yang disetujui.
Kirim gambar, sampel acuan, dan pengujian yang dibutuhkan melalui WhatsApp. Kita dapat menyepakati titik inspeksi dan catatannya sebelum produksi dimulai.