
जोड़ को असेंबली की जरूरत के अनुरूप चुनें
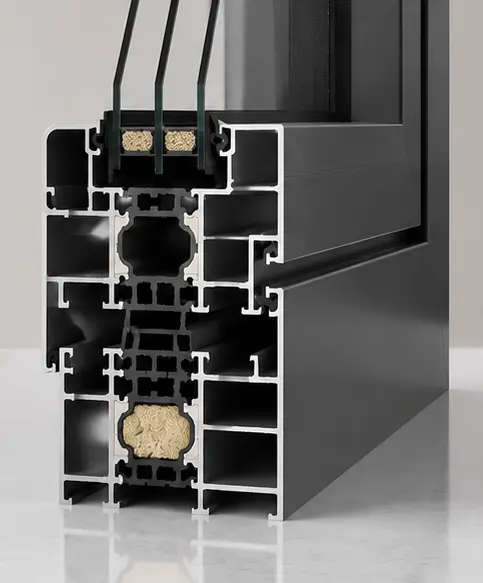
भवनों के फ्रेम में अक्सर साफ दिखाई देने वाले कोने और नियंत्रित सीलिंग विवरण जरूरी होते हैं। औद्योगिक फ्रेम में एडजस्टमेंट, पहुँच और खोलकर अलग करने की सुविधा अधिक महत्वपूर्ण हो सकती है। इसलिए एक जैसे बाहरी प्रोफाइल आयामों में भी बहुत अलग अंदरूनी फीचर की जरूरत पड़ सकती है।
सेक्शन ड्रॉइंग के साथ प्रस्तावित जोड़ विधि, हार्डवेयर ड्रॉइंग और असेंबली क्रम भेजें। यदि आकार या टॉलरेंस पूरी तरह दस्तावेज में न हों, तो वास्तविक कॉर्नर की, स्क्रू या नट उपयोगी होते हैं।
| जोड़ | सामान्य उपयोग | एक्सट्रूजन फीचर | फैब्रिकेशन और जाँच |
|---|---|---|---|
| कॉर्नर क्लीट के साथ 45° माइटर | खिड़की-दरवाजे के फ्रेम, पिक्चर फ्रेम | क्लीट कक्ष, मार्गदर्शक फीचर और उपयुक्त दीवार सपोर्ट | माइटर कटिंग, क्रिम्पिंग या पिन-होल की तैयारी; क्लीट फिट और कोने का एलाइनमेंट |
| स्क्रू बॉस के साथ 90° बट जोड़ | स्लाइडिंग सैश, पार्टिशन, लूवर फ्रेम और हाउसिंग | फास्टनर के अनुरूप बना अभिन्न स्क्रू पोर्ट | सीधी कटिंग, मिलान वाले छेद और नियंत्रित फास्टनिंग |
| ब्रैकेट या एंकर फास्टनर के साथ T-स्लॉट | वर्कबेंच, कन्वेयर सपोर्ट और उपकरण एनक्लोजर | अनुकूल स्लॉट मुहाना, किनारे और नट कक्ष | कटिंग और कनेक्टर के अनुसार आवश्यक मशीनिंग; फिट और कसाव की जाँच |
| इंटरलॉकिंग या स्नैप-फिट जोड़ | ग्लेजिंग बीड, सजावटी सिस्टम और चुनिंदा मॉड्यूलर असेंबली | मेल खाते हुक, डवटेल या लचीले फीचर | नर-मादा हिस्सों की ट्रायल असेंबली, जुड़ाव और पकड़ की जाँच |
कॉर्नर क्लीट का फिट और माइटर एलाइनमेंट नियंत्रित करें
कॉर्नर क्लीट को अत्यधिक बल के बिना अपने कक्ष में जाना चाहिए और जोड़ के लिए आवश्यक सपोर्ट देना चाहिए। नाममात्र ड्रॉइंग आयाम के साथ कक्ष के वास्तविक आयाम, सीधापन और स्थानीय आकार भी जाँचें। हल्का अंदरूनी झुकाव भी क्लीट को रोक सकता है, भले ही सिरों पर माप स्वीकार्य दिखें।
Guantian महत्वपूर्ण फिट जाँचने के लिए जुड़ने वाले घटक और जहाँ उचित हो, विशेष प्लग या GO/NO-GO गेज उपयोग करता है। ड्रॉइंग में वास्तविक स्वीकृति आयाम बताएँ। किसी विशेष फीचर के लिए ±0.10–0.15 mm जैसे टॉलरेंस पर चर्चा हो सकती है, लेकिन यह हर कक्ष पर स्वतः लागू नहीं होता।
थर्मल-ब्रेक सेक्शन में माइटर वाले कोने की पुष्टि से पहले पूरी जुड़ी हुई अंदरूनी और बाहरी शेल असेंबली का मूल्यांकन करें। कटिंग, एलाइनमेंट, कॉर्नर हार्डवेयर और संबंधित सीलिंग विवरण को साथ काम करना चाहिए। उत्पादन से पहले फैब्रिकेशन प्रक्रिया तय करें, जिसमें विशेषज्ञ साझेदार द्वारा किए जाने वाले कार्य भी शामिल हों।
चुने गए फास्टनर के अनुसार स्क्रू बॉस डिजाइन करें
एक्सट्रूजन में बना खुला स्क्रू पोर्ट बट जोड़ आसान बना सकता है, लेकिन उसका व्यास, खुला हिस्सा, दीवार सपोर्ट और जुड़ाव की लंबाई निर्धारित स्क्रू से मेल खाने चाहिए। डिजाइन में दूसरे पुर्जे और औजार को जोड़ तक पहुँचने की जगह भी होनी चाहिए।
पुष्टि करें कि जोड़ में टैप किया हुआ छेद, थ्रेड-फॉर्मिंग स्क्रू या दूसरी व्यवस्था होगी। कसने का टॉर्क और आवश्यक जोड़ प्रदर्शन तय करें, फिर प्रतिनिधि असेंबली सत्यापित करें। स्क्रू पोर्ट का घेरा कितने कोण तक बंद होना चाहिए, इसका कोई सार्वभौमिक नियम इस समीक्षा की जगह नहीं ले सकता। यह न मानें कि नमूने में घुस जाने वाला स्क्रू उपयोग के भार में भी विश्वसनीय रहेगा।
T-स्लॉट की अनुकूलता विस्तार से जाँचें
फ्रेम का नाममात्र आकार यह तय नहीं करता कि उस आकार के नाम से बिकने वाला हर नट या ब्रैकेट अनुकूल होगा। स्लॉट के मुहाने, किनारे की मोटाई, अंदर कटे कक्ष और संपर्क सतहों की वास्तविक कनेक्टर से तुलना करें। फिनिशिंग अलाउंस और बर्र भी डालने तथा क्लैम्प करने को प्रभावित कर सकते हैं।
बाहरी ब्रैकेट असेंबली आसान बना सकते हैं और जहाँ चुना हुआ सिस्टम अनुमति दे, ड्रिलिंग की जरूरत भी हटा सकते हैं। अंदरूनी एंकर या छिपे कनेक्टर के लिए छेद या पहुँच बनाने की मशीनिंग आवश्यक हो सकती है। ये कार्य इंस्टॉलर पर छोड़ने के बजाय घटक ड्रॉइंग में दर्ज करें।
इंटरलॉकिंग हिस्सों की जोड़ी के रूप में ट्रायल करें
ट्रायल उत्पादन में नर और मादा सेक्शन का एक साथ मूल्यांकन करें। तय करें कि जोड़ को स्लाइडिंग क्लियरेंस, इंटरफेरेंस फिट या लचीले स्नैप जुड़ाव की जरूरत है। डालने का बल, पकड़ और जहाँ आवश्यक हो, सर्विस के लिए घटक निकालने की सुविधा जाँचें।
यदि कोटिंग संपर्क सतहों को प्रभावित करती है, तो प्रतिनिधि तैयार नमूनों का उपयोग करें। निर्धारित असेंबली लंबाई और परिस्थितियाँ सत्यापित करें: छोटा नमूना आसानी से फिट हो सकता है, लेकिन लंबी असेंबली में आने वाली घर्षण या सीधापन की समस्या नहीं दिखा सकता।
पूरे जोड़ को स्वीकृत करें
उत्पादन जारी करने से पहले प्रोफाइल संशोधन, हार्डवेयर संदर्भ, महत्वपूर्ण फिट, मशीनिंग विवरण और निरीक्षण विधि दर्ज करें। परियोजना विनिर्देश में आवश्यक कॉर्नर मजबूती, उखड़ने के प्रतिरोध या असेंबली परीक्षण शामिल करें। संदर्भ असेंबली सुरक्षित रखने से उत्पादन और गुणवत्ता टीम एक ही आवश्यकताओं की जाँच कर पाती हैं।
अक्सर पूछे जाने वाले प्रश्न
क्या Guantian मेल खाते कॉर्नर क्लीट दे सकता है?
हाँ। हम मेल खाते एल्युमिनियम क्लीट प्रोफाइल एक्सट्रूड करके काट सकते हैं या उपयुक्त खरीदी गई कॉर्नर की की व्यवस्था कर सकते हैं, फिर फ्रेम के साथ उनका फिट जाँच सकते हैं। ऑर्डर के लिए सामग्री, आयाम और मात्रा की पुष्टि करें।
क्या एक्सट्रूजन डाई बनने के बाद जोड़ तय किया जा सकता है?
जोड़ पहले चुनना बेहतर है। बाद में हार्डवेयर बदलने पर कक्ष, स्क्रू पोर्ट या स्लॉट बदलना पड़ सकता है, जिससे डाई में बदलाव जरूरी हो सकते हैं।
फिट फिनिशिंग से पहले जाँचना चाहिए या बाद में?
अंतिम असेंबली का प्रतिनिधित्व करने वाली स्थिति में जाँचें। यदि फिनिश जुड़ने वाली सतहों तक पहुँचती है, तो नमूना स्वीकृति और अलाउंस गणना में उस फिनिश को शामिल करें।
WhatsApp या पूछताछ फॉर्म से अपनी फ्रेम असेंबली विधि, जुड़ने वाला हार्डवेयर और सेक्शन ड्रॉइंग भेजें। हमारे इंजीनियर जोड़ के फीचर और फैब्रिकेशन प्रक्रिया की समीक्षा करेंगे।