
Sesuaikan sambungan dengan rakitan
Bingkai arsitektural sering memerlukan sudut yang rapi dan detail penyegelan terkendali. Rangka industri dapat lebih mengutamakan penyetelan, akses, dan pembongkaran. Karena itu, dimensi luar yang sama dapat memerlukan fitur internal yang sangat berbeda.
Kirim metode sambungan, gambar hardware, dan urutan perakitan bersama gambar penampang. Siku, sekrup, atau mur asli membantu bila bentuk dan toleransinya belum terdokumentasi lengkap.
| Sambungan | Penggunaan umum | Fitur ekstrusi | Fabrikasi dan pemeriksaan |
|---|---|---|---|
| Potongan mitre 45° dengan siku penyambung | Bingkai jendela, pintu, dan bingkai foto | Rongga siku, pemandu, dan penopang dinding yang sesuai | Pemotongan sudut, persiapan crimping atau lubang pin; kecocokan siku dan keselarasan sudut |
| Sambungan tumpul 90° dengan boss sekrup | Daun jendela geser, partisi, bingkai kisi, dan housing | Kanal sekrup integral yang cocok dengan pengikat | Potong lurus, lubang pasangan, dan pengencangan terkendali |
| T-slot dengan braket atau anchor | Meja kerja, penopang konveyor, dan enclosure mesin | Bukaan slot, bibir, dan rongga mur yang kompatibel | Pemotongan dan pemesinan khusus konektor; pemeriksaan kecocokan dan pengencangan |
| Interlocking atau snap-fit | Glazing bead, sistem dekoratif, dan rakitan modular tertentu | Kait, dovetail, atau fitur lentur yang berpasangan | Uji rakit pasangan, pengaitan, dan retensi |
Kendalikan kecocokan siku dan keselarasan potongan
Siku penyambung harus masuk ke rongga tanpa gaya berlebihan dan memberi penopang yang diperlukan. Periksa dimensi rongga, kelurusan, dan bentuk lokal selain ukuran nominal. Sedikit lengkungan ke dalam dapat menjepit siku meskipun ukuran pada ujung tampak memenuhi syarat.
Guantian memakai komponen pasangan dan, bila tepat, plug gauge atau alat GO/NO-GO khusus untuk kecocokan kritis. Gambar harus menunjukkan dimensi penerimaan sebenarnya. Toleransi seperti ±0,10–0,15 mm dapat dibahas untuk fitur tertentu, tetapi tidak otomatis berlaku untuk semua rongga.
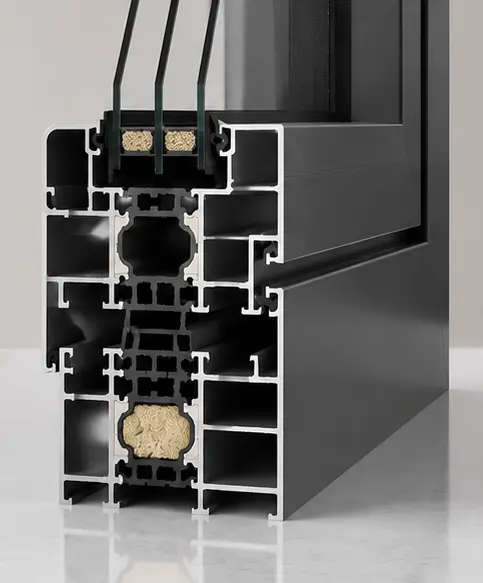
Untuk profil thermal break, evaluasi rakitan sisi dalam dan luar sebelum menyetujui sambungan mitre. Pemotongan, keselarasan, hardware sudut, dan penyegelan harus bekerja bersama. Sepakati alur fabrikasi, termasuk pekerjaan mitra spesialis, sebelum produksi.
Rancang boss berdasarkan pengikat yang dipilih
Kanal sekrup terbuka hasil ekstrusi dapat menyederhanakan sambungan, tetapi diameter, bukaan, penopang dinding, dan panjang ulir yang saling mengikat harus cocok dengan sekrup. Desain juga harus memberi akses bagi komponen pasangan dan alat pengencang.
Pastikan apakah sambungan memakai ulir hasil tapping, sekrup pembentuk ulir, atau cara lain. Tentukan torsi dan kinerja sambungan, kemudian verifikasi rakitan representatif. Aturan sudut penutupan kanal yang berlaku umum tidak dapat menggantikan peninjauan ini. Sekrup yang bisa dipasang ke sampel belum tentu andal di bawah beban kerja.
Periksa kompatibilitas T-slot secara rinci
Ukuran nominal sistem rangka tidak memastikan semua mur atau braket pada ukuran itu kompatibel. Bandingkan mulut slot, tebal bibir, rongga bawah, dan bidang kontak dengan konektor sebenarnya. Kelonggaran finishing dan burr juga dapat memengaruhi pemasangan serta penjepitan.
Braket luar dapat menyederhanakan perakitan dan mungkin tidak memerlukan pengeboran jika sistemnya memungkinkan. Anchor internal atau konektor tersembunyi dapat memerlukan lubang atau akses pemesinan. Cantumkan operasi tersebut pada gambar komponen, jangan menyerahkannya kepada pemasang.
Uji komponen interlocking sebagai pasangan
Penampang jantan dan betina harus dievaluasi bersama saat uji produksi. Sepakati apakah sambungan membutuhkan celah geser, interference fit, atau penguncian elastis. Periksa gaya pemasangan, retensi, dan kemampuan melepas komponen yang perlu diservis bila disyaratkan.
Gunakan sampel jadi yang representatif bila lapisan memengaruhi bidang kontak. Verifikasi panjang dan kondisi rakitan sebenarnya: sampel pendek yang mudah masuk mungkin tidak menunjukkan masalah gesekan atau kelurusan pada rakitan yang lebih panjang.
Setujui sambungan lengkap
Sebelum rilis, catat revisi profil, referensi hardware, kecocokan kritis, detail pemesinan, dan metode inspeksi. Masukkan uji kekuatan sudut, cabut, atau perakitan yang dibutuhkan dalam spesifikasi proyek. Menyimpan rakitan acuan membantu produksi dan QC memeriksa persyaratan yang sama.
Pertanyaan umum
Bisakah Guantian memasok siku penyambung yang sesuai?
Bisa. Kami dapat mengekstrusi dan memotong profil siku aluminium yang cocok atau mengoordinasikan siku yang dibeli, lalu memeriksa kecocokannya dengan bingkai. Konfirmasikan material, ukuran, dan jumlah pesanan.
Bisakah metode sambungan ditentukan setelah cetakan jadi?
Sebaiknya dipilih lebih awal. Perubahan hardware belakangan mungkin membutuhkan rongga, kanal sekrup, atau slot berbeda dan menyebabkan perubahan cetakan.
Kecocokan diperiksa sebelum atau sesudah finishing?
Periksa kondisi yang mewakili rakitan akhir. Jika finishing mengenai bidang pasangan, masukkan pengaruhnya dalam persetujuan sampel dan perhitungan kelonggaran.
Bagikan metode perakitan bingkai, hardware pasangan, dan gambar penampang melalui WhatsApp atau formulir permintaan. Tim teknik akan meninjau fitur sambungan serta alur fabrikasinya.