
অ্যাসেম্বলি অনুযায়ী জয়েন্ট বাছুন
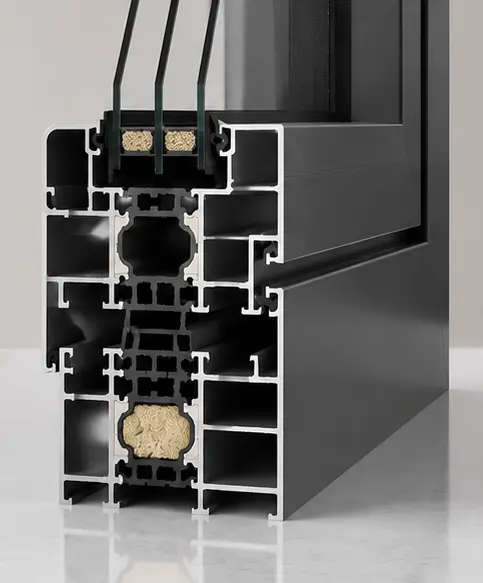
স্থাপত্যের ফ্রেমে পরিচ্ছন্ন দৃশ্যমান কর্নার ও নিয়ন্ত্রিত সিলিং দরকার হয়। শিল্প ফ্রেমে সমন্বয়ের সুযোগ, অ্যাক্সেস ও খুলে ফেলা অগ্রাধিকার পেতে পারে। তাই একই বাইরের মাপেও ভেতরের বৈশিষ্ট্য অনেক আলাদা হতে পারে।
সেকশন ড্রয়িংয়ের সঙ্গে প্রস্তাবিত সংযোগপদ্ধতি, হার্ডওয়্যার ড্রয়িং ও অ্যাসেম্বলির ক্রম দিন। আকৃতি বা টলারেন্স পুরোপুরি নথিভুক্ত না থাকলে প্রকৃত কর্নার কী, স্ক্রু বা নাট সহায়ক।
| সংযোগ | সাধারণ ব্যবহার | এক্সট্রুশনের বৈশিষ্ট্য | ফ্যাব্রিকেশন ও পরীক্ষা |
|---|---|---|---|
| কর্নার ক্লিটসহ 45° মাইটার | জানালা-দরজার ফ্রেম ও ছবির ফ্রেম | ক্লিট চেম্বার, গাইডিং বৈশিষ্ট্য ও যথাযথ দেয়াল সাপোর্ট | মাইটার কাট, ক্রিম্পিং বা পিন-হোল প্রস্তুতি; ক্লিট ফিট ও কর্নার অ্যালাইনমেন্ট |
| স্ক্রু বসসহ 90° বাট জয়েন্ট | স্লাইডিং স্যাশ, পার্টিশন, লুভার ফ্রেম ও হাউজিং | ফাস্টেনারের সঙ্গে মেলা ইন্টিগ্রাল স্ক্রু পোর্ট | সোজা কাট, মেটিং হোল ও নিয়ন্ত্রিত ফাস্টেনিং |
| ব্র্যাকেট বা অ্যাঙ্কর ফাস্টেনারসহ T-slot | ওয়ার্কবেঞ্চ, কনভেয়ার সাপোর্ট ও ইকুইপমেন্ট এনক্লোজার | সামঞ্জস্যপূর্ণ স্লটের মুখ, ধরে রাখার প্রান্ত (লিপ) ও নাট ক্যাভিটি | কাটিং ও কানেক্টরভিত্তিক মেশিনিং; ফিট ও টাইটেনিং পরীক্ষা |
| ইন্টারলকিং বা স্ন্যাপ-ফিট জয়েন্ট | গ্লেজিং বিড, ডেকোরেটিভ সিস্টেম ও নির্দিষ্ট মডিউলার অ্যাসেম্বলি | মিলযুক্ত হুক, ডাভটেইল বা নমনীয় বৈশিষ্ট্য | মেল-ফিমেল ট্রায়াল অ্যাসেম্বলি, এনগেজমেন্ট ও ধরে রাখার পরীক্ষা |
কর্নার-ক্লিট ফিট ও মাইটার অ্যালাইনমেন্ট নিয়ন্ত্রণ করুন
কর্নার ক্লিটকে অতিরিক্ত বল ছাড়াই চেম্বারে ঢুকতে হবে এবং সংযোগের প্রয়োজনীয় সাপোর্ট দিতে হবে। ড্রয়িংয়ের নামমাত্র মাপের পাশাপাশি ক্যাভিটির মাপ, সোজাভাব ও স্থানীয় আকৃতি যাচাই করুন। দুই প্রান্তের মাপ গ্রহণযোগ্য মনে হলেও সামান্য ভেতরমুখী বাঁক ক্লিট আটকে দিতে পারে।
Guantian গুরুত্বপূর্ণ ফিট মূল্যায়নে মেটিং কম্পোনেন্ট এবং প্রয়োজনে নির্দিষ্ট প্লাগ বা GO/NO-GO গেজ ব্যবহার করে। ড্রয়িংয়ে প্রকৃত গ্রহণযোগ্য মাপ থাকতে হবে। নির্দিষ্ট বৈশিষ্ট্যে ±0.10–0.15 mm আলোচনা করা যায়, তবে তা প্রতিটি চেম্বারে স্বয়ংক্রিয়ভাবে প্রযোজ্য নয়।
থার্মাল-ব্রেক সেকশনে মাইটার কর্নার নিশ্চিত করার আগে সম্পূর্ণ ভেতর-বাইরের শেল অ্যাসেম্বলি মূল্যায়ন করুন। কাটিং, অ্যালাইনমেন্ট, কর্নার হার্ডওয়্যার ও সিলিং একসঙ্গে কাজ করতে হবে। উৎপাদনের আগে বিশেষজ্ঞ অংশীদারের কাজসহ ফ্যাব্রিকেশন পথ ঠিক করুন।
নির্বাচিত ফাস্টেনার অনুযায়ী স্ক্রু বস ডিজাইন করুন
এক্সট্রুড খোলা স্ক্রু পোর্ট বাট জয়েন্ট সহজ করতে পারে, কিন্তু ব্যাস, মুখ, দেয়ালের সাপোর্ট ও এনগেজমেন্ট দৈর্ঘ্য নির্দিষ্ট স্ক্রুর সঙ্গে মিলতে হবে। মেটিং পার্ট ও টুল যেন সংযোগে পৌঁছাতে পারে, নকশায় সে ব্যবস্থাও দরকার।
জয়েন্টে ট্যাপ করা হোল, থ্রেড-ফর্মিং স্ক্রু না অন্য ব্যবস্থা থাকবে নিশ্চিত করুন। টাইটেনিং টর্ক ও সংযোগের প্রয়োজনীয় কর্মক্ষমতা নির্ধারণ করে প্রতিনিধিত্বশীল অ্যাসেম্বলি যাচাই করুন। স্ক্রু পোর্ট বন্ধ থাকার সাধারণ কৌণিক নিয়ম এই পর্যালোচনার বিকল্প নয়। নমুনায় স্ক্রু ঢোকানো গেলেই ব্যবহারের লোডে নির্ভরযোগ্য থাকবে ধরে নেবেন না।
T-slot-এর সামঞ্জস্য বিস্তারিত পরীক্ষা করুন
নামমাত্র ফ্রেমিং মাপ দিয়ে ওই মাপে বিক্রি হওয়া সব নাট বা ব্র্যাকেটের সামঞ্জস্য নিশ্চিত হয় না। প্রকৃত কানেক্টরের সঙ্গে স্লটের মুখ, লিপ পুরুত্ব, আন্ডারকাট ক্যাভিটি ও কন্টাক্ট পৃষ্ঠ তুলনা করুন। ফিনিশ অ্যালাউন্স ও ধারের বার্রও প্রবেশ ও ক্ল্যাম্পিংয়ে প্রভাব ফেলতে পারে।
বাইরের ব্র্যাকেট অ্যাসেম্বলি সহজ করতে পারে এবং নির্বাচিত সিস্টেম অনুমতি দিলে ড্রিলিং এড়ানো যায়। ভেতরের অ্যাঙ্কর বা লুকানো কানেক্টরে হোল বা অ্যাক্সেস মেশিনিং লাগতে পারে। ইনস্টলারের ওপর না ছেড়ে কম্পোনেন্ট ড্রয়িংয়ে এসব কাজ লিখুন।
ইন্টারলকিং পার্ট জোড়া হিসেবে ট্রায়াল করুন
ট্রায়াল উৎপাদনে মেল ও ফিমেল সেকশন একসঙ্গে মূল্যায়ন করুন। সংযোগে স্লাইডিং ক্লিয়ারেন্স, ইন্টারফেরেন্স ফিট না ইলাস্টিক স্ন্যাপ এনগেজমেন্ট দরকার তা ঠিক করুন। প্রবেশের বল, ধরে রাখার ক্ষমতা এবং প্রয়োজনে সার্ভিসযোগ্য কম্পোনেন্ট খোলার সুযোগ পরীক্ষা করুন।
কোটিং কন্টাক্ট পৃষ্ঠে প্রভাব ফেললে প্রতিনিধিত্বশীল ফিনিশ করা নমুনা ব্যবহার করুন। কাঙ্ক্ষিত অ্যাসেম্বলি দৈর্ঘ্য ও অবস্থা যাচাই করুন: ছোট নমুনা সহজে মিলে গেলেও দীর্ঘ অ্যাসেম্বলির ঘর্ষণ বা সোজাভাবের সমস্যা বোঝা নাও যেতে পারে।
সম্পূর্ণ সংযোগ অনুমোদন করুন
রিলিজের আগে প্রোফাইল রিভিশন, হার্ডওয়্যার রেফারেন্স, গুরুত্বপূর্ণ ফিট, মেশিনিং বিবরণ ও পরীক্ষাপদ্ধতি রেকর্ড করুন। প্রয়োজনীয় কর্নার শক্তি, পুল-আউট বা অ্যাসেম্বলি পরীক্ষা প্রকল্প স্পেসিফিকেশনে দিন। রেফারেন্স অ্যাসেম্বলি রাখলে উৎপাদন ও মান দল একই চাহিদা যাচাই করতে পারে।
সাধারণ প্রশ্ন
Guantian কি মিলে যাওয়া কর্নার ক্লিট দিতে পারে?
হ্যাঁ। মিলযুক্ত অ্যালুমিনিয়াম ক্লিট প্রোফাইল এক্সট্রুড ও কেটে দিতে পারি অথবা উপযুক্ত কেনা কর্নার কী সংগ্রহ করে ফ্রেমে ফিট পরীক্ষা করতে পারি। অর্ডারে উপকরণ, মাপ ও পরিমাণ নিশ্চিত করুন।
ডাই তৈরির পরে জয়েন্ট চূড়ান্ত করতে পারি?
আগে সংযোগ বেছে নেওয়া ভালো। পরে হার্ডওয়্যার বদলালে ক্যাভিটি, স্ক্রু পোর্ট বা স্লট বদলাতে হতে পারে এবং টুলিং পরিবর্তন লাগতে পারে।
ফিট ফিনিশিংয়ের আগে না পরে পরীক্ষা করা উচিত?
চূড়ান্ত অ্যাসেম্বলির প্রতিনিধিত্ব করে এমন অবস্থায় পরীক্ষা করুন। মেটিং পৃষ্ঠে ফিনিশ থাকলে নমুনা অনুমোদন ও অ্যালাউন্স হিসাবে সেটি অন্তর্ভুক্ত করুন।
ফ্রেম অ্যাসেম্বলি পদ্ধতি, মেটিং হার্ডওয়্যার ও সেকশন ড্রয়িং WhatsApp বা অনুসন্ধান ফর্মে দিন। আমাদের প্রকৌশলীরা সংযোগের বৈশিষ্ট্য ও ফ্যাব্রিকেশন পথ পর্যালোচনা করবেন।