
প্রকৃত ব্যবহার অনুযায়ী অ্যালয় ও টেম্পার নির্বাচন করুন
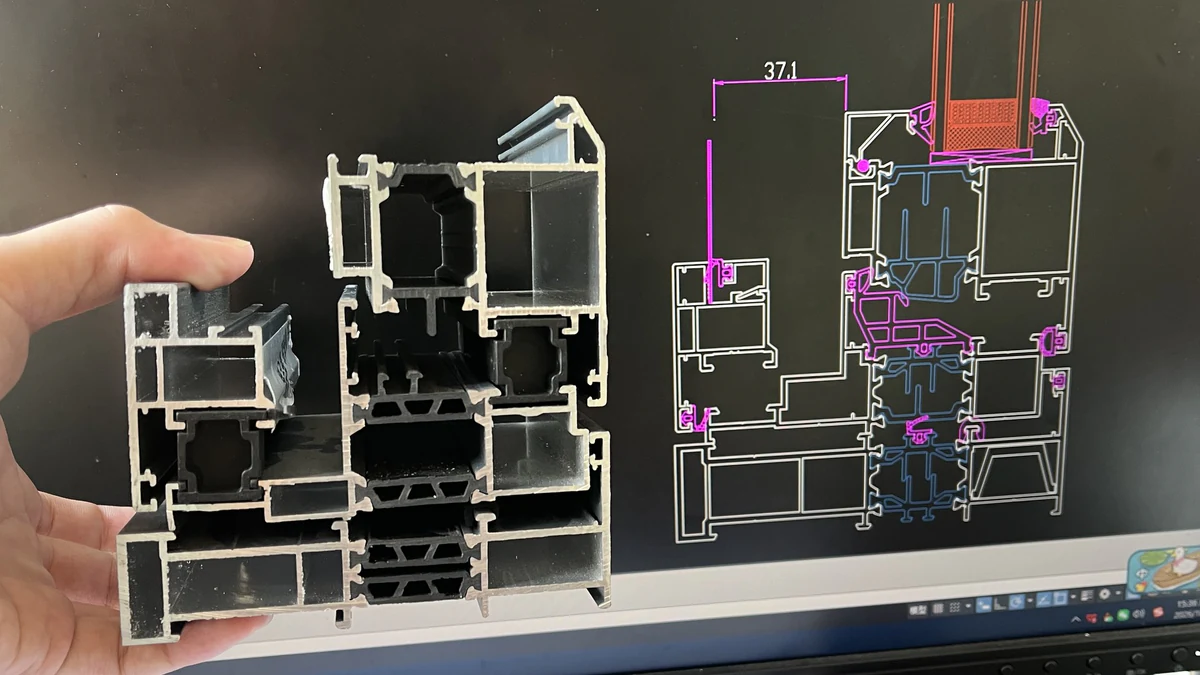
প্রতিটি কম্পোনেন্টের জন্য স্বয়ংক্রিয়ভাবে 6061-T6 নির্ধারণ করবেন না। নকশাভেদে স্থাপত্যের ফ্রেম, সাজসজ্জার লুভার, লাইটিং হাউজিং বা মেশিন গার্ডে 6063-T5 বা 6063-T6 উপযুক্ত হতে পারে। বেশি যান্ত্রিক সক্ষমতা দরকার এমন কাঠামোগত বা মেশিনিং করা কম্পোনেন্টে আবার 6061-T6 প্রয়োজন হতে পারে। লোড, ফাস্টেনার ও ব্যবহারের পরিবেশসহ প্রকৌশলগত চাহিদাই সিদ্ধান্ত নির্ধারণ করবে।
অ্যালয় নির্বাচন বিলেটের খরচ, এক্সট্রুশনের শর্ত, সেকশনে তৈরি করা সম্ভব এমন সূক্ষ্ম বৈশিষ্ট্য এবং ফিনিশিংয়ে প্রভাব ফেলে। এগুলো একসঙ্গে তুলনা করুন। শুধু একটি হার্ডনেস লক্ষ্য দিয়ে প্রমাণ হয় না যে এক অ্যালয় ও টেম্পারের বদলে অন্যটি ব্যবহার করা যাবে; উপকরণ পরিবর্তনে ক্রেতার প্রকৌশল অনুমোদন প্রয়োজন।
নকশা দুর্বল না করে অপ্রয়োজনীয় ধাতু কমান
প্রতি মিটারের ওজন গুরুত্বপূর্ণ, কারণ উপকরণের সাশ্রয় প্রতিটি বারের পুরো দৈর্ঘ্যে প্রযোজ্য হয়। ভারী কোণ, কার্যকর ভূমিকা নেই এমন ওয়েব এবং দেয়ালের পুরুত্বে আকস্মিক পরিবর্তন পর্যালোচনা করুন। আরও সমান দেয়াল, যথাযথ স্থানে রিব বা ফাঁপা বস কখনো উপকরণের বণ্টন উন্নত করার পাশাপাশি সেকশন উৎপাদনও সহজ করতে পারে।
উপযুক্ত পুনর্নকশায় প্রতি মিটারের ওজন 8–15% কমানোর লক্ষ্য প্রকল্পভিত্তিকভাবে কার্যকর হতে পারে; সব সেকশনে এতটা কমানো সম্ভব নয়। সমান 2.5 mm দেয়ালের বদলে পাতলা দেয়াল ও রিব ব্যবহার করলে সেকশনের বৈশিষ্ট্য, স্থানীয় স্থিতিশীলতা, সংযোগ ও উৎপাদনসীমা নতুন করে যাচাই করতে হবে। অনুমোদিত লোড ও অ্যাসেম্বলির বৈশিষ্ট্যে যেখানে ধাতু দরকার, সেখানে তা বজায় রাখুন।
প্রয়োজনীয় কাজের সঙ্গে ডাইয়ের জটিলতা তুলনা করুন
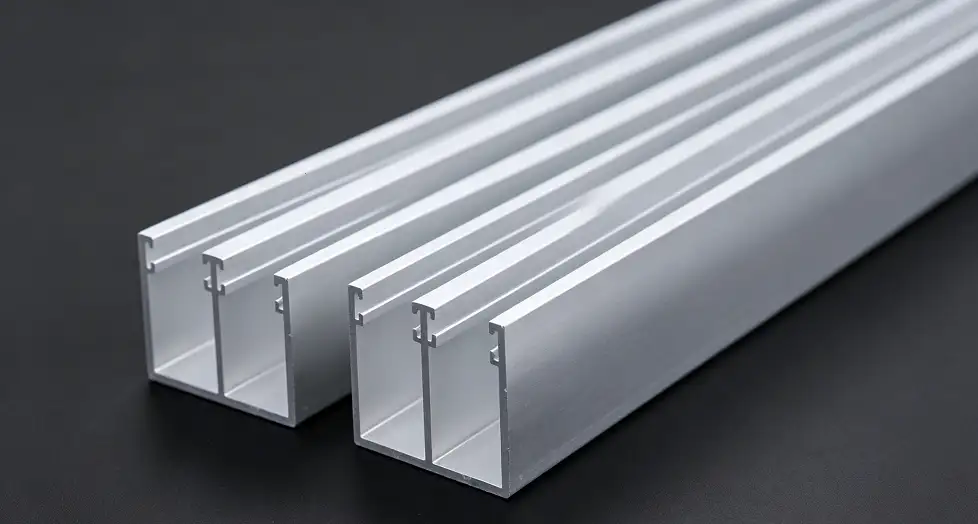
বন্ধ, বহু-ক্যাভিটিযুক্ত সেকশন প্রয়োজন হতে পারে, তবে সেটিই সব সময় একমাত্র সমাধান নয়। কেবল কভারের ক্ষেত্রে আলাদা স্ন্যাপ-ইন ঢাকনাসহ খোলা চ্যানেল ডাই সহজ করতে পারে। ফাস্টেনার ও জয়েন্টের নকশা উপযুক্ত হলে প্রোফাইলের মধ্যেই স্ক্রু পোর্ট তৈরি করে আলাদা ড্রিলিং বা ট্যাপিং অপারেশন বাদ দেওয়া যেতে পারে।
সম্পূর্ণ অ্যাসেম্বলির খরচ তুলনা করুন। অতিরিক্ত কভারের নিজস্ব ডাই, উপকরণ ও ফিটিং কাজ লাগে; স্ক্রু পোর্টের ক্ষেত্রেও অনুমোদিত ফাস্টেনার ও জয়েন্টের শক্তি যাচাই প্রয়োজন। একটি অপারেশনে সাশ্রয় করতে গিয়ে অন্যত্র হিসাবের বাইরে কাজ তৈরি হওয়া উচিত নয়।
| খরচের ক্ষেত্র | যে বিকল্পটি যাচাই করবেন | প্রয়োজনীয় অনুমোদন |
|---|---|---|
| প্রতি মিটারে ধাতুর পরিমাণ | অপ্রয়োজনীয় ভরের বদলে আরও কার্যকর দেয়াল ও রিব বিন্যাস | কাঠামোগত কর্মক্ষমতা, ন্যূনতম দেয়াল ও এক্সট্রুশনের উৎপাদনযোগ্যতা |
| ডাইয়ের গঠন | বন্ধ ফাঁপা সেকশনের সঙ্গে খোলা বা আধা-ফাঁপা বিকল্পের তুলনা | অ্যাসেম্বলির কাজ, বাহ্যিক চেহারা ও মোট পার্টসংখ্যা |
| পরবর্তী মেশিনিং | এক্সট্রুশনে উপযুক্ত স্ক্রু পোর্ট বা অবস্থান নির্ধারক বৈশিষ্ট্য যুক্ত করা | ফাস্টেনারের সামঞ্জস্য, জয়েন্টের শক্তি ও চূড়ান্ত মাপ |
| কাটিংয়ের অপচয় | উৎপাদনের কাটিং পরিকল্পনা অনুযায়ী সরবরাহের দৈর্ঘ্য নির্ধারণ | স-ব্লেডের কাটার প্রস্থ, প্রান্ত ছাঁটা, টলারেন্স ও পরিবহনসীমা |
প্রয়োজনীয় স্থানেই কঠোর টলারেন্স ও উন্নত ফিনিশ দিন
গ্যাসকেটের ফিট, হার্ডওয়্যারের অবস্থান বা স্লাইডিং নিয়ন্ত্রণ করে এমন মাপ চিহ্নিত করুন। সব পৃষ্ঠে অপ্রয়োজনীয় কঠোর টলারেন্স দিলে ডাই সমন্বয়, বাতিল হওয়ার ঝুঁকি ও মেশিনিং বাড়তে পারে। পর্যালোচিত নির্দিষ্ট বৈশিষ্ট্যে ±0.10–0.15 mm উপযুক্ত হতে পারে, কিন্তু এটি সব সেকশনের জন্য সাধারণ সক্ষমতা নয়। ডেটাম চিহ্নিত করুন এবং মাপ কোটিংয়ের আগে না পরে প্রযোজ্য তা জানান।
Guantian-এর নিজস্ব দুটি পাউডার-কোটিং ও উড-গ্রেইন লাইন রয়েছে। অনুমোদিত স্ট্যান্ডার্ড রঙে সামঞ্জস্যপূর্ণ কাজ একত্র করলে রঙ পরিবর্তন এবং ছোট ব্যাচের পাউডারের খরচ কমতে পারে। কোটিং সিস্টেম ও প্রয়োজনীয় কর্মক্ষমতা নির্ধারণ করুন; 60–80 μm পাউডার ফিল্মের সীমা প্রকল্পের স্পেসিফিকেশন, উপযুক্ত কোটিং নির্বাচন করার বিকল্প নয়।
ব্যাচের পরিমাণ ও কাটিং দৈর্ঘ্য একসঙ্গে পরিকল্পনা করুন
1,420 mm দৈর্ঘ্যের চারটি কম্পোনেন্টের চূড়ান্ত মোট দৈর্ঘ্য 5,680 mm। 5,700 mm সরবরাহ দৈর্ঘ্যে করাতের সব কাটের ফাঁক ও প্রান্ত ছাঁটার জন্য মাত্র 20 mm অবশিষ্ট থাকে। তাই 6,000 mm বারের বদলে এটি নেওয়ার আগে প্রকৃত কাটিং প্রক্রিয়ার সঙ্গে যাচাই করতে হবে। এভাবে লেআউট পর্যালোচনায় অফকাট কমতে পারে, তবে শূন্য অপচয়ের নিশ্চয়তা দেওয়া যায় না।
যেখানে সম্ভব সেকশন ও রঙ অনুযায়ী পরিমাণ একত্র করুন। সাশ্রয়ী ব্যাচ নির্ভর করে প্রোফাইলের ওজন, ফিনিশ, সেটআপ ও সরবরাহের চাহিদার ওপর; এমন একটিমাত্র ন্যূনতম অর্ডার নেই যা সব সেটআপ চার্জ দূর করে। প্রথম চালানের পাশাপাশি বার্ষিক চাহিদা ও ধাপে ধাপে সরবরাহের পরিমাণ তুলনা করুন।
সাধারণ প্রশ্ন
দেয়াল পাতলা করলে কি সব সময় ফ্রেমের শক্তি কমে?
প্রভাব নির্ভর করে পুরো জ্যামিতি, উপকরণ, সংযোগ ও লোডের ওপর। রিব বা অন্য সেকশন কখনো নকশাকে আরও কার্যকর করতে পারে, তবে পাতলা করে পুনর্নকশায় প্রকৌশল অনুমোদন ও প্রয়োজনীয় পরীক্ষা দরকার।
খরচ কমানোর জন্য বিদ্যমান প্রোফাইল মূল্যায়ন করতে পারবেন?
হ্যাঁ। বর্তমান ড্রয়িং, অ্যালয়, ফিনিশ, প্রয়োজনীয় কর্মক্ষমতা ও প্রত্যাশিত পরিমাণ পাঠান। আমরা বাস্তবসম্মত পরিবর্তন তুলনা করে বিদ্যমান স্পেসিফিকেশনের বিপরীতে মূল্য দিতে পারি।
আপনার ড্রয়িং, বর্তমান প্রতি মিটারের ওজন এবং প্রত্যাশিত অর্ডার বা বার্ষিক পরিমাণ WhatsApp-এ পাঠান। অনুমোদিত চাহিদা বজায় রেখে খরচ কমানোর সুযোগ আমরা পর্যালোচনা করব।